قد يبدو الوسم وتجهيز الموصلات والتجميع في لوحة التحكم ثلاثة بنود شراء مستقلة، لكنها أجزاء من سلسلة الإنتاج نفسها. فكتلة التوصيل التي لا يطابق ملصقها المخطط الكهربائي، أو الموصل المجهّز بطول تعرية غير صحيح، أو سكة DIN غير المثبّتة على نحو مناسب، كلها تقلّل جودة التشغيل الأولي والصيانة حتى لو كان تصميم الدائرة صحيحاً. تتيح مجموعة Phoenix Contact تناول مواد الوسم والطابعات، وعائلات الأدوات اليدوية مثل CUTFOX وWIREFOX وCRIMPFOX وSCREWFOX، وسكك DIN ومصدّات التثبيت وقضبان التعادل والمهايئات ومكوّنات توجيه الكابلات ضمن سير عمل موحّد لتصنيع لوحات التحكم.
لا يهدف دليل الكتالوج هذا إلى التوصية بجهاز واحد لجميع الورش. ينبغي أولاً تقييم أنواع الملصقات المطلوب إنتاجها وحجم الإنتاج السنوي، ثم أنواع الموصلات والتوصيلات، وأخيراً صفيحة التركيب ومسارات الكابلات. ويجب التحقّق من توافق الطابعة مع المادة، والأداة مع عنصر التلامس المراد تجهيزه، والسكة مع المكوّن المراد تركيبه عليها، على مستوى رمز المنتج. تستند القيم الفنية النموذجية الواردة في هذا المحتوى إلى صفحات Phoenix Contact الرسمية الحالية؛ ولا تشكّل التزاماً بشأن المخزون أو مدة التوريد أو الملاءمة لمشروع معيّن.
ابدأ نظام الوسم من هيكل الأصول، لا من الملصق
الخطوة الأولى في الوسم الصناعي ليست اختيار الطابعة، بل تحديد ما الذي سيُعرَّف وبأي معرّف. تنقسم مواد الوسم من Phoenix Contact إلى أربعة مجالات تطبيق رئيسية: وسم كتل التوصيل، ووسم الموصلات والكابلات، ووسم المعدات، ووسم المنشآت. تحمل ملصقات كتل التوصيل معلومات الترتيب والجهد الكهربائي الواردة في المشروع الكهربائي؛ وتحمل ملصقات الكابلات معرّف التوصيل بين الطرفين؛ وتحمل ملصقات المعدات المرجع التعريفي للجهاز؛ أما لوحات المنشآت فتحمل معلومات الوظيفة أو التوجيه أو السلامة. وقد لا يناسب حجم النص والمادة وطريقة التثبيت نفسها هذه المهام الأربع جميعها.
تضم مجموعة الشركة المصنّعة مواد موسومة وجاهزة للاستخدام، ومواد غير مطبوعة، ومواد قابلة للتهيئة، وأخرى بطباعة مخصّصة. يمكن النظر في المواد المطبوعة مسبقاً لاحتياجات الصيانة ذات الكميات المنخفضة، والطباعة داخل الورشة للمشاريع المتغيّرة باستمرار، والحلول القابلة للتهيئة للأبعاد أو الأشكال الهندسية غير المتوفرة ضمن المجموعة القياسية. وعند اتخاذ القرار، ينبغي احتساب وقت إعداد البيانات والطباعة والفرز والتطبيق ومراقبة الجودة، لا تكلفة الملصق وحدها. كما يجب تسجيل اسم المشروع ومراجعته ورمز المادة للملصقات التي سيُعاد طلبها.
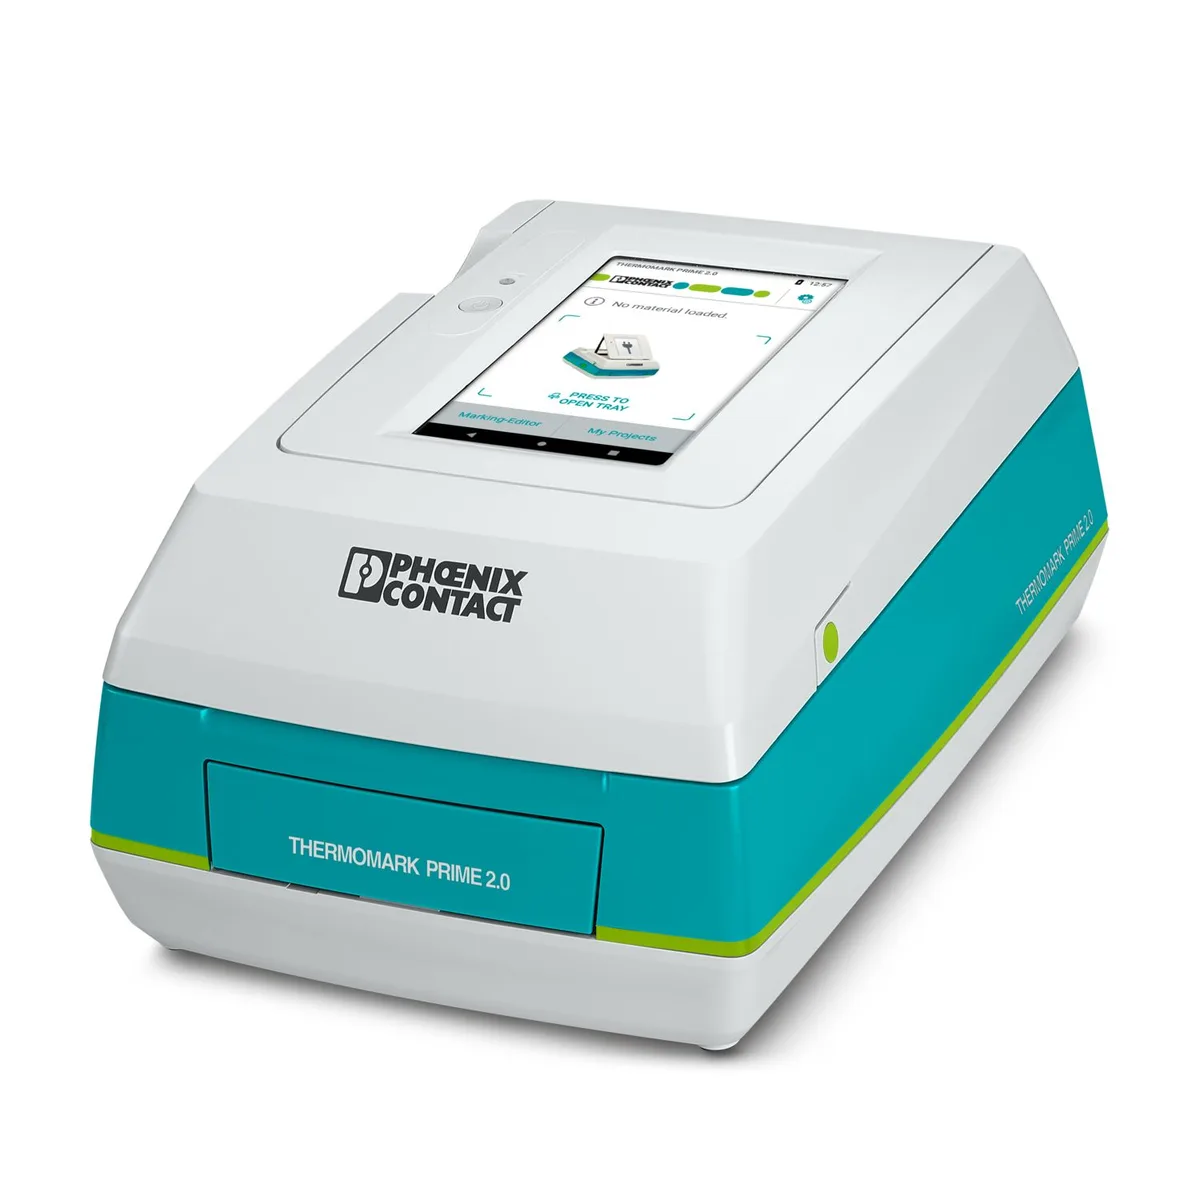
مواءمة تقنية الطابعة مع المادة والبيئة وحجم الإنتاج
تصنّف Phoenix Contact مجموعة طابعاتها الصناعية وفق تقنيات مثل النقل الحراري وUV LED والليزر. توفّر أنظمة النقل الحراري سير إنتاج مرناً على المواد المتوافقة بصيغة البطاقات أو اللوحات أو اللفائف. ويُنظر في أنظمة UV LED للمواد البلاستيكية والمعدنية، وللتطبيقات بالأبيض والأسود أو بالألوان. أما الوسم بالليزر فهو الخيار الذي تطرحه الشركة المصنّعة لمواجهة التأثيرات البيئية والميكانيكية القاسية. ولا ينبغي اعتبار أي تقنية «الأكثر متانة» استناداً إلى اسمها وحده؛ بل يجب التحقّق من معلومات اختبار توليفة المادة والطابعة المعنية من حيث السطح والتلامس الكيميائي وUV ودرجة الحرارة والتآكل وقابلية القراءة المطلوبة.
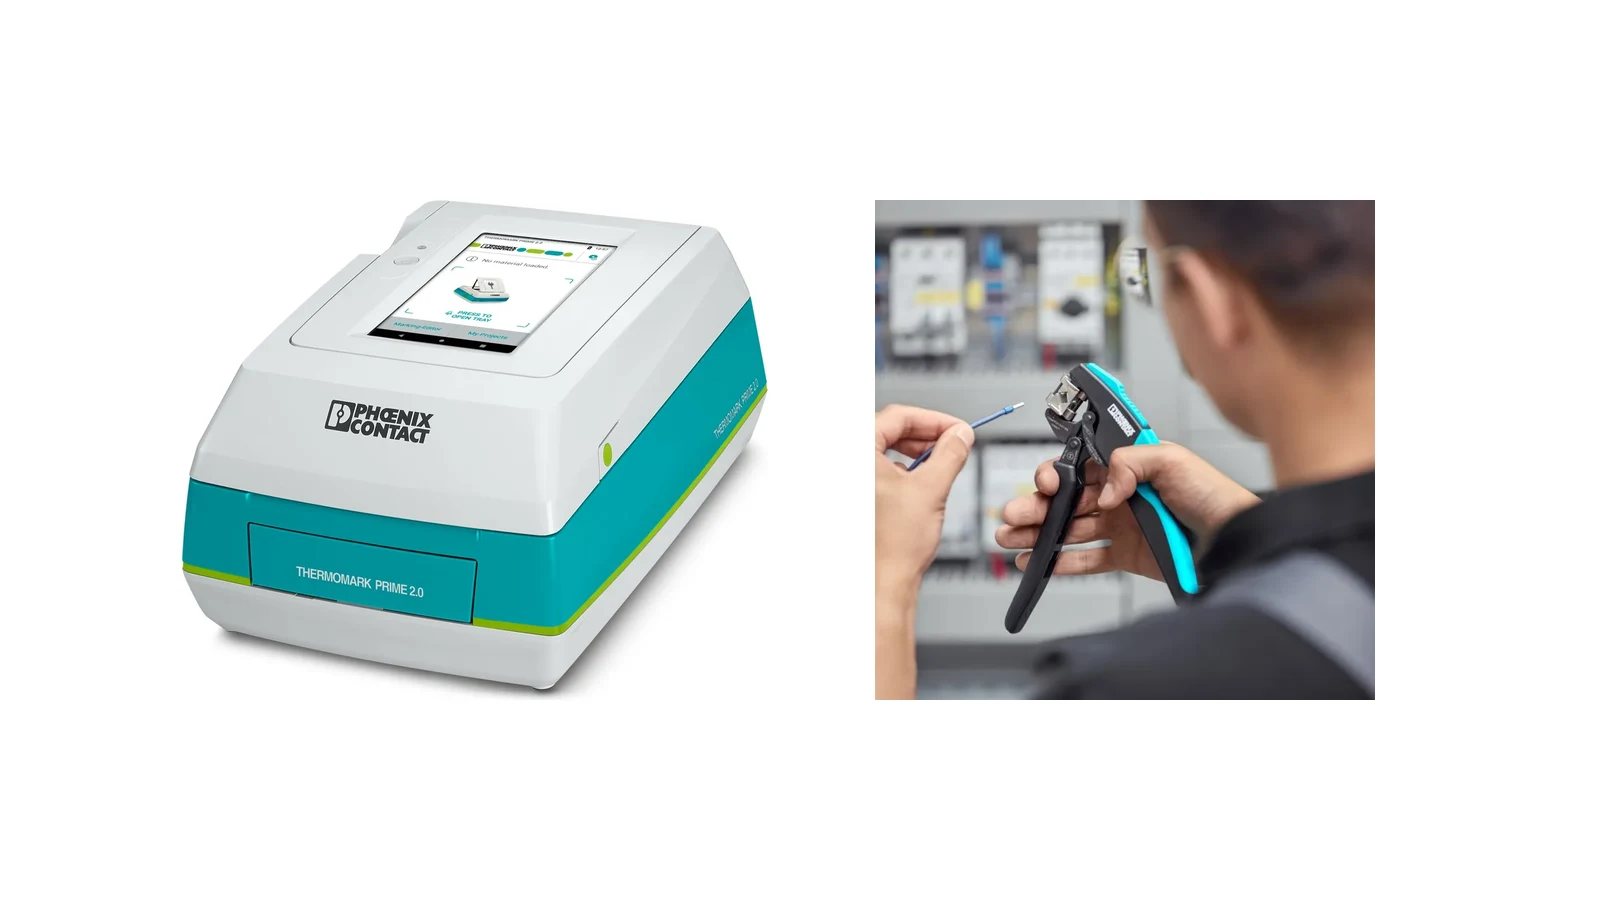
وفقاً لصفحة المنتج، فإن THERMOMARK PRIME 2.0 طابعة نقل حراري مصمّمة لمعالجة مواد البطاقات UCT وUS وUM. وتوفّر دقة 300 dpi وعرض طباعة 104 mm وتطبيق MARKING system مدمجاً وشاشة لمس مقاس 7 بوصات وبطارية قابلة للاستبدال، مع خيارات للاستخدام الثابت والاستخدام المستقل عن شبكة الكهرباء. تخص هذه القيم صفحة المنتج الحالية ذي رقم الطلب 1472405. ويجب التحقّق من توافق مادة الملصقات وحاضنة المواد وشريط الحبر بحسب رمز الطلب؛ ولا ينبغي افتراض توافق مستلزمات الأجيال السابقة تلقائياً.
عند الحاجة إلى نهج أكثر إحكاماً للصيانة والإصلاح في الموقع، يمكن النظر في THERMOMARK GO.K. تذكر صفحة المنتج الرسمية عرض طباعة يصل إلى 24 mm ودقة 203 dpi على المواد المستمرة بصيغة الخرطوشة. وتعالج الطابعة وسائط مستمرة مناسبة لتعريف كتل التوصيل والأسلاك/الكابلات والمعدات والأنظمة. ولا ينبغي أن تعني ميزة الاستخدام المتنقل تغيير بيانات المشروع في الموقع دون ضوابط؛ بل يجب إدارة قوالب الملصقات ومعيار المحارف وصلاحيات تعديل المراجعات ضمن إجراءات توثيق المنشأة.
الوسم الآلي للإنتاج بكميات كبيرة
THERMOMARK E SERIES نظام معياري يجمع طابعات النقل الحراري للّفائف مع وحدات تطبيق مختلفة. تعالج E.VARIO المواد المستمرة المخصّصة لقنوات الوسم المختلفة في صفوف كتل التوصيل وتقطعها على مسافات مناسبة. وتقطع E.SLEEVE الأنابيب القابلة للانكماش الحراري بالطول المطلوب وتفتحها لتسهيل إدخالها على الأجسام الأسطوانية. وتُخصَّص E.WIRE لملصقات الكابلات المتحركة والثابتة؛ بينما تُخصَّص E.WRAP لتطبيق الملصقات الالتفافية ذاتية التصفيح على الأجسام الأسطوانية. تذكر الشركة المصنّعة نسباً مختلفة لتوفير الوقت مقارنةً بعمليات يدوية محدّدة؛ ويجب التحقّق من الطاقة الإنتاجية الفعلية وفق مزيج المنتجات وجودة البيانات وسير عمل المشغّل وظروف التغذية.
لا ينبغي اتخاذ قرار الأتمتة بناءً على زمن الطباعة وحده. فإذا لم تكن بيانات ملصقات الأجهزة والأسلاك في CAE منقّحة، فستكرّر الطابعة الأسرع الخطأ نفسه بسرعة أعلى. يجب أولاً وضع قواعد التسمية ومصدر البيانات وآلية التحقّق من الملصقات المكرّرة وإدارة المراجعات. يُقدَّم MARKING system software لإدارة أنظمة الوسم من Phoenix Contact مركزياً وتعيين المشاريع للأجهزة. وتشير الصفحة الرسمية أيضاً إلى تبادل معلومات المشروع وحالة التشغيل مع THERMOMARK E SERIES عبر OPC UA ثنائي الاتجاه؛ وعند استخدام التكامل الشبكي، يجب أيضاً تقييم إصدار البرنامج وصلاحيات الوصول وسياسة الأمن السيبراني للمنشأة.
كيف تختلف ملصقات كتل التوصيل والكابلات والمعدات والمنشآت؟
| مهمة الوسم | حل Phoenix Contact الذي يمكن تقييمه | النقطة المطلوب التحقّق منها في المشروع |
|---|---|---|
| صف كتل التوصيل | بطاقات أو شرائط أو مواد مستمرة ملائمة لعائلة كتل التوصيل وقناة الملصقات | خطوة التباعد وهندسة القناة وارتفاع المحارف ووضوح الرؤية مع جسور التوصيل والملحقات |
| سلك منفرد أو كابل | كمّ تعريفي أو ملصق أو أنبوب قابل للانكماش الحراري أو ملصق التفافي | نطاق الأقطار وحركة الكابل والتركيب قبل التطبيق/بعده وقابلية القراءة عند الطرفين |
| المعدات داخل اللوحة | ملصق معدات يُركَّب بالإدخال أو بالتعشيق أو باللصق | السطح وطريقة التركيب وقابلية الإزالة ومساحة النص والتطابق مع الجهاز |
| لوحة تحكم أو صندوق ميداني أو منشأة | لوحات وملصقات تعريف المنشآت | البيئة الخارجية وUV والمواد الكيميائية ودرجة الحرارة ومسافة الرؤية وطريقة التثبيت |
| إنتاج مركزي بكميات كبيرة | نظام مكتبي بالنقل الحراري أو UV LED أو الليزر | مجموعة المواد وحجم الدفعة واللون ومراقبة الجودة وخطة المستلزمات |
| الموقع والصيانة | خيارات متنقلة مثل THERMOMARK PRIME 2.0 أو سلسلة THERMOMARK GO | الوسائط المتوافقة ومصدر الطاقة ونقل المشروع وصلاحيات تعديل المراجعات |
اختيار الأداة اليدوية وفقاً للعملية المنفّذة
تجمع مجموعة الأدوات اليدوية من Phoenix Contact أدوات القطع والتعرية والكبس وربط البراغي والاختبار والقياس والتطبيقات الإلكترونية ضمن عائلات منتجات منفصلة. تُخصَّص أدوات القطع CUTFOX لقطع الكابلات دون سحق بنيتها أو تعريض الموصل لتشوّه غير ضروري. وتذكر الشركة المصنّعة أن الإصدارات المختلفة تتيح معالجة كابلات يصل قطرها إلى 100 mm؛ وهذا ليس نطاق أقطار تغطّيه أداة واحدة. يجب مطابقة نوع الكابل وقطره ومادته مع الجدول الفني الحالي لأداة القطع المختارة.
توفّر أدوات التعرية WIREFOX أشكالاً هندسية مختلفة للعوازل القياسية والخاصة. فعلى سبيل المثال، تذكر صفحة منتج WIREFOX 2,5 نطاق تعرية 0,08–2,5 mm²، وطول تعرية قابل للضبط حتى 15 mm، ووظيفة قطع مدمجة. ولا يمكن تعميم هذه القيم على جميع أدوات العائلة التي تحمل الاسم نفسه. في عملية التعرية الصحيحة، يجب ألا تُخدش شعيرات الموصل أو تُقطع، وألا تدخل بقايا العازل إلى منطقة التلامس، وأن يبقى طول الموصل المجرّد ضمن النطاق الذي تحدّده الشركة المصنّعة لطرف التوصيل. ويمكن إجراء فحوص القطعة الأولى والورديات باستخدام عدسة مكبّرة أو طريقة قياس مناسبة.
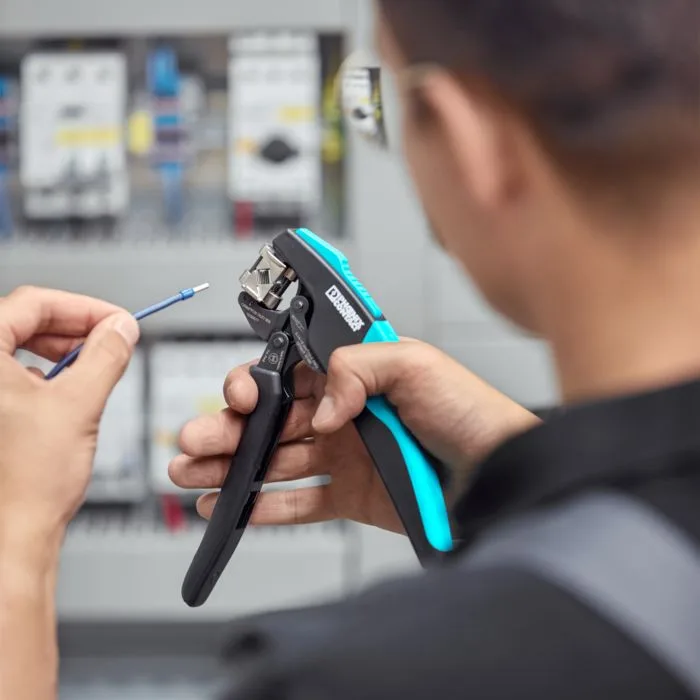
تضم أدوات الكبس CRIMPFOX حلولاً منفصلة للجلب الطرفية وعروات الكابلات وأنواع مختلفة من عناصر التلامس. وتشرح الصفحة الرسمية آلية قفل الكبس المدمجة ونقل القوة المحسَّن في الأدوات المناسبة ضمن سياق موثوقية العملية وبيئة العمل المريحة. تشكّل هندسة الكبس والقالب وعنصر التلامس ومساحة مقطع الموصل نظاماً متكاملاً؛ ولا ينبغي افتراض إمكانية تجهيز جلبتين طرفيتين متشابهتين ظاهرياً باستخدام القالب نفسه. ويجب تحديد بُعد التحقّق ومتطلبات اختبار الشد وفقاً لمعيار عنصر التلامس المستخدم وخطة الجودة.
تشمل عائلة منتجات SCREWFOX مفكّات قياسية ورؤوس مفكّات وخيارات لاسلكية أو قابلة لضبط عزم الربط. ويتطلّب الربط الصحيح لبرغي طرف التوصيل هندسة رأس ومقاساً مناسبين وقيمة عزم الربط المحدّدة من الشركة المصنّعة. فقد يتسبّب العزم الزائد في تلف الجسم أو البرغي، بينما قد يقلّل العزم المنخفض جودة التوصيل. تُخصَّص أدوات القياس TESTFOX لمهام التشغيل الأولي والفحص، بينما تُخصَّص MICROFOX لأعمال PCB والإلكترونيات الدقيقة. ويجب التعامل مع فئة القياس ومستوى الجهد والمعايرة ومتطلبات معدات الوقاية الشخصية وفق إجراءات العمل الكهربائي المعتمدة للمختصين المؤهّلين.
نظام التجميع: من سكة DIN إلى مسار الكابلات
تشمل مواد التجميع من Phoenix Contact سكك DIN وقضبان التعادل ومصدّات السكك وأربطة الكابلات ومهايئات تركيب متنوعة. وتشير الشركة المصنّعة إلى مقاطع NS 15 وNS 35 بشكل القبعة العلوية، إضافةً إلى مقطع NS 32 بشكل G وخيارات محدودة من المقاطع بشكل C. وقد تتوفّر سكك NS 35 بارتفاعَي 7,5 و15 mm، وبمواد مختلفة وإصدارات مثقّبة/غير مثقّبة. ولا يعني هذا التنوّع أن أي سكة تصلح لأي مكوّن أو حمل؛ بل يجب التحقّق من نوع السكة ومادتها ومقاومة التآكل والحمل الميكانيكي ونهج التأريض وفتحات التركيب بحسب رمز المنتج.
تحدّ مصدّات السكك من الحركة الجانبية لصف كتل التوصيل. وتستكمل الأغطية الطرفية وأغطية المقاطع والمهايئات السلامة الميكانيكية والحماية من اللمس. وتُقدَّم حوامل قضبان التعادل بأشكال مختلفة لضبط ارتفاع القضيب بالنسبة إلى السكة وصفيحة التركيب. وتُستخدم أربطة الكابلات ومجاري الكابلات لتجميع الموصلات؛ ويُخصَّص نظام توجيه الكابلات CGS خصوصاً للمسارات الممتدة من باب اللوحة إلى جسمها. ويجب فحص زاوية الفتح والحد الأدنى لنصف قطر الانحناء والاحتكاك والطول الاحتياطي للصيانة في كابلات الأبواب المتحركة على نموذج أولي فعلي.
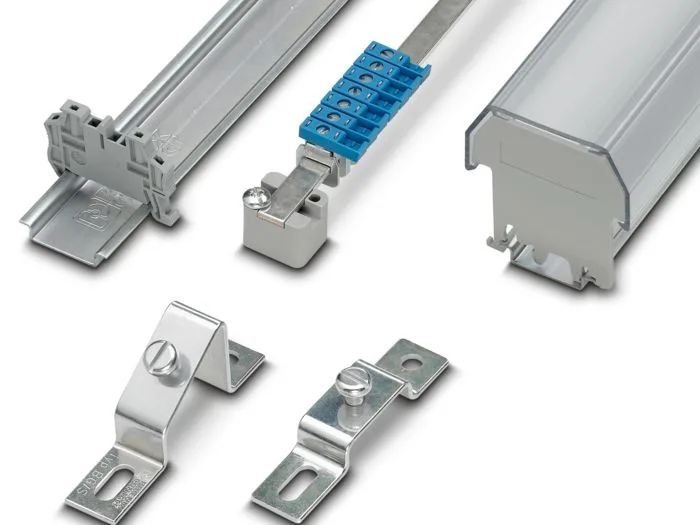
RailFIX ونهج سكك DIN المجمّعة مسبقاً
تُقدَّم مهايئات التركيب RailFIX لتركيب سكك DIN المجهّزة مسبقاً على صفيحة التركيب في مرحلة لاحقة. وتشمل العملية الموضّحة في الصفحة الرسمية لـ Phoenix Contact تجهيز صفيحة التركيب، ووضع المهايئات، وإدخال السكة في نقاط التوجيه والتعشيق، وخطوات التثبيت النهائي. ويمكن لهذا النهج نقل عملية التجميع على السكة إلى محطة عمل منفصلة ضمن سير إنتاج لوحات التحكم. ومع ذلك، يجب تنفيذ ترتيب فتحات الصفيحة ووصلات M5 والحمل المسموح وخطوات التركيب وفقاً لمذكرة التطبيق الحالية.
عند استخدام سكة مجمّعة مسبقاً، لا ينتهي الفحص الميكانيكي بمجرد استقرار السكة في موضعها. بل يجب التحقّق من توزيع كتل التوصيل والأجهزة الثقيلة، وأحمال النقل، وقوة الشد بعد توصيل الكابلات، واستمرارية الربط الوقائي. ويجب التخطيط للتغليف وحماية الملصقات لتجميعات السكك المنقولة بين خلية الإنتاج وموقع تجميع اللوحة. فقد يتحوّل خدش مادة الوسم أو تحرّك صف كتل التوصيل إلى خطأ في الموقع، حتى لو كانت قائمة المواد الرقمية صحيحة.
سير تصنيع لوحات التحكم من البداية إلى النهاية
- نقّح البيانات: تحقّق من تفرّد معرّفات الأجهزة وكتل التوصيل والأسلاك والكابلات والمنشآت في مشروع ECAD؛ وأرسل المراجعة المعتمدة فقط إلى الطباعة.
- افصل مهام الوسم: سجّل متطلبات البيئة والأبعاد والتركيب وقابلية القراءة لكل من ملصقات كتل التوصيل والموصلات والمعدات والمنشآت على حدة.
- حدّد توافق الطابعة والمادة: تحقّق من توافق تقنية النقل الحراري أو UV LED أو الليزر مع البطاقة أو اللفافة أو الكمّ أو اللوحة المختارة، بالرجوع إلى معلومات التوافق الرسمية.
- حدّد وصفة تجهيز الموصلات: حدّد لكل كابل طول القطع وطول التعرية والجلبة الطرفية أو عنصر التلامس وهندسة الكبس ورمز الأداة المستخدمة.
- أجرِ فحص القطعة الأولى: تحقّق قبل بدء الإنتاج المتسلسل من عدم تضرر شعيرات الموصل، وطول الجزء المجرّد من العازل، وشكل الكبس، ومحتوى الملصق، وقابلية قراءة الباركود.
- جهّز البنية الأساسية للتركيب: قارن أبعاد سكة DIN والمحوّل ومصدّ التثبيت وقضيب التعادل ومجرى الكابلات وممر الغطاء بمخطط لوحة التركيب.
- احتفظ بسجل للتوصيلات وعزم الربط: اتّبع طريقة التوصيل المحددة في تعليمات المنتج؛ واستخدم أداة عزم معايرة وعمليات فحص قابلة للتتبع في المواضع التي تتطلب ذلك.
- أعدّ مراجعة للمخططات حسب التنفيذ الفعلي: وثّق في المشروع الرقمي أي تغييرات أُجريت أثناء الإنتاج على الملصقات أو أطوال الكابلات أو مكوّنات التركيب، وحدّث قائمة الصيانة.
المعلومات المطلوبة لإعداد عرض السعر
- عدد اللوحات السنوي، وعدد الملصقات لكل مشروع، وحجم الدفعة، والتنوع المتوقع للمنتجات
- الأبعاد والمواد والألوان وطريقة التركيب لملصقات كتل التوصيل والموصلات/الكابلات والمعدات والمنشأة
- الاستخدام الداخلي/الخارجي، والتعرض للأشعة فوق البنفسجية UV، ودرجة الحرارة، والزيوت، والمواد الكيميائية، والرطوبة، والاهتراء، والعمر التشغيلي المطلوب
- الحاجة إلى الطباعة المركزية أو المتنقلة أو الآلية؛ ومصادر البيانات الحالية وتكامل البرمجيات
- نوع الموصلات المراد معالجتها، ونطاق مساحة مقطعها، وقطرها الخارجي، وعزلها، وعائلة جلب نهايات الأسلاك/ملامسات التوصيل التي ستُستخدم
- معايير الجودة في مراحل القطع والتجريد من العازل والكبس وربط البراغي والاختبار، وحجم الإنتاج لكل وردية
- شكل المقطع لسكة DIN وارتفاعها ومادتها وترتيب ثقوبها وطولها وإجمالي حمل المكوّنات المثبتة عليها
- متطلبات مجرى الكابلات وممر الغطاء وتوصيل درع الكابل وقضيب التعادل وواجهة الخدمة
- نشرات البيانات الفنية ووثائق المطابقة المطلوبة، وإصدار البرنامج، ونطاق تدريب المشغّلين
عند تجهيز هذه البيانات، يمكن تقييم منتجات Phoenix Contact للوسم والأدوات اليدوية والتركيب بوصفها نظام إنتاج قابلاً للتتبع، بدلاً من اعتبارها ملحقات منفصلة. ويمكن لـ Oskon، بعد دراسة بنية اللوحات الحالية وحجم الإنتاج، مواءمة توافق الطابعات مع مواد الطباعة وأدوات تجهيز الموصلات والبنية الأساسية للتركيب ضمن قائمة عرض سعر واحدة. ويجب تأكيد أرقام الطلب النهائية والمواد الاستهلاكية والملحقات بالرجوع إلى بيانات الشركة المصنّعة السارية بتاريخ عرض السعر.