أدِر تموضع القطعة وتسلسل إحكام التثبيت ووصول المشغّل والتحقق من العملية ضمن دورة واحدة في تجهيزات التثبيت شبه الآلية. تبدأ عملية التصميم بتشغيل القطعة الصحيحة وفق المرجع الصحيح.
تتجاوز وظيفة تجهيزات التثبيت مجرد الإمساك بالقطعة
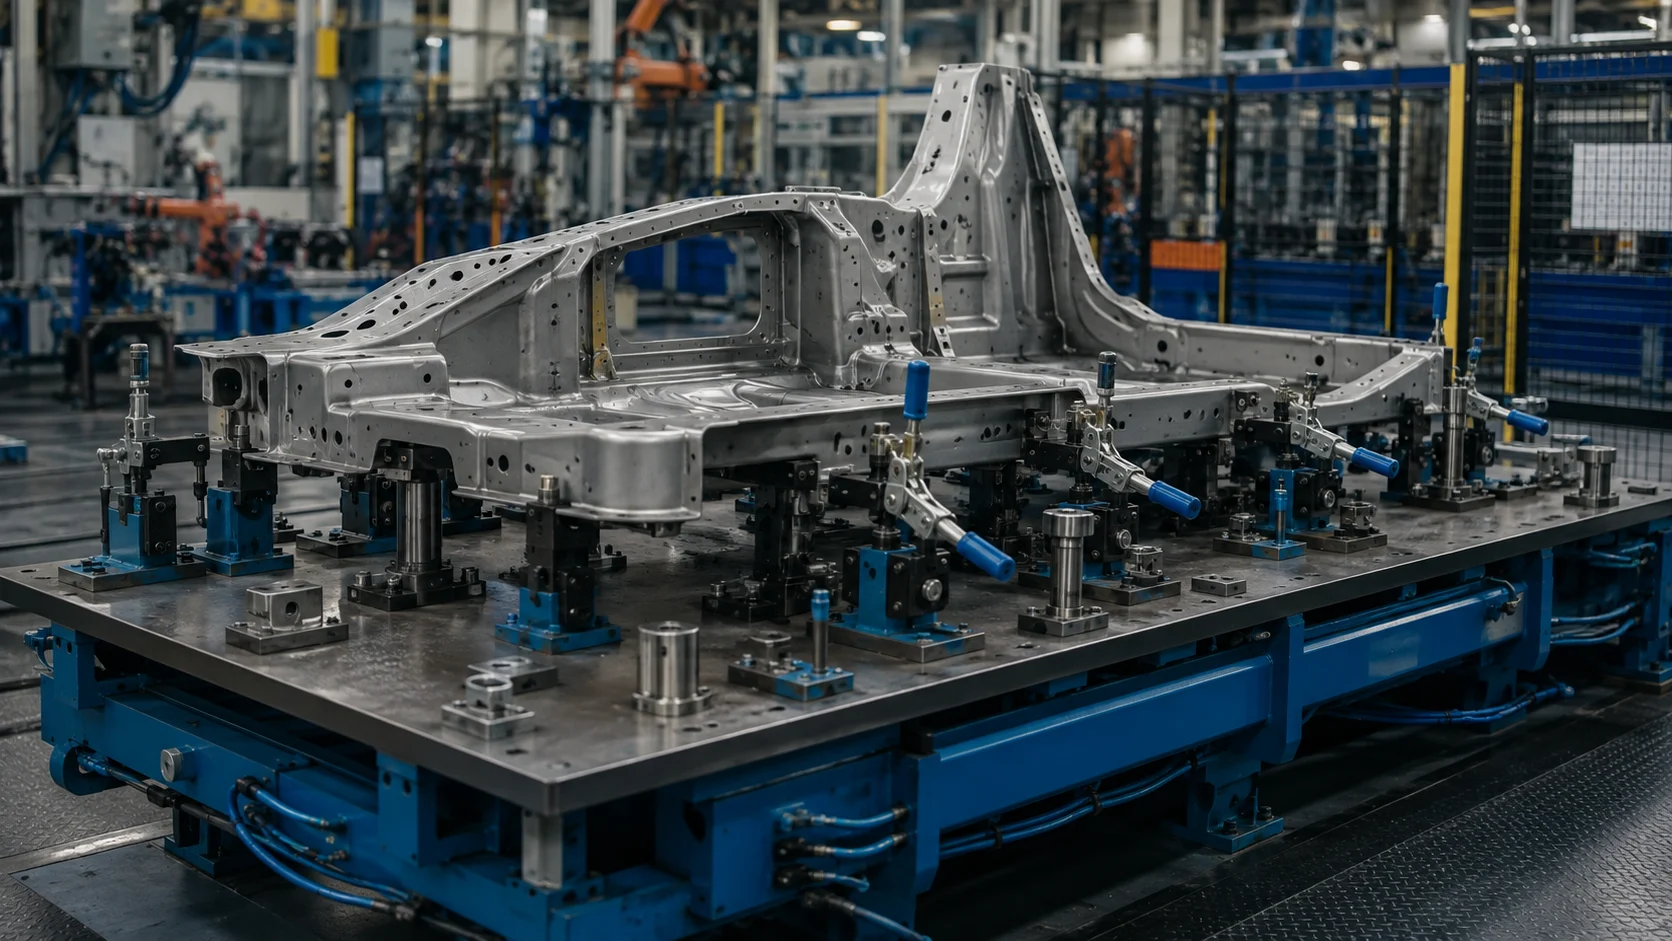
تجهيزة التثبيت شبه الآلية هي محطة إنتاج يتولى فيها المشغّل تحميل القطعة أو تفريغها، بينما تُنفَّذ بعض خطوات إحكام التثبيت والتشغيل بحركات خاضعة للتحكم. ويمكن استخدام العائلة نفسها من تجهيزات التثبيت في مهام اللحام أو التجميع أو الفحص. لذلك، يجب تحديد الخطوات التي ينفذها المشغّل، ومتى تتولى الآلة العمل، والشروط التي يُسمح عند تحققها بتحرير القطعة، وذلك قبل رسم المخطط الميكانيكي. ويُحدَّد زمن الدورة المستهدف بناءً على هذا التوزيع للمهام.
الأسطح المرجعية والتحقق من النسخة
تُقيَّم مراجع القياس في الرسم الهندسي للقطعة بالتكامل مع نقاط الإسناد في تجهيزة التثبيت. ويجب ألا تتسبب قوة إحكام التثبيت في تشوّه غير مرغوب فيه للصفائح الرقيقة. وتُراعى وسائل التوجيه الميكانيكي المناسبة والتحقق بالحساسات للتمييز بين القطع اليمنى واليسرى، أو نسخ الطراز، أو الاختلافات في الحوامل الإضافية. ولا يكفي حساس وجود واحد لإثبات استقرار القطعة على جميع المراجع؛ بل يجب توضيح الخطأ الذي يكشفه كل فحص.
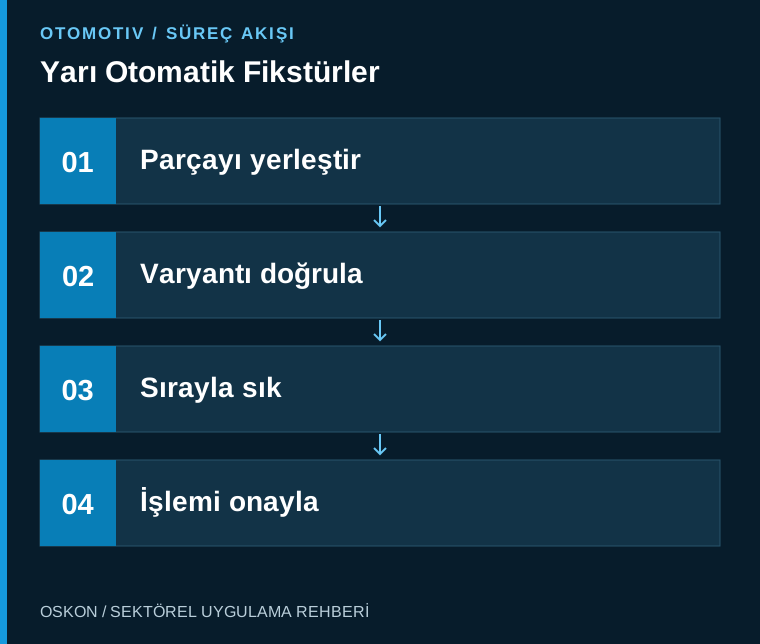
اجعل شروط السماح بالدورة واضحة
في التسلسل النموذجي، يضع المشغّل القطعة، ويتحقق النظام من النسخة، ثم تتتابع خطوات إحكام التثبيت وفق الترتيب المحدد. ويُمنح الإذن ببدء العملية عند توفر إشارات التغذية الراجعة المطلوبة للمواضع واستيفاء شروط الحماية المحددة في تقييم المخاطر. وإذا لم تصل إشارة أحد الحساسات، فلا تكتفي الشاشة بعرض رقم الخطأ، بل تعرض أيضاً الموضع المتوقع والنقطة المطلوب فحصها. ويجب ألا يؤدي سلوك إعادة المحاولة إلى تكرار عملية غير مكتملة عن طريق الخطأ.
بيئة عمل المشغّل وإمكانية الوصول للصيانة
يحدد ارتفاع التحميل ووزن القطعة ومسافة الوصول ومواضع عناصر الربط طبيعة الاستخدام اليومي للمحطة. ويجب ألا تعيق المشابك مسار التحميل عندما تكون مفتوحة، كما يجب أن يكون ضبط الحساس المستبدل أثناء الصيانة قابلاً للتكرار. ويُتعامل مع فقدان ضغط الهواء وانقطاع الطاقة والانحشار الميكانيكي بوصفها حالات منفصلة. ويجب أن يستند اختيار معدات الحماية إلى مهام التنظيف والضبط واستكشاف الأعطال وإصلاحها، وليس إلى دورة الإنتاج وحدها.
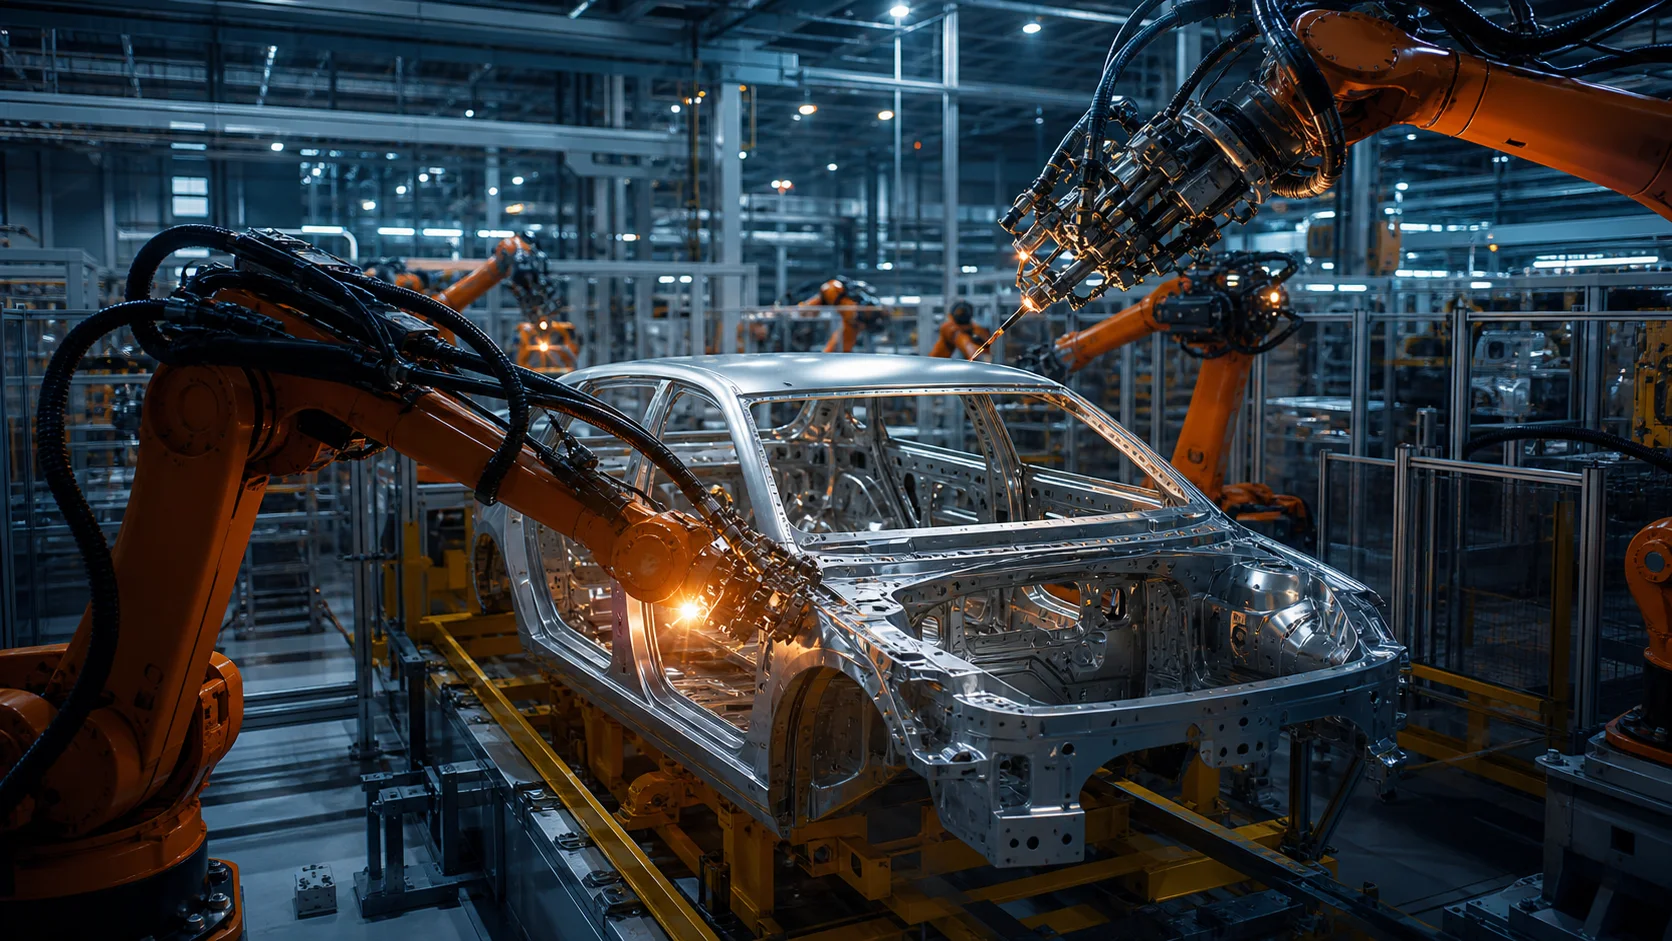
اربط سجل الجودة بمعرّف القطعة
إشارة اكتمال عمل المحطة ليست هي نفسها اعتماد جودة القطعة. ويمكن ربط وصفة التشغيل المستخدمة، ونتائج التحقق من إحكام التثبيت، ونتيجة اللحام أو التجميع، وتدخلات المشغّل بمعرّف القطعة. وبذلك يمكن تحليل خطأ تموضع متكرر بالرجوع إلى نسخة المنتج أو إلى عنصر محدد في تجهيزة التثبيت. ويُتحقق من قبول الأبعاد بصورة مستقلة باستخدام طريقة القياس المناسبة؛ فاكتمال دورة PLC وحده لا يعني المطابقة الهندسية.
ما الذي ينبغي اختباره أثناء التشغيل الأولي؟
يجب إجراء اختبارات التحميل والتفريغ باستخدام عينات عند حدود تفاوت مختلفة. وتُدرَج في خطة القبول سيناريوهات نقص القطع، والنسخة الخاطئة، وعدم اكتمال إحكام التثبيت، واستئناف التشغيل بعد الانقطاع. وفي كل اختبار، تُراجع استجابة الآلة المتوقعة ورسالة المشغّل والنتيجة المسجلة معاً. ويستند قرار الانتقال إلى الإنتاج المتسلسل إلى قابلية تكرار الدورة ونتائج القياس باستخدام قطعة فعلية، وليس إلى سرعة الدورة دون قطعة.
المعلومات الأساسية المطلوب مراقبتها في الأتمتة
| نقطة التحقق | المعلومات التي تتم مراقبتها |
|---|---|
| وجود القطعة | مجموعة حساسات للتحقق من التموضع الصحيح |
| موضع إحكام التثبيت | إشارة تغذية راجعة تؤكد اكتمال كل حركة |
| نتيجة العملية | سجل العملية المرتبط بمعرّف القطعة |
ثلاثة أسئلة تُطرح عند بدء المشروع
- هل عائلة القطع والأسطح المرجعية محددة بوضوح؟
- هل حدود المهام بين المشغّل ونظام الأتمتة محددة؟
- هل اختُبرت الاستجابة المتوقعة عند التحميل الناقص أو الخاطئ؟
اطّلع على التطبيقات ذات الصلة
الخطوط الروبوتية لجوانب الهيكل والهيكل السفلي و الخطوط الروبوتية للأبواب للاطّلاع على العمليات المرتبطة بهذه المقالات. جميع مقالات قطاع السيارات أو صفحة حلول القطاعات يمكنك الانتقال إليها.