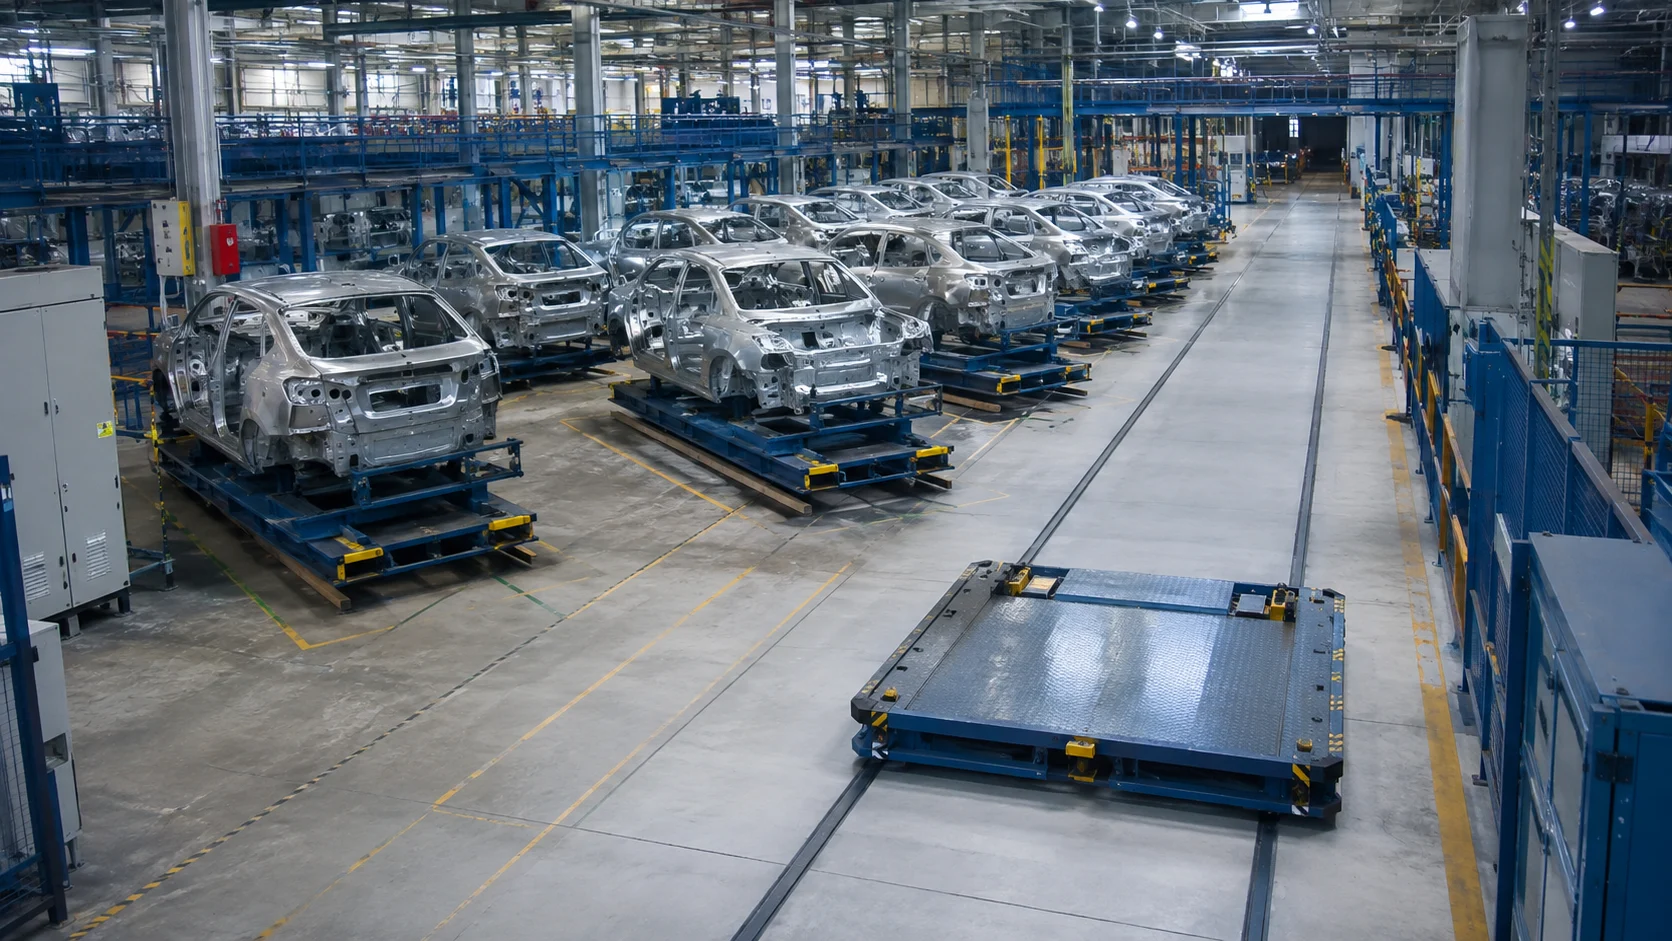
لا تنظر إلى منطقة التخزين الوسيط في خطوط إنتاج السيارات باعتبارها مجرد سعة للانتظار. فعند تصميم تسلسل المنتجات ومتطلبات المحطات وآلية استئناف التشغيل بعد الأعطال معاً، يصبح المخزون الوسيط قابلاً للرصد والإدارة.
ما المشكلة التي سيحلها التخزين الوسيط؟
تُستخدم منطقة التخزين الوسيط لاستيعاب تفاوت التدفق بين أقسام الإنتاج المترابطة، ولتنظيم تسلسل المنتجات عند الحاجة. لكن لا يمكن حل كل مشكلة في السعة بتوسيع منطقة الانتظار. يجب أولاً دراسة معدلات الدخول والخروج، وتوزيع حالات التوقف، ومزيج المنتجات، والحاجة إلى تغيير التسلسل. وقد لا يحقق الاختيار القائم على عدد الحوامل وحده، قبل تحديد الغرض من المنطقة، المرونة التشغيلية المتوقعة.
يجب أن تتطابق السعة في التخطيط الفعلي مع السعة في البرمجيات
تُطابق بيانات الإشغال الفعلي لكل موضع مع سجل المنتج في النظام. ويجب إظهار المواضع غير المتاحة أو الخاضعة للصيانة أو المحجوزة بحالات منفصلة. ويستند أمر إرسال حامل إلى موضع يبدو فارغاً إلى التحقق الفعلي من حالة الموضع. وتُحدَّد مسبقاً آلية مطابقة المخزون بعد التدخل اليدوي؛ فلا ينبغي أن يصبح حذف المشغّل للسجلات وسيلة اعتيادية لاستعادة التشغيل.
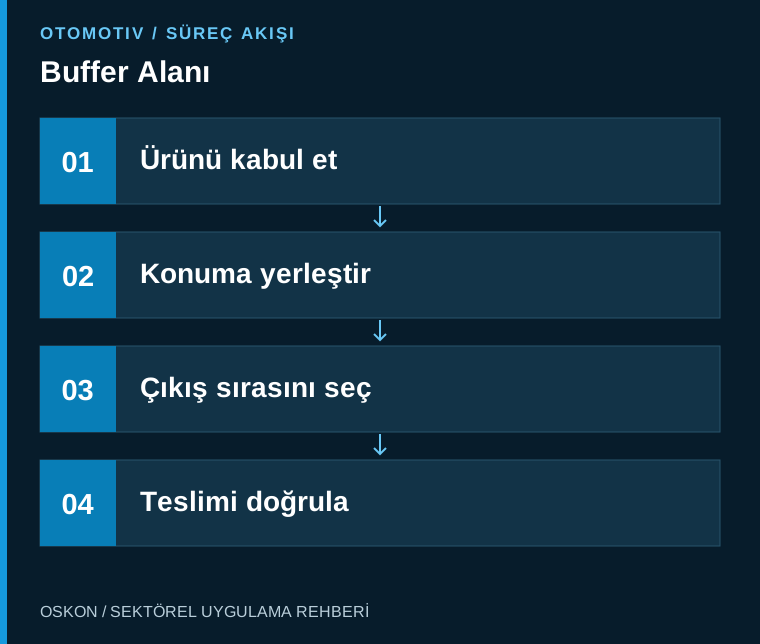
احتياجات الإنتاج تحدد استراتيجية الخروج
الوارد أولاً يصرف أولاً، وموازنة الطرازات، وطلب المحطة التالية، وأولوية طلب محدد، كلها استراتيجيات مختلفة للاختيار. وتُعتمد القاعدة المستخدمة واستثناءاتها بالتنسيق مع فريق الإنتاج. ويجب إظهار مدة الانتظار لمنع تأجيل منتج باستمرار. وعند تغيير التسلسل، يجب ضمان نقل الهوية الصحيحة إلى وصفات التجميع أو العمليات اللاحقة.
حدّد آلية متفقاً عليها للتسليم والاستلام مع الخطوط المجاورة
يُستكمل الاستلام عند الدخول والتسليم عند الخروج مع بيانات الموضع وجاهزية الحامل وهوية المنتج. ويلزم وجود آلية متسقة لاستعادة الحالة عند انقطاع الاتصال أو عدم اكتمال النقل. فاحتساب المتحكّمين المنتج نفسه ضمن نطاق كل منهما يسبب مشكلة، وكذلك عدم إسناد مسؤوليته إلى أي منهما. ويجب توضيح التحقق الذي يُعدّ التسليم والاستلام مكتملاً بموجبه في البرمجيات ووثائق القبول.
فسّر نسبة الإشغال في ضوء أسبابها
لا يعني ارتفاع الإشغال دائماً أن منطقة التخزين الوسيط صغيرة؛ فقد يكون سببه أيضاً توقف طويل في خط الخروج أو قاعدة ترتيب غير مناسبة. وتُسجَّل معاً مدة الانتظار ونسبة الإشغال ومدد منع الدخول وانتظار المنتج عند الخروج. ويوضح التحليل بحسب عائلة المنتجات ما إذا كانت متغيرات محددة تعيق التدفق. ويمكن الاستناد إلى هذه البيانات لدعم قرار زيادة السعة.
اختبر الحالات الاستثنائية أثناء القبول
تُختبر سيناريوهات مثل امتلاء المنطقة وخلوّها، وتعذّر قراءة الهوية، وحظر موضع، وعودة التغذية الكهربائية، باستخدام تدفق فعلي للمنتجات. وتُقارَن خريطة المواضع على الشاشة بالحوامل الموجودة ميدانياً. وتُراقَب كيفية تسجيل المنتج المُزال يدوياً في النظام. وفي نهاية القبول، يجب أن يتمكن المشغّل من فهم التسلسل وسبب الانتظار، وأن يتمكن فريق الصيانة من تحديد حالات عدم التطابق بصورة موثوقة.
المعلومات الأساسية الواجب متابعتها في الأتمتة
| نقطة المراقبة | المعلومات المتابَعة |
|---|---|
| إشغال المواضع | تطابق المخزون الفعلي مع المخزون المسجّل في البرمجيات |
| مدة الانتظار | التأخير والأولوية لكل منتج |
| نتيجة التسليم والاستلام | تأكيد الاستلام من الخط المجاور |
ثلاثة أسئلة تُطرح عند بدء المشروع
- هل قواعد أولوية الخروج محددة؟
- هل تُسجَّل إزالة المنتج يدوياً؟
- هل تبقى مسؤولية المنتج محددة عند عدم اكتمال النقل؟
استعرض التطبيقات ذات الصلة
الحوامل الآلية والقضبان التلسكوبية و أنظمة التعليق يمكنك استعراض العمليات المرتبطة بهذه المقالات. جميع مقالات قطاع السيارات أو صفحة حلول القطاعات يمكنك الانتقال إليها.