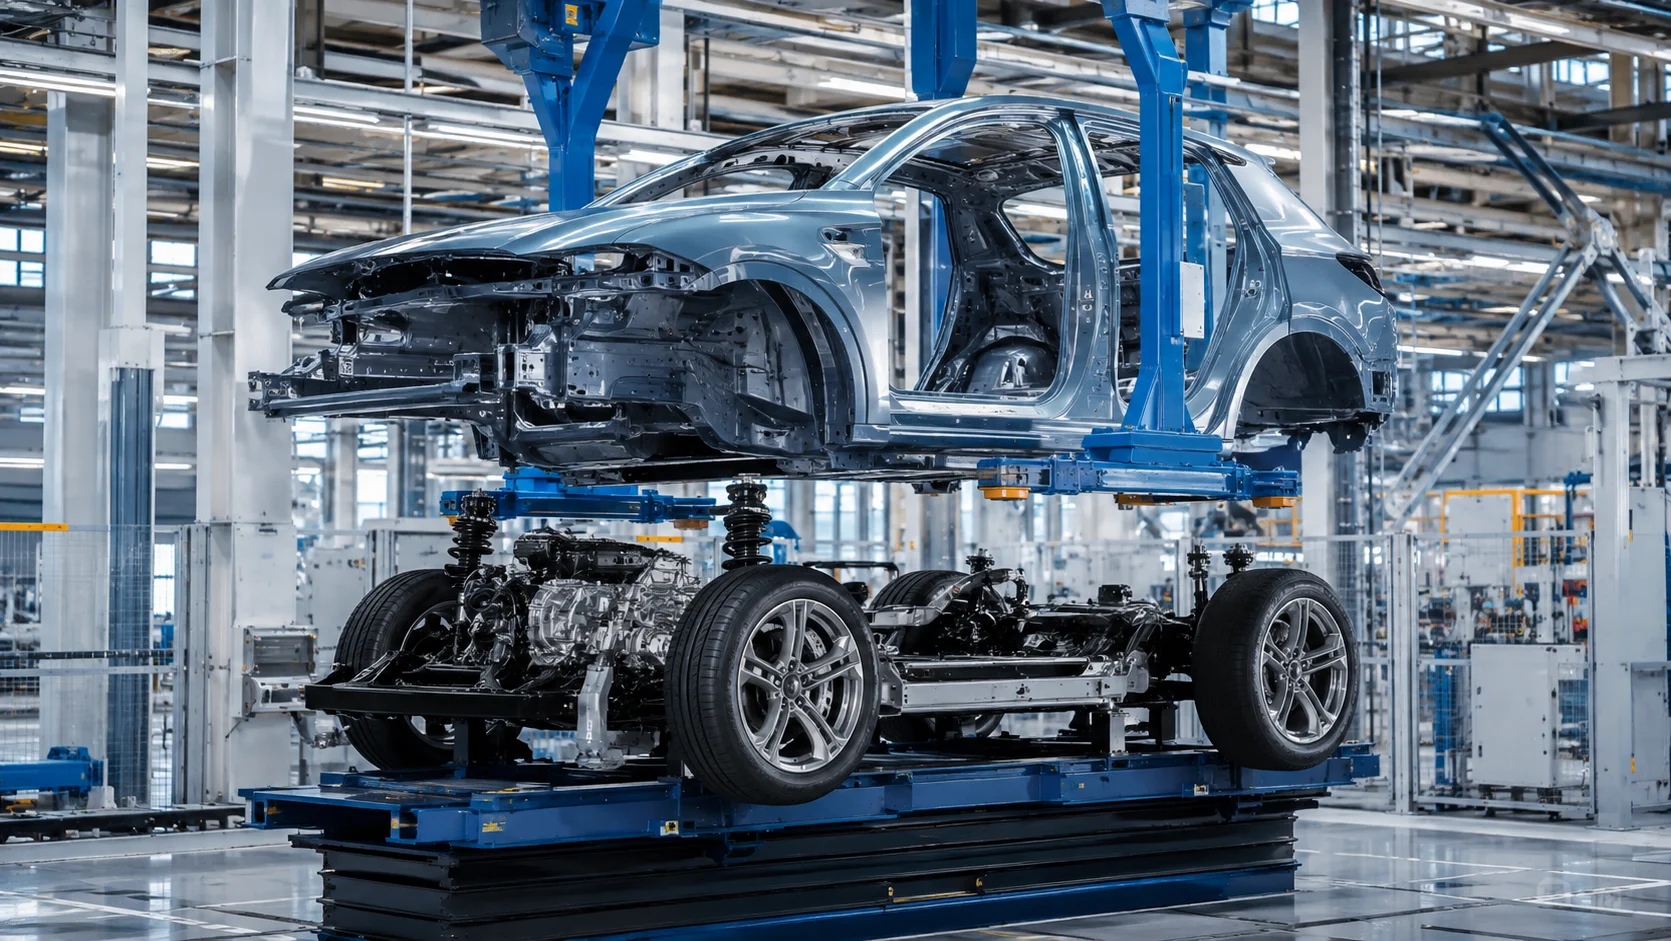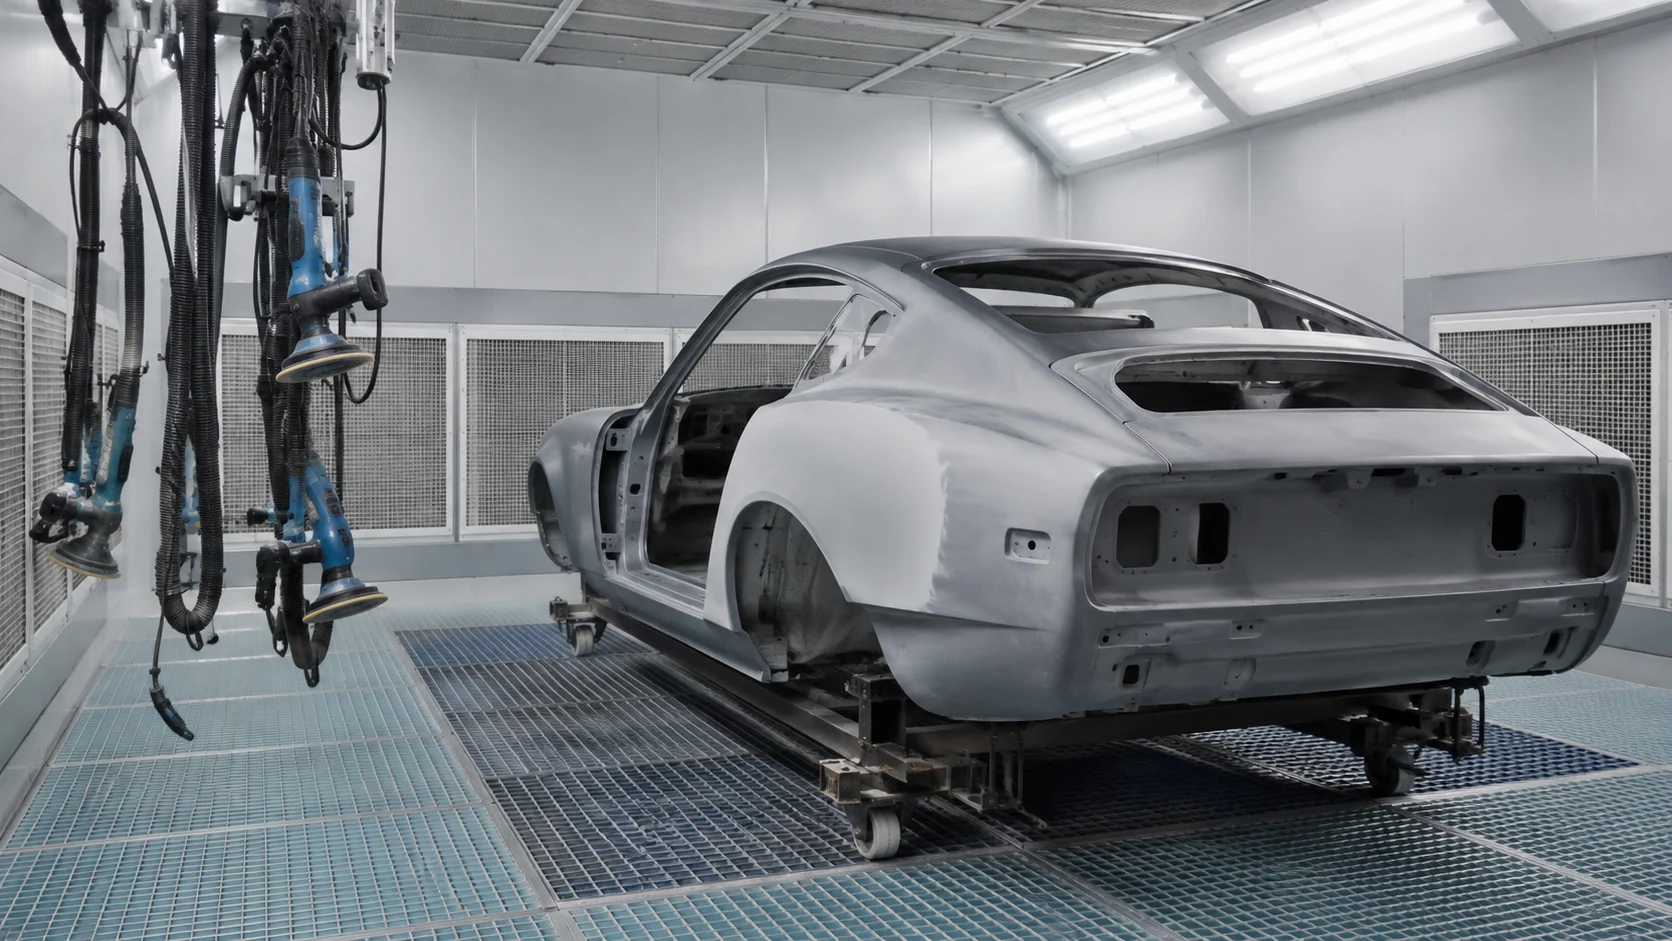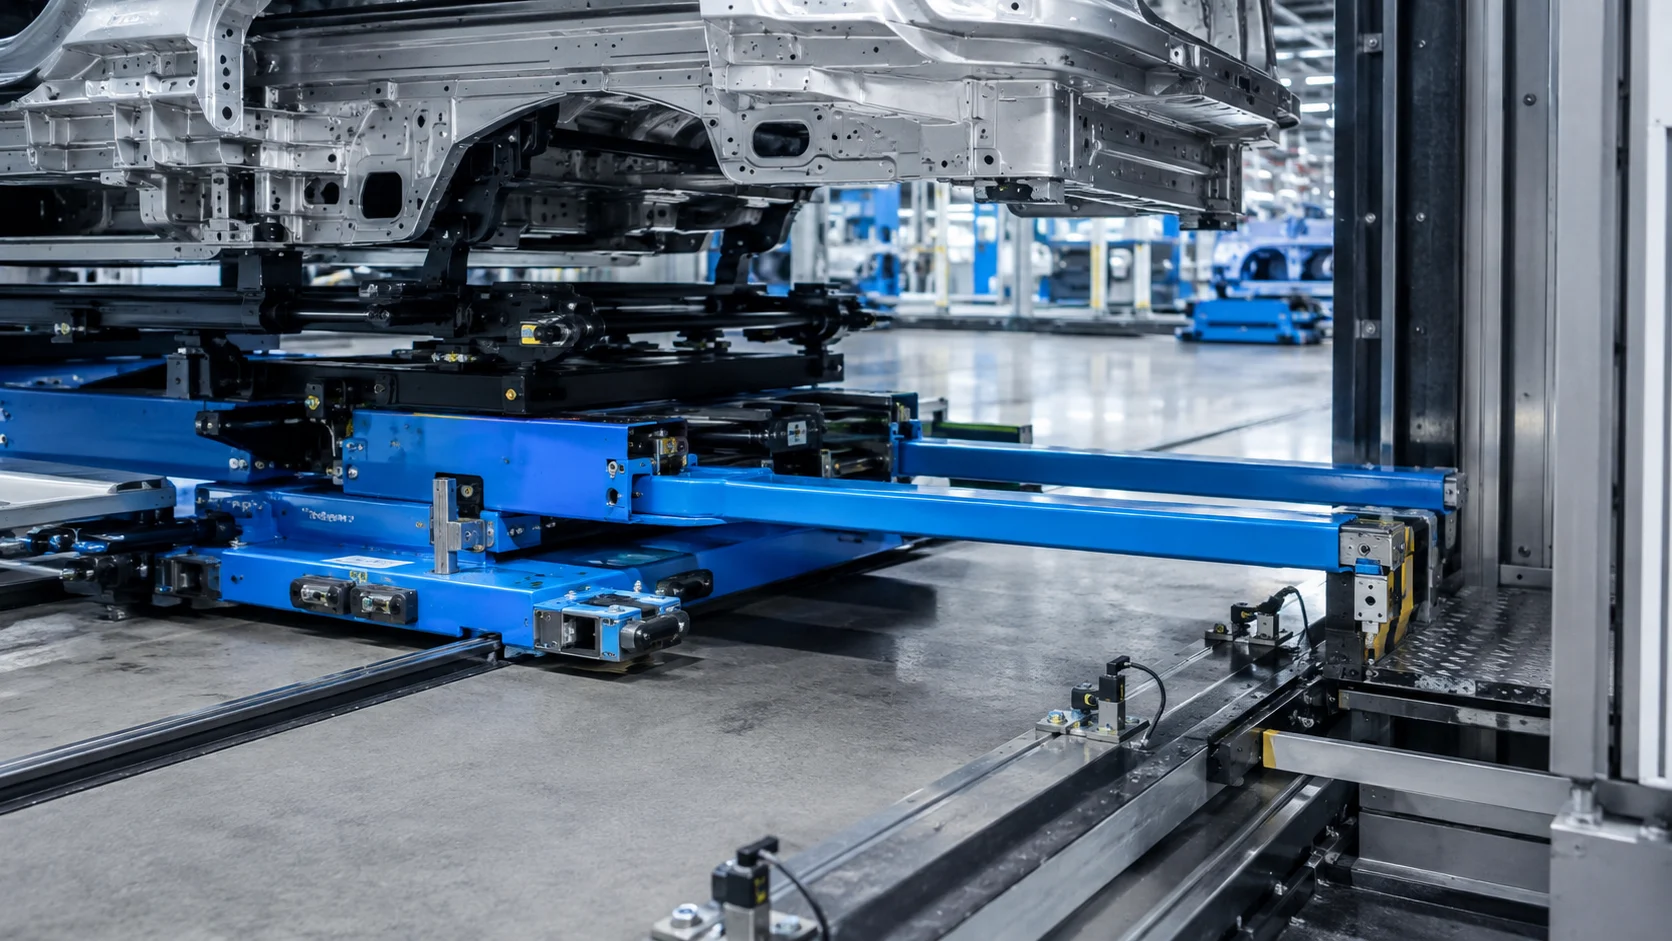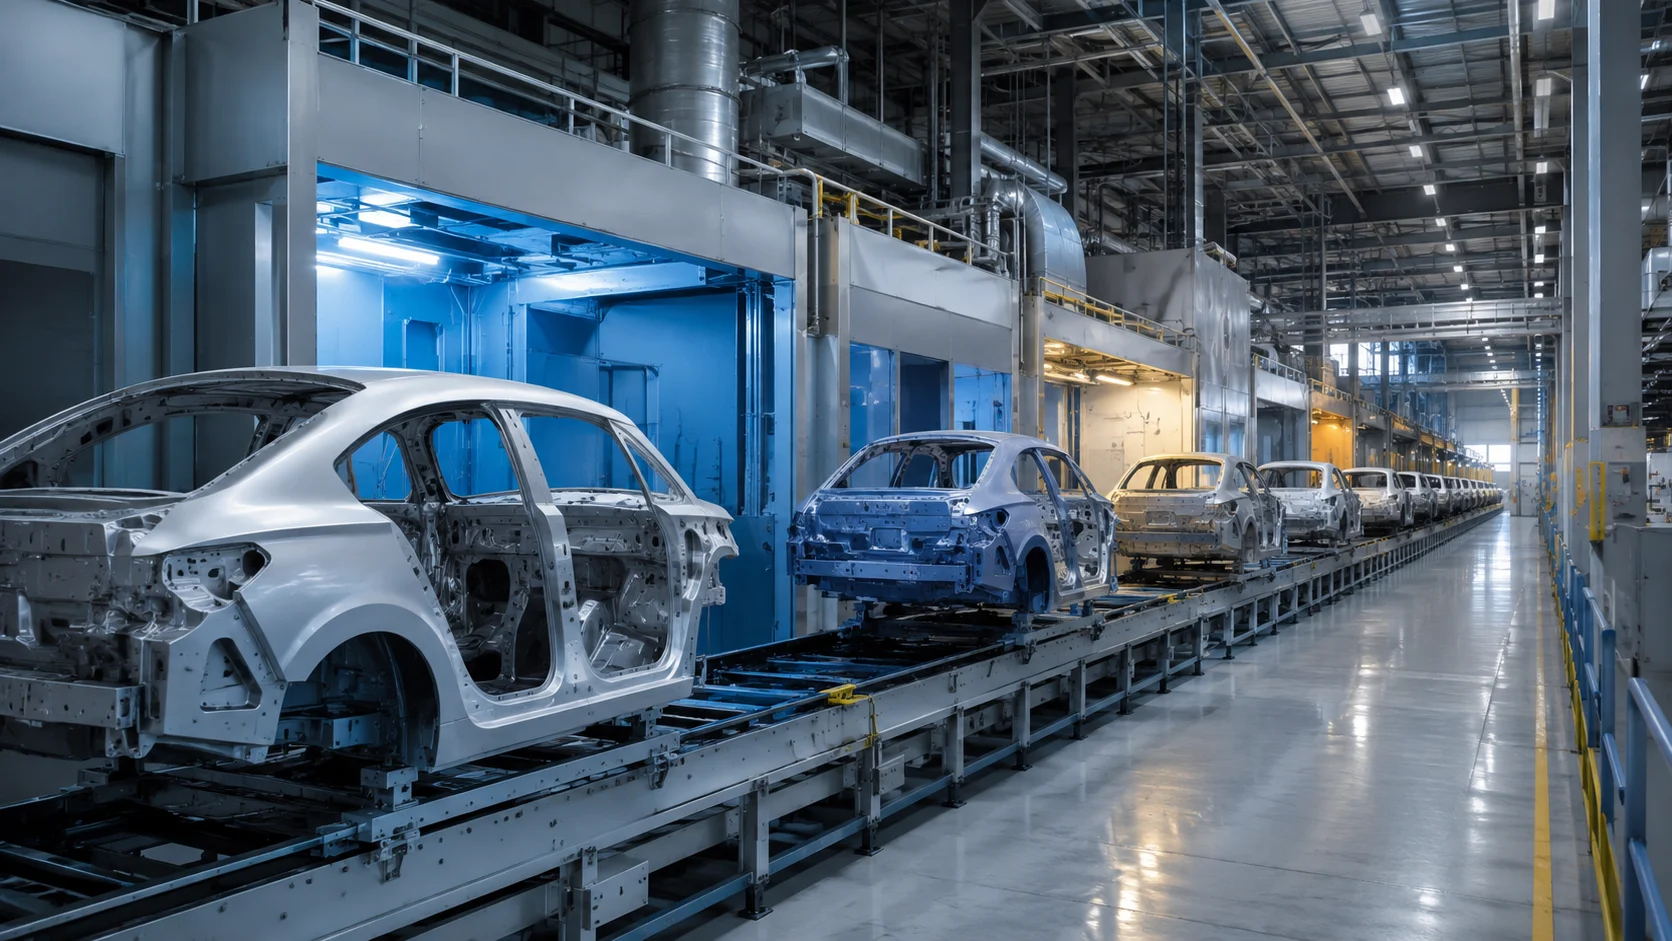
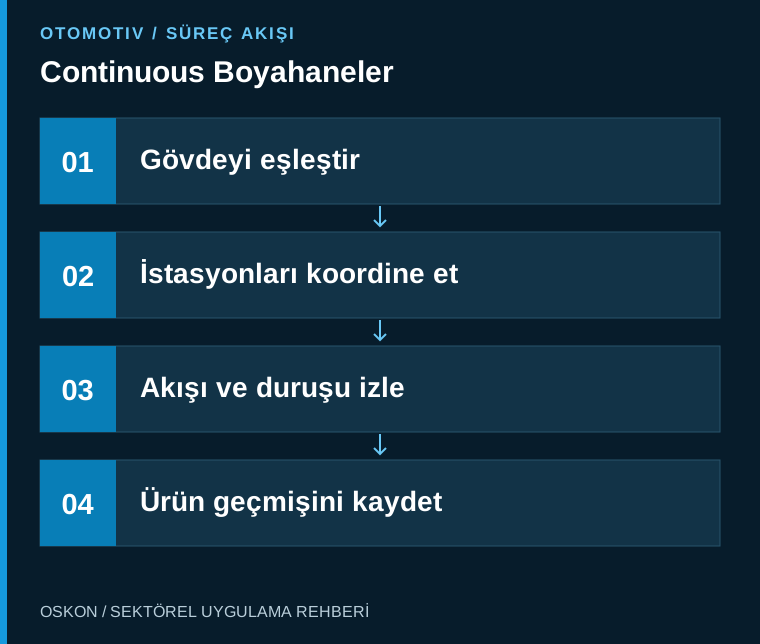
أدِر جاهزية المحطات وتتبع هياكل المركبات وآثار التوقف معاً في ورش الطلاء ذات التدفق المستمر. فإلى جانب سرعة الخط، يحدد التنسيق بين العمليات استمرارية الإنتاج.
حدّد حدود التدفق المستمر
تعتمد ورشة الطلاء ذات التدفق المستمر على خط يمر فيه المنتج عبر عمليات مترابطة وفق نظام نقل محدد. ولا يلزم أن تتبع جميع محطات الخط بنية التحكم نفسها. فأقسام المعالجة الأولية والتطبيق والانتظار والأفران لها ظروفها الخاصة. ويجب تحديد سعة كل قسم والحد الأدنى لمتطلبات تشغيله واستجابته للتوقف بشكل منفصل عند بدء المشروع.
يجب الحفاظ على هوية الهيكل طوال حركته
تُنقل هوية المنتج وهوية الحامل ومعلومات الطراز المسجلة عند الدخول بصورة متسقة على امتداد الخط. وإذا اختلف الموقع الفعلي للهيكل عن سجله في البرنامج، ينشأ خطر تطبيق وصفة غير صحيحة. ويلزم وضع إجراءات استثنائية مضبوطة لحالات فشل القراءة والنقل اليدوي وتغيير الحامل. ويجب أن يخضع تصحيح الهوية بواسطة المشغّل للصلاحيات وأن يُسجّل.
حدّد إشارات السماح للمحطات وفق تعريفات موحّدة
يجب أن تستند معلومات الجاهزية والتشغيل والاكتمال والعطل لكل محطة إلى اتفاق واضح لتبادل الإشارات مع المعدات المجاورة. ويجب منع استمرار صلاحية إشارة جاهزية قديمة عند انقطاع الاتصال. وتُختبر مهلة انتهاء صلاحية الإشارات وسلوك إعادة الاتصال ضمن اختبارات القبول. ويراقب نظام إدارة الخط تشغيل الآلات الفردية، وكذلك تسليم المنتج إلى العملية التالية في الظروف المناسبة.
يختلف أثر التوقف باختلاف موقعه
لا يؤدي توقف الهيكل داخل كابينة التطبيق أو منطقة الانتظار أو الفرن إلى النتيجة نفسها من حيث الجودة. ويجب أن تراعي إدارة التوقف هذا الاختلاف. ويمكن إعداد قائمة بالمنتجات المتأثرة مع معلومات الموقع والوقت. وتُحدّد إجراءات إعادة المعالجة أو فحص الجودة اللازمة عند استئناف الإنتاج. وبدلاً من الإفراج عن جميع المنتجات بموافقة جماعية واحدة بعد كل توقف، يُتخذ قرار قابل للتتبع.
حدّد عنق الزجاجة من بيانات زمن الدورة
لا تكفي سرعة الخط وحدها لتفسير القدرة الإنتاجية. إذ تُدرس أسباب الانتظار والتوقفات القصيرة وتغييرات الألوان وحجم إعادة المعالجة معاً. ويجب مزامنة ساعات نقاط جمع البيانات، وإلا فقد يُفسَّر تسلسل الأحداث بصورة غير صحيحة. وتُستخدم بيانات الإنتاج الفعلية لتقييم ما إذا كانت زيادة السرعة في أحد الأقسام تؤدي إلى تراكم المنتجات أو انحرافات في الجودة في القسم التالي.
وسّع سيناريوهات القبول لتشمل مستوى الخط
بعد اختبارات الآلات المنفردة، تُجرى اختبارات متكاملة تشمل هوية المنتج ونقل الوصفات وأعطال المحطات المجاورة. ويجب اختبار تسلسلات مختلفة للمنتجات وعمليات إعادة تشغيل مضبوطة. ويتضمن تقرير القبول مزيج المنتجات المختبَر وظروف التشغيل. ويتيح هذا النهج فهم تدفق الإنتاج الفعلي، بما يتجاوز تشغيل الخط فارغاً بالسرعة الاسمية.
المعلومات الأساسية الواجب مراقبتها في الأتمتة
| نقطة التحكم | المعلومات المراقبة |
|---|---|
| مطابقة الهوية | تطابق الهيكل الفعلي مع سجله في البرنامج |
| إشارات السماح للمحطات | معلومات الجاهزية وحداثة بيانات الاتصال |
| أثر التوقف | المنتجات المتأثرة بحسب الموقع |
ثلاثة أسئلة تُطرح عند بدء المشروع
- هل تُحفظ الهوية عند تغيير الحامل؟
- هل اختُبر انقطاع الاتصال؟
- هل يمكن فصل المنتجات المتأثرة بعد التوقف؟
استعرض التطبيقات ذات الصلة
كبائن الصنفرة و كبائن المعجون يمكنك استعراض العمليات المرتبطة من خلال هذين المقالين. إلى جميع مقالات قطاع السيارات أو إلى صفحة حلول القطاعات يمكنك الانتقال.