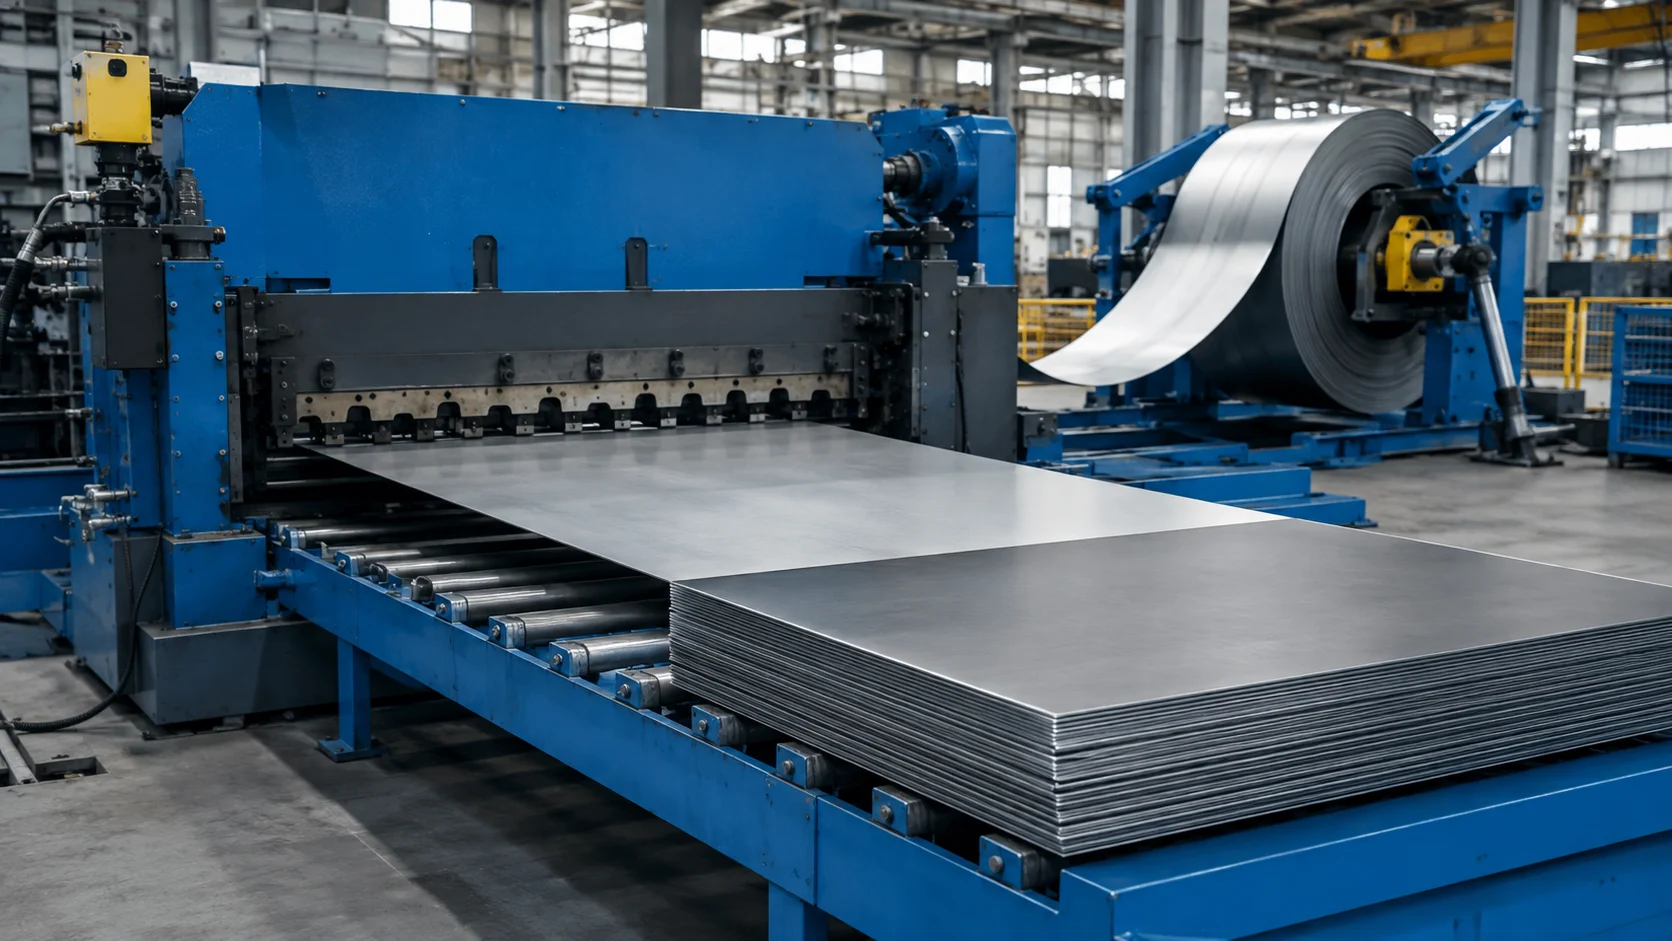
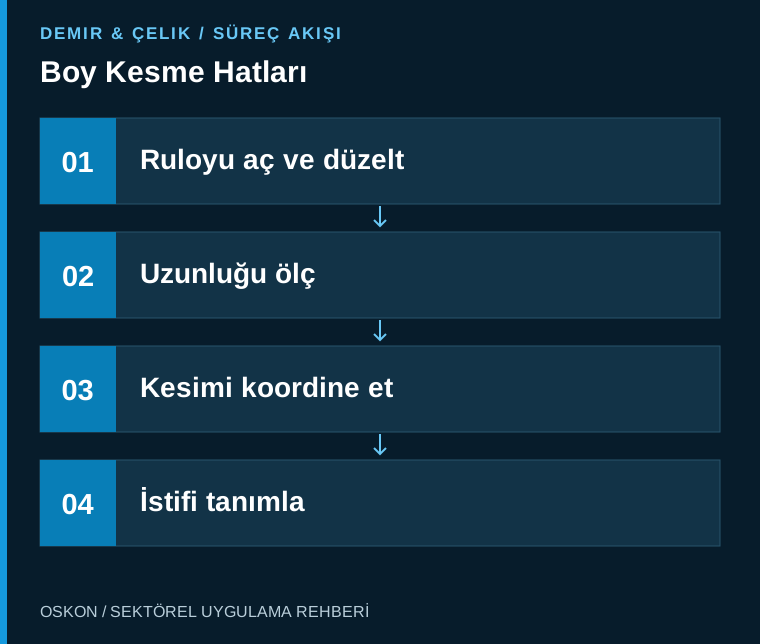
أدِر خطوات فك اللفائف والتسوية وقياس الطول والقطع والرص ضمن سجل موحّد للمنتج في خطوط القطع حسب الطول. وتحقق من دقة القطع بالقياس الفعلي للصاج.
حدّد وظائف الخط كلّاً على حدة
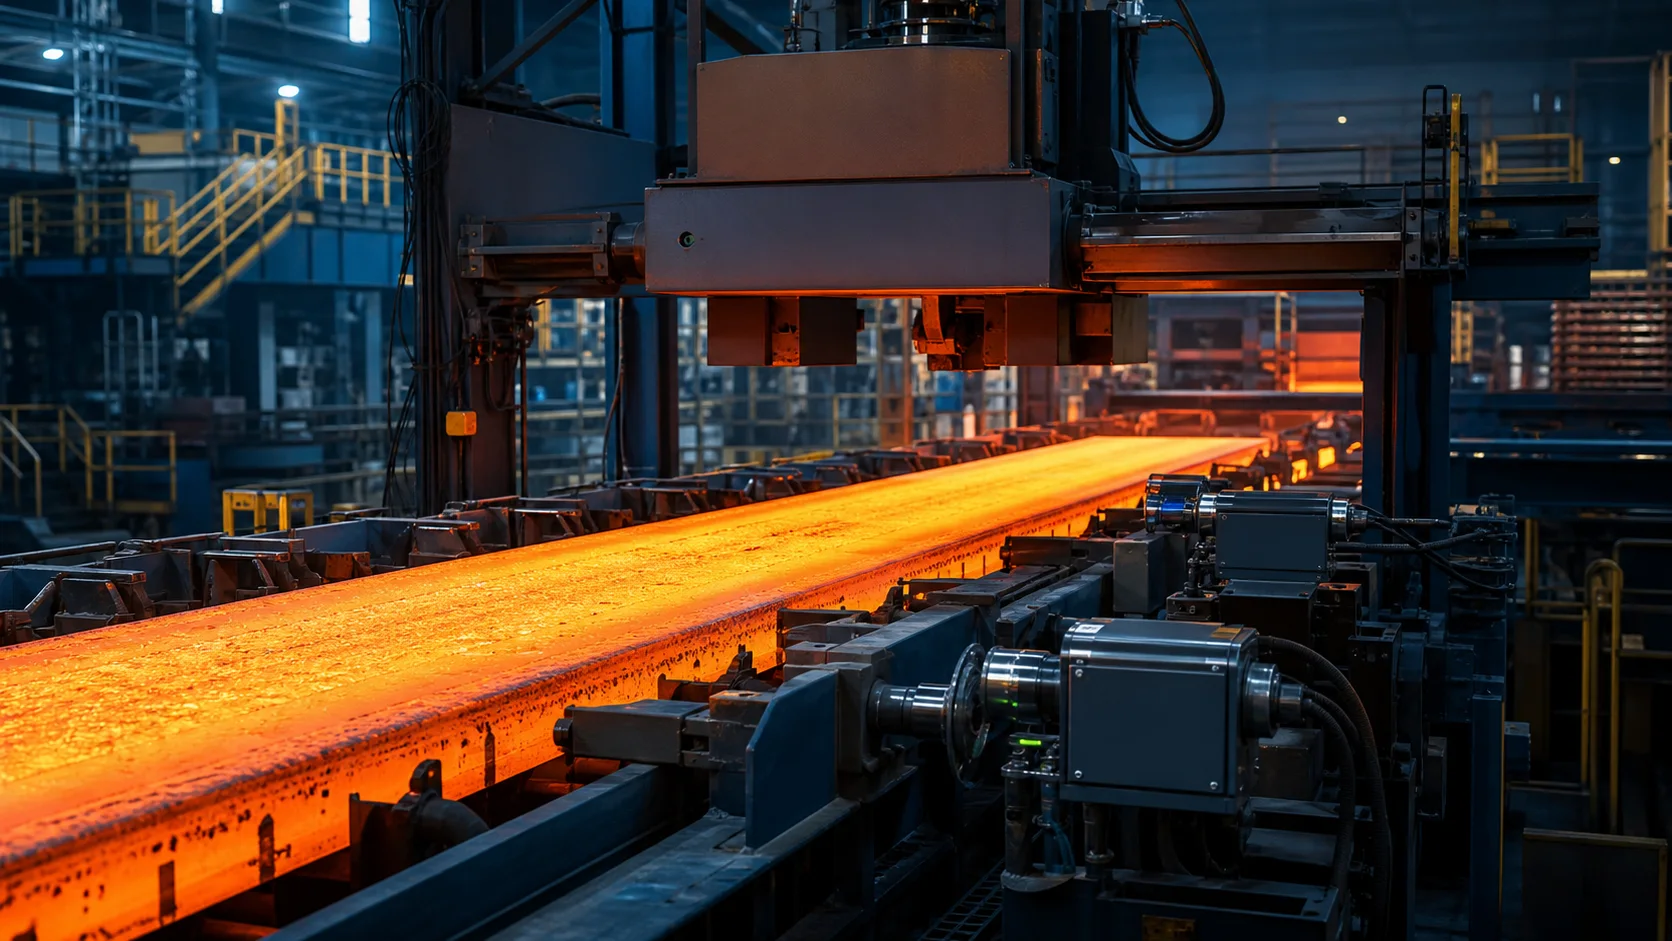
يحوّل خط القطع حسب الطول الشريط المفكوك من اللفافة إلى ألواح بأطوال محددة. وتُنسَّق وظائف فك اللفائف والتسوية والقطع والرص معاً على امتداد الخط. وقد يختلف ترتيب المعدات وطريقة القطع من مشروع إلى آخر. ويجب تحديد مادة الإدخال والأبعاد المستهدفة ومتطلبات السطح وترتيب الرص منذ البداية.
كيف تُستمد بيانات الطول؟
تُنقل بيانات الحركة المستمدة من عجلة القياس أو مُشفّر الموضع أو أي طريقة أخرى مختارة إلى نظام التحكم في القطع. وقد يؤثر الانزلاق والخلوص الميكانيكي وحالة عنصر القياس في النتيجة. وتُقارن قيمة الطول المعروضة على الشاشة بالقياس الفعلي للوح. وتُحدَّد طريقة المعايرة والتحقق وفقاً لتعليمات المعدات المستخدمة. فدقة تمييز القياس ودقة القطع للخط بأكمله مفهومان مختلفان.
التسوية والتغذية تعملان معاً
قد تؤثر استواء المادة القادمة من اللفافة وإعدادات آلة التسوية وظروف النقل في الجودة بعد القطع. ويمكن حفظ الإعدادات المستخدمة بحسب سماكة المادة وخصائصها ضمن وصفة التشغيل. ويُعد التحقق من الضبط الفعلي وفحص القطعة الأولى جزءاً من بدء الإنتاج. وعند ورود مادة جديدة، تُفحص مطابقة المنتج بدلاً من اعتبار وصفة التشغيل السابقة مناسبة تلقائياً.
أدِر توقيت القطع بحسب نوع الخط
يختلف التنسيق بين منظومة القيادة ووحدة القطع باختلاف اعتماد القطع المتقطع أو القطع أثناء الحركة. وتُعالَج إشارة جاهزية وحدة القطع وموضع المادة وسعة وحدة الرص ضمن تسلسل مشترك. ويجب الفصل بين أمر القطع وتأكيد اكتماله. وعند فقدان الاتصال أو بيانات الموضع، تكون حالة المنتجات الموجودة بين المراحل واضحة. وقد تتطلب إعادة التشغيل فحص اللوح الأول.
هوية الرصّة تحفظ السجل التاريخي للمنتج
تُربط أعداد الألواح المنتجة وأبعادها وعلاقتها باللفافة الأم بهوية الرصّة أو الحزمة. وتُفصل القطع الأولى غير المطابقة والهالك عن عدد المنتجات المطابقة. ويجب أن تظل بيانات الملصق صحيحة عند وجود حزمة غير مكتملة أو تغيير الطلبية. ويُصمَّم سلوك انتظار الخط عند امتلاء وحدة الرص بما يناسب سطح المنتج وترتيب نقله.
تشمل اختبارات القبول القياس والعد معاً
تُجرى تجارب القطع بأطوال وسرعات وأنواع مواد مختلفة. ويُتحقق من الأبعاد الفعلية والاستواء ومعايير الحواف ذات الصلة. ويُقارن العدد والملصق الموجودان على الحزمة بسجل الإنتاج. وتُختبر سيناريوهات فقدان القياس وعدم جاهزية وحدة القطع وامتلاء الرصّة. وتُوثَّق النتائج في تقارير تبيّن نطاق المنتجات والظروف التي جرى التحقق منها.
البيانات الأساسية الواجب مراقبتها في الأتمتة
| نقطة التحكم | البيانات المراقَبة |
|---|---|
| قياس الطول | بيانات الحركة ومقارنتها بالقياس الفعلي للوح |
| حالة وحدة القطع | بيانات الجاهزية والقطع والاكتمال |
| سجل الرصّة | العدد والأبعاد والعلاقة باللفافة الأم |
ثلاثة أسئلة تُطرح عند بدء المشروع
- هل يجري التحقق من الطول على اللوح الفعلي؟
- هل يُفصل عدّ الهالك والقطع الأولى؟
- هل يُحدَّث ملصق الحزمة غير المكتملة بصورة صحيحة؟
اطّلع على التطبيقات ذات الصلة
خطوط الشق الطولي و خطوط الشد يمكنك الاطّلاع على العمليات المرتبطة بهذين المقالين. جميع مقالات الحديد والصلب أو صفحة حلول القطاعات يمكنك الانتقال إليها.