






نقص تغذية الخط والانتظار
عندما يتأخر طلب المواد أو تُحدَّد أولويته بشكل غير صحيح، تبقى محطة الإنتاج بانتظار التغذية حتى لو كانت المعدات جاهزة.
نؤتمت تدفقات تغذية الخطوط ونقل WIP وإخراج المنتجات من خلال دمج AMR وAGV والناقلات ومحطات النقل ضمن إدارة موحّدة للمهام.
استعرضوا الحل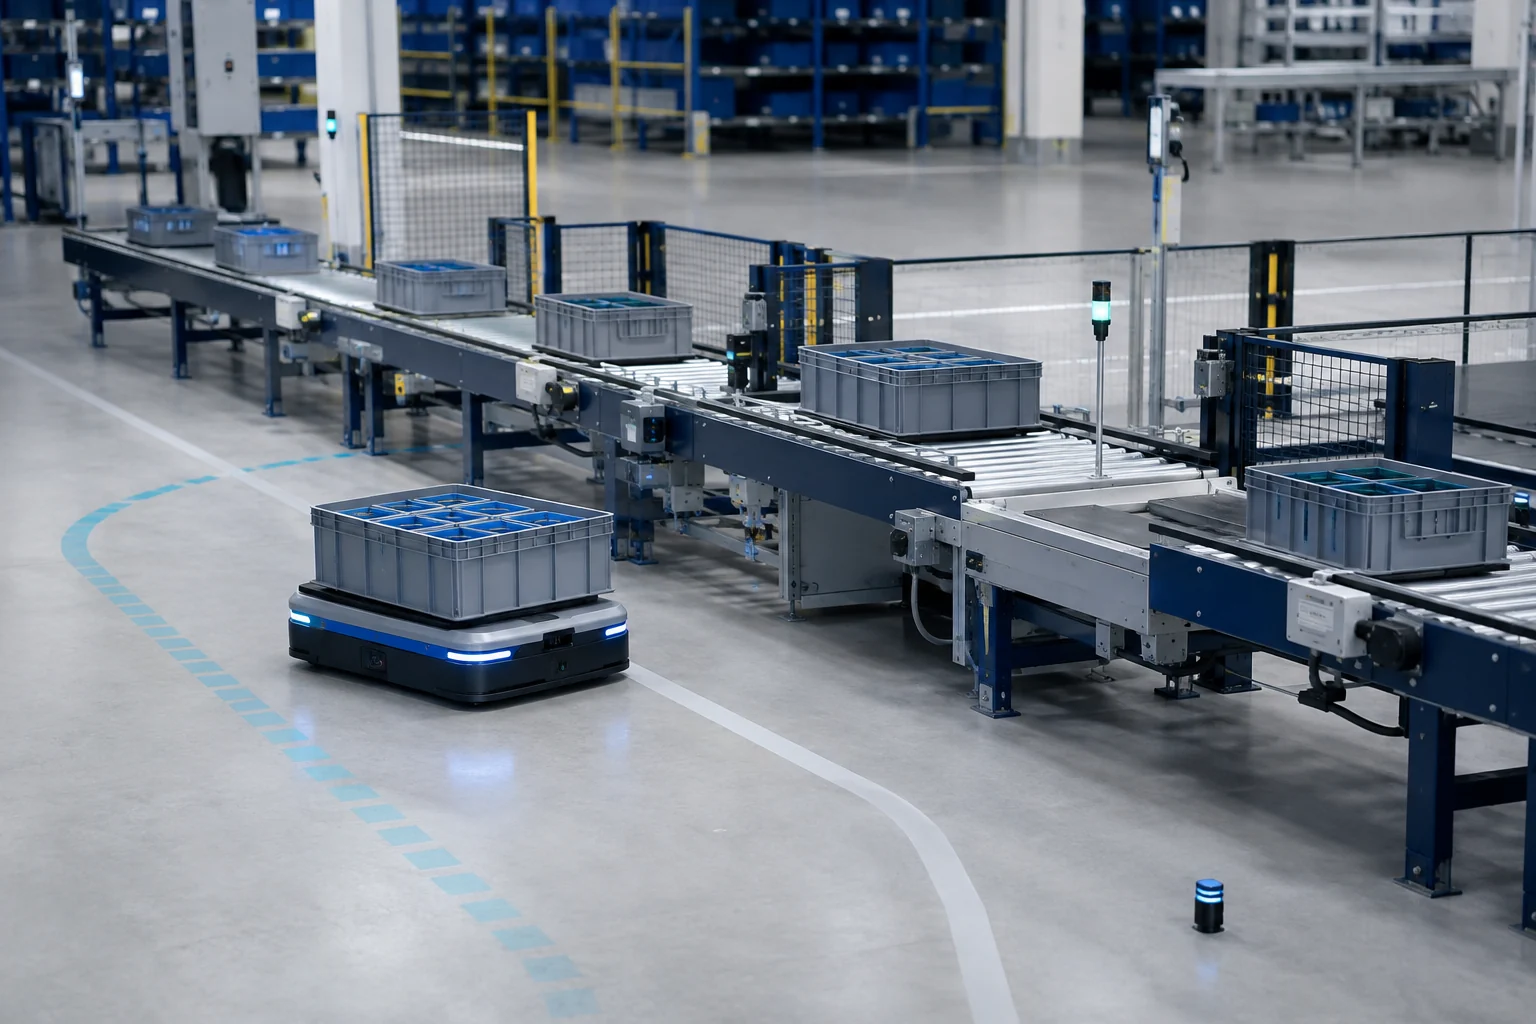
عندما يتأخر طلب المواد أو تُحدَّد أولويته بشكل غير صحيح، تبقى محطة الإنتاج بانتظار التغذية حتى لو كانت المعدات جاهزة.
عندما تتقاطع مهام النقل الثابتة والمتكررة مع ممرات المشاة ومنطقة الإنتاج، تتأثر السلامة وكفاءة استخدام المساحة والانضباط التشغيلي.
عندما تبقى أوامر الإنتاج وحركات المستودع ومهام النقل في أنظمة منفصلة، يصبح تسليم الحمولة الصحيحة إلى المحطة الصحيحة أكثر صعوبة.
تغذية الخط ليست مجرد حركة من النقطة A إلى النقطة B. بل تُقيَّم طلبات المواد وهوية الحمولة وتوافر المعدات وحالة الحركة وسعة المحطة ضمن سير عمل موحّد للمهام.
يحدّد الإنتاج أو كانبان أو زر الاستدعاء أو النظام الأعلى مستوى معلومات المادة المطلوبة والتوقيت الصحيح.
→تُختار وسيلة النقل المناسبة وفقاً للأولوية والمسار ونوع المعدات وحالة البطارية وظروف الحركة.
→ينفّذ الروبوت المتنقل أو AGV أو الناقل أو منظومة النقل الهجينة المهمة عبر إشارات تبادل تحكّم محدّدة.
→يُتحقَّق من تطابق الحمولة والمحطة وأمر العمل؛ وتُحدَّث سجلات المخزون والمهمة.
قد تتطلب التدفقات الثابتة والمستمرة واحتياجات المسارات المتغيرة تقنيات نقل مختلفة داخل المصنع نفسه.
توفّر نقلاً متواصلاً للمسارات المتكررة ومعدلات النقل العالية وواجهات الحمولة المحدّدة.
ينفّذ نقلاً منتظماً بين أزواج ثابتة من نقاط المصدر والوجهة، عبر مسارات محدّدة وحركة خاضعة للتحكّم.
يوفّر حركة مرنة مع المسارات المتغيرة ونقاط المهام المتعددة واحتياجات التوسّع التدريجي.
يُتحقَّق ميكانيكياً ورقمياً من عمليات استلام الحمولة وتسليمها باستخدام البكرات والسلاسل والرافعات والتجهيزات والحساسات.
يُسهم المخزون الوسيط وفصل حوامل الحمولة الممتلئة عن الفارغة وإدارة التسلسل في استيعاب تغيّرات إيقاع الإنتاج.
تُحوَّل طلبات ERP وMES وWMS إلى مهام للمعدات؛ وتُدار الأولويات والحركة والحالات الاستثنائية مركزياً.
تُقيَّم معاً الحركة المستمرة أو القائمة على الطلب، وطول المسار، وعدد نقاط المصدر والوجهة.
يُتحقَّق من أبعاد ووزن وطريقة نقل المنصة النقالة أو الصندوق أو حاوية المناولة أو العربة أو التجهيز الخاص.
يُخطَّط لكيفية استيعاب المحطات الجديدة وتنوّع المنتجات والورديات وزيادة الطاقة الإنتاجية ضمن النظام.
تُصمَّم سيناريوهات حركة المشاة ومسارات الإخلاء والشحن واستعادة التشغيل بعد الأعطال والتشغيل اليدوي الاحتياطي.
تُحدَّد على الخريطة نقاط المصدر والوجهة ونوع الحمولة وتكرار النقل وفترات الذروة ورحلات العودة الفارغة.
يُحدَّد زمن التكت والتخزين المؤقت وأوقات الانتظار وتوقيت الطلب والنافذة الزمنية المقبولة للتسليم.
تُختار الناقلات وAGV وAMR ومحطات النقل وفق متطلبات كل نمط من المهام.
تُختبَر تقاطعات المسارات والشحن وطوابير الانتظار وإشغال المحطات وعدد المعدات عبر سيناريوهات مختلفة.
تُختبَر رسائل ERP/MES/WMS وإشارات تبادل التحكّم بين المحطات وتدفقات استعادة التشغيل بعد الأخطاء ضمن FAT/SAT.
يُنفَّذ الانتقال حسب الخط أو المنطقة؛ وتُحسَّن قواعد المسارات والمهام من خلال مراقبة الأداء.
إيصال المواد الخام والمكوّنات وأطقم المواد ومواد التعبئة والتغليف إلى المحطة وفق احتياجات الإنتاج.
نقل المنتجات نصف المصنّعة بين العمليات مع الحفاظ على هويتها وتسلسل عملياتها.
جمع الصناديق والمنصات النقالة وعربات الإنتاج وفرزها وإعادتها إلى دورة الاستخدام.
نقل الحمولات من مخرج الخط إلى منطقة الجودة أو المستودع أو الشحن بالتسلسل الصحيح.
تم إخفاء هوية العميل والمنشأة في المعلومات المعروضة التزاماً بمتطلبات السرية.
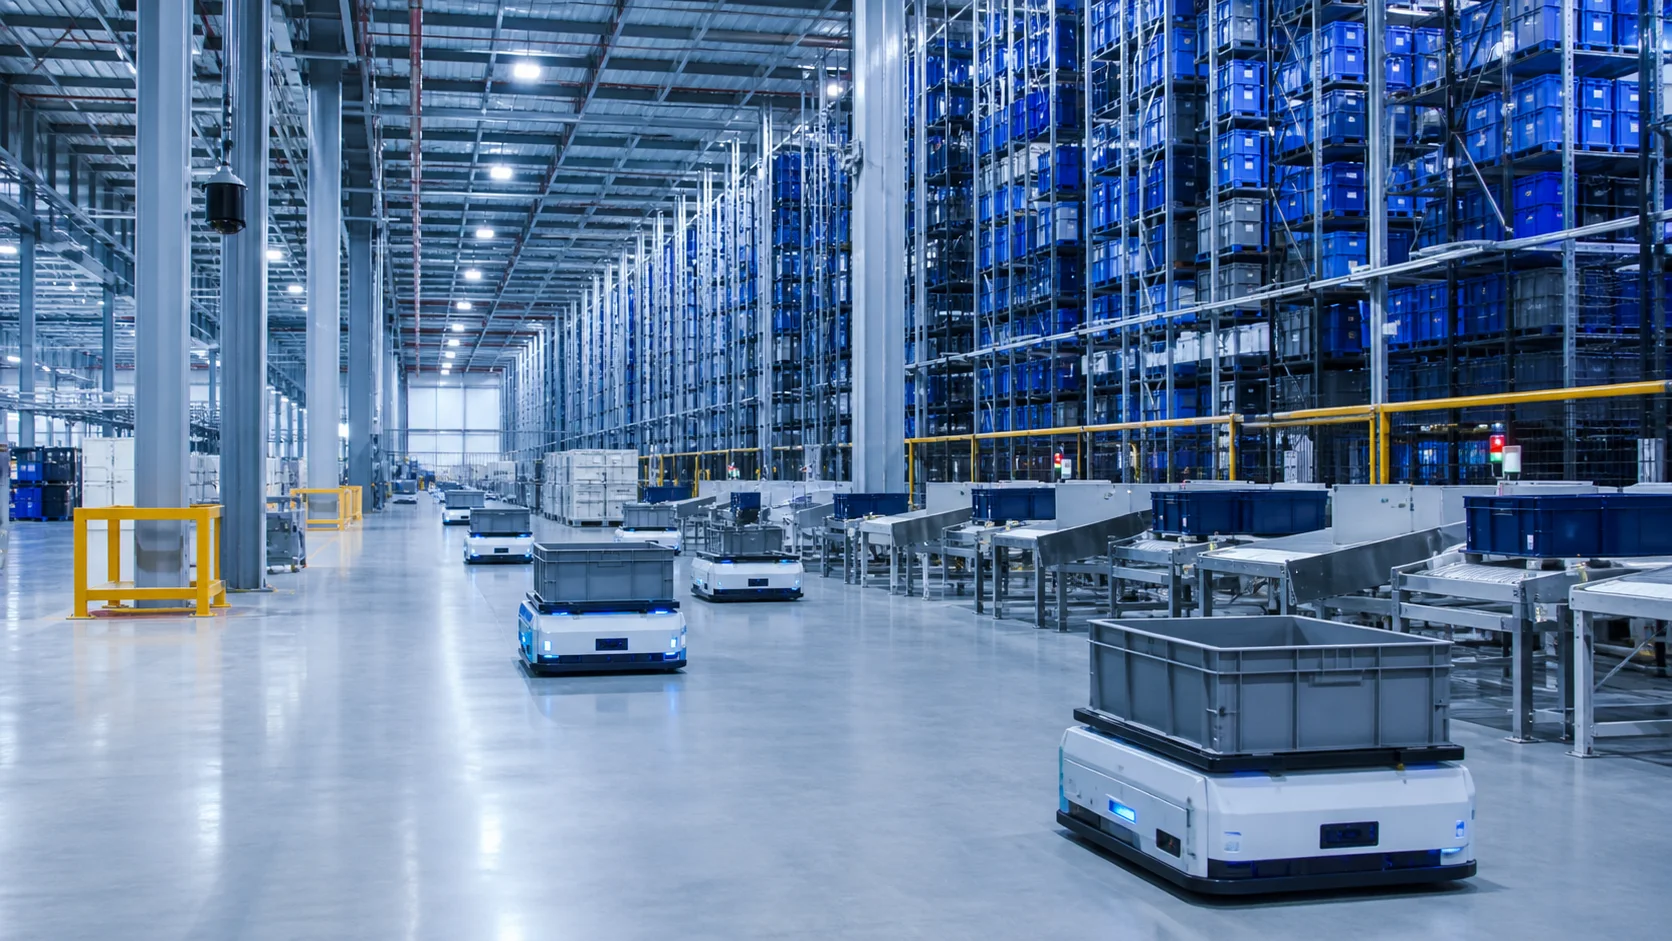 مشروع مجهّل الهوية
جرى توحيد تدفّق المواد لمعالجة قيود المساحة والمناولة اليدوية وتجزؤ تدفّق المستودع، باستخدام التخزين الآلي والروبوتات المتنقلة والناقلات الذكية والإدارة المركزية للمهام.
اطّلع على القصة →مشروع مجهّل الهويةتحوّل الموقع الذي كانت تُنقل فيه الأحمال المختلفة يدوياً وعبر مسارات ثابتة إلى بيئة ذات تدفق مرن للمواد، بفضل برمجيات إدارة الأسطول التي تُسنِد المهام إلى نوع الروبوت المناسب ومعدات الموقع القياسية.
اطّلع على القصة →صف عملياتك بإيجاز؛ لنحدّد معاً الخطوة التالية المناسبة.
دعونا نقيّم احتياجاتكم يُوجَّه طلبكم مباشرةً إلى الفريق الهندسي المعني.
مع Oskon، لا مشكلة!
اترك بياناتك ليتواصل معك مهندسونا المتخصصون لإجراء مناقشة أولية تناسب احتياجاتك.