تتبّع مطابقة الألواح الداخلية والخارجية، وتطبيق المادة اللاصقة، وثني الحواف، وجودة السطح ضمن سجل إنتاج واحد في خطوط أبواب السيارات.
متطلبات الجودة في إنتاج الأبواب
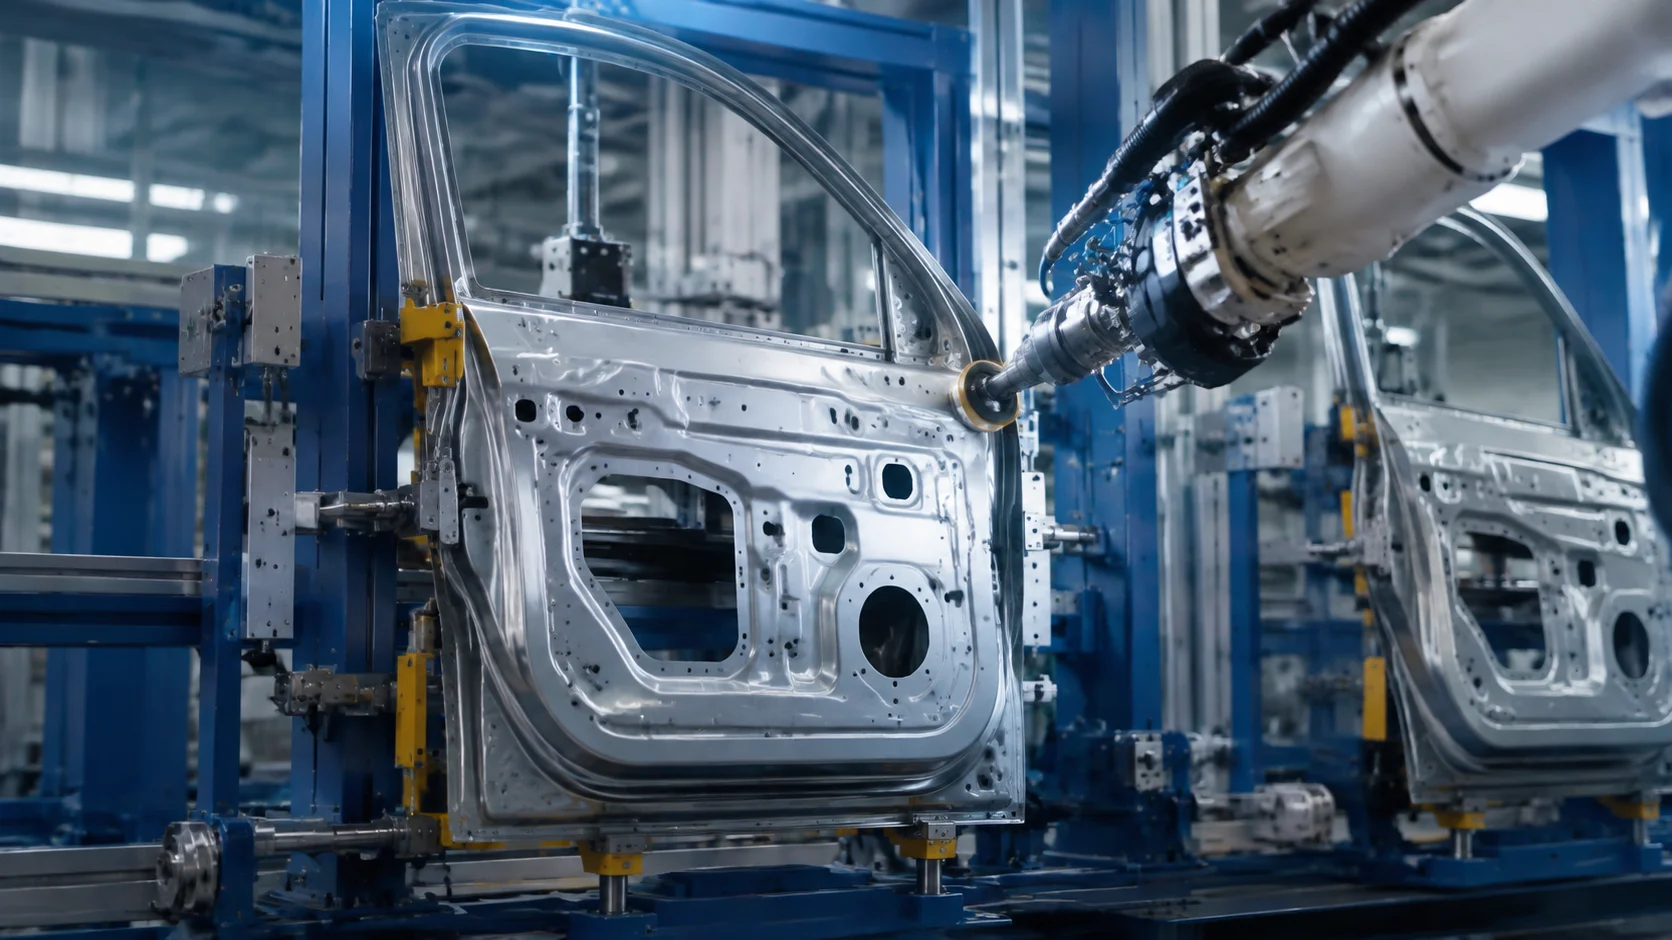
يُقيَّم الباب من حيث جودة سطحه الظاهر بقدر ما يُقيَّم من حيث دقته الهندسية. ويختلف تجميع اللوح الداخلي واللوح الخارجي وعناصر التقوية بحسب التصميم المستخدم. ويجب التعامل مع عمليات مثل اللحام واللصق وثني الحواف باعتبارها عمليات مترابطة تؤثر في بعضها، لا باعتبارها حركة روبوت واحدة. ويُعدّ التحقق من طراز الباب وتحديد كونه أيمن أو أيسر من خطوات التحقق الأولى عند مدخل المحطة.
دعم اللوح ومناولته
تُراعى آثار التلامس على السطح وصلابة القطعة وحيز الوصول عند اختيار قابض تفريغي أو ميكانيكي. ولا يكفي استشعار القابض لوجود القطعة وحده لإثبات أمان المناولة في جميع الظروف؛ بل تُقيَّم حالة الحمل وسيناريوهات فقدان الطاقة بشكل منفصل. ولا تبدأ العملية قبل التحقق من استقرار اللوح على نقاطه المرجعية. وتُخطَّط فحوصات مرحلية لمنع إخفاء أي تشوّه ناتج أثناء النقل داخل تجهيزة التثبيت التالية.
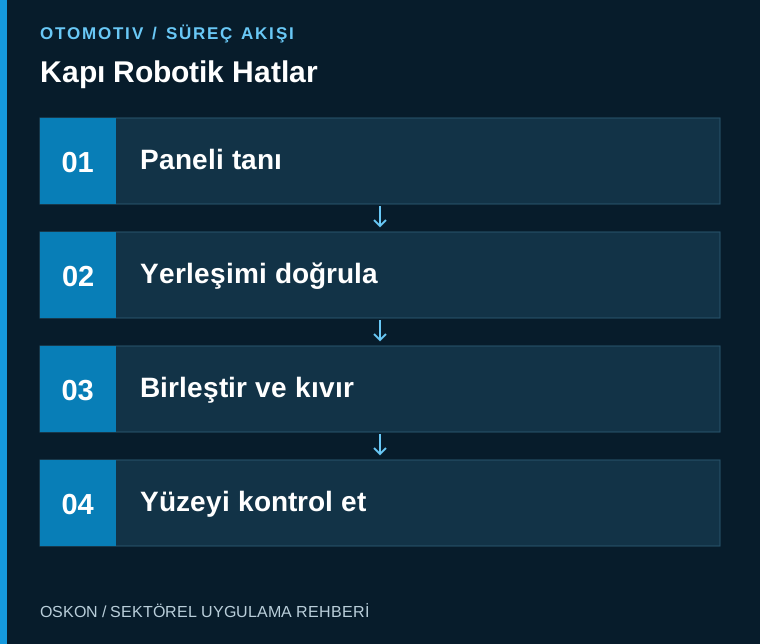
العلاقة بين المادة اللاصقة وثني الحواف
يعتمد مسار تطبيق المادة اللاصقة والتحقق من كمية الجرعة وزمن العملية على وصفة الإنتاج المعتمدة للمنتج. وفي عملية ثني الحواف، يُطوَّر مسار الأداة وهندسة الدعم وتسلسل العمليات معاً. وعند نقل برنامج الروبوت إلى طراز باب آخر، لا يقتصر الأمر على تغيير الإحداثيات؛ بل تُراجع هندسة اللوح وشروط الوصل مجدداً. ويجب إبقاء قيم التطبيق ضمن الحدود التي تحقّق من صحتها مورّدو المواد والعمليات.
بنية التحكم وإدارة الأخطاء
يمكن لوحدة PLC الخاصة بالخط إدارة معرّف الباب واختيار وصفة التشغيل وحالة اكتمال العمل في المحطات. ويربط الروبوت ووحدة التحكم في الجرعات نتائج عملياتهما بهذا المعرّف. وعند اكتشاف تطبيق غير مكتمل، يجب ألا يُقبل الباب تلقائياً بوصفه منتجاً مطابقاً؛ بل يجب تحديد قرار الحجز أو إعادة المعالجة مسبقاً. ويجب أن توضّح الشاشات الباب الذي حدث فيه الخطأ وخطوة العملية التي وقع فيها.
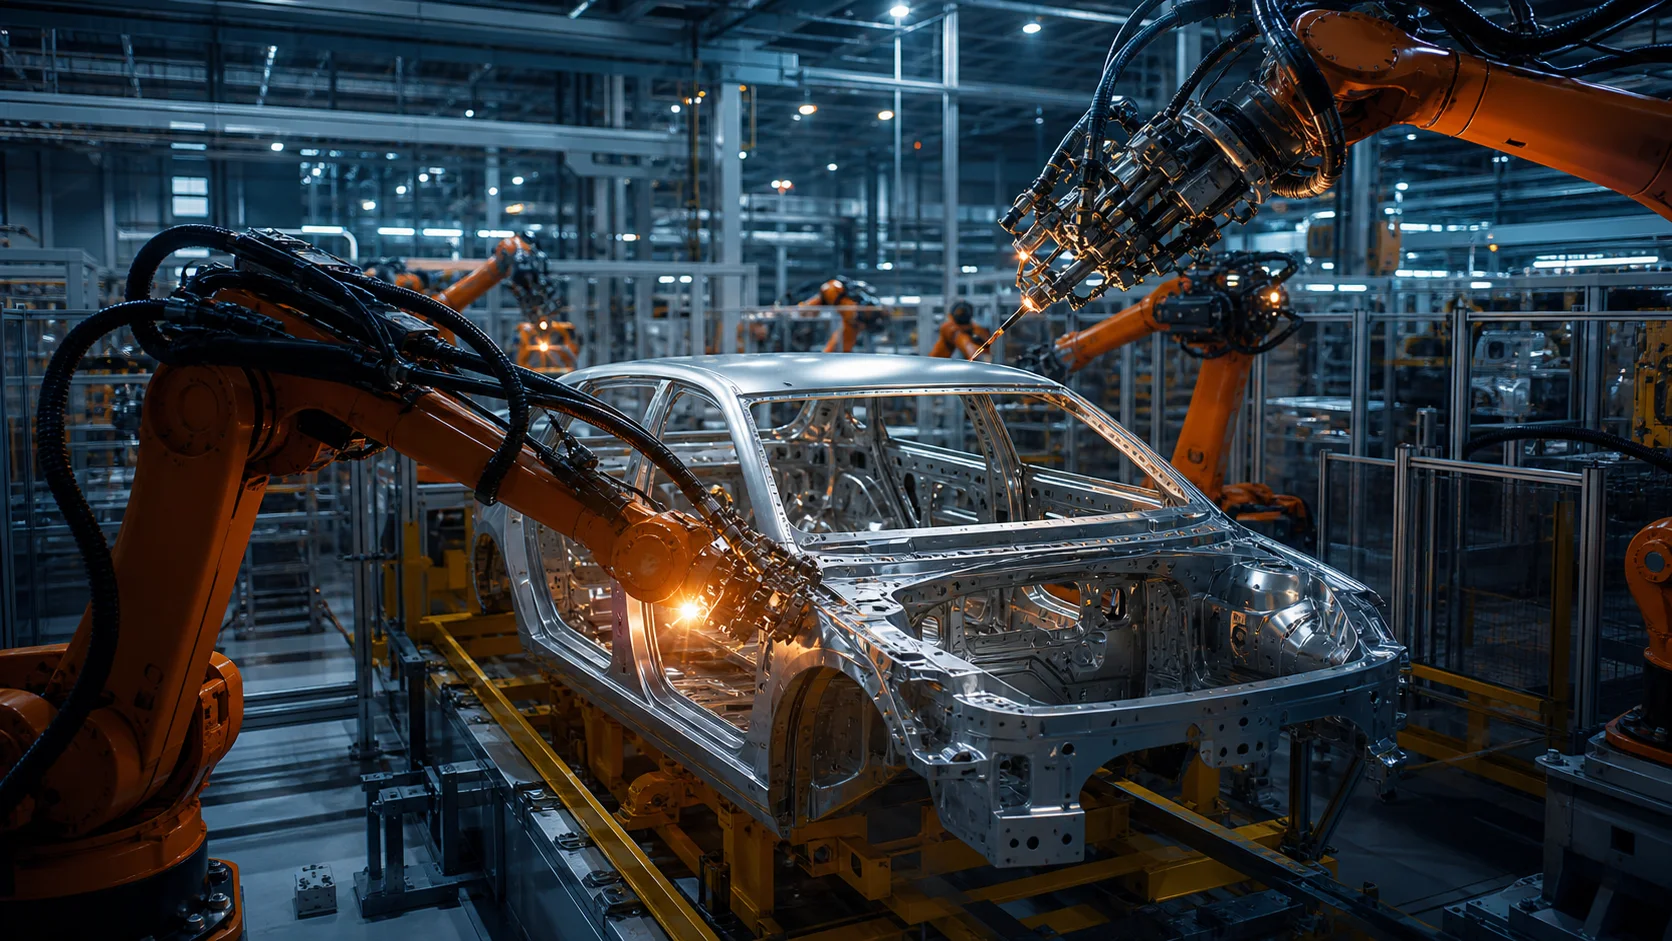
افصل بين فحص السطح الظاهر وقياس الأبعاد
يتطلب فحص عيوب السطح والتحقق من المطابقة الهندسية ظروف قياس مختلفة. فالإضاءة وانعكاس السطح وتجهيزة القياس والنقاط المرجعية تؤثر في النتيجة. ويجب ربط الطريقة المستخدمة لاعتماد العيّنة بطريقة الفحص في الإنتاج المتسلسل. ويساعد الاحتفاظ بنتائج فحوصات السطح والأبعاد بشكل منفصل، بدلاً من مؤشر إجمالي واحد للمطابقة، فريق الإنتاج على الوصول إلى مصدر الخلل بسرعة أكبر.
اختبر الانتقال بين الطرازات باستخدام قطعة فعلية
تُختبر أثناء أعمال القبول سيناريوهات الخلط بين الأبواب اليمنى واليسرى، واختيار البرنامج الخاطئ، وتوقّف التطبيق قبل اكتماله. وبعد تغيير الأداة، يُجرى التحقق من المرجع واعتماد القطعة الأولى. ويشمل تقييم زمن الدورة أيضاً أوقات التنظيف وتجديد المواد الاستهلاكية وفحص الجودة. وبذلك يتبيّن مدى توافق الطاقة الإنتاجية المخططة مع ظروف التشغيل الفعلية، لا مع حركة الروبوت المستمرة دون انقطاع فقط.
المعلومات الأساسية المطلوب تتبّعها في الأتمتة
| نقطة الفحص | المعلومات المتتبَّعة |
|---|---|
| طراز اللوح | التحقق من الطراز والجهة اليمنى أو اليسرى |
| نتيجة التطبيق | سجل الجرعات وبرنامج الروبوت |
| الأبعاد الهندسية | القياس باستخدام المراجع المعتمدة |
ثلاثة أسئلة تُطرح عند بدء المشروع
- هل حُدِّدت نقاط التلامس مع السطح الظاهر؟
- هل حُدِّد مسار معالجة للباب الذي لم يكتمل تطبيق العملية عليه؟
- كيف تُعتمد القطعة الأولى بعد تغيير الأداة؟
استعرض التطبيقات ذات الصلة
تجهيزات التثبيت شبه الآلية و الخطوط الروبوتية لجوانب الهيكل والهيكل السفلي يمكنك استعراض العمليات ذات الصلة من خلال هاتين المقالتين. جميع مقالات قطاع السيارات أو صفحة حلول القطاعات يمكنك الانتقال إليها.