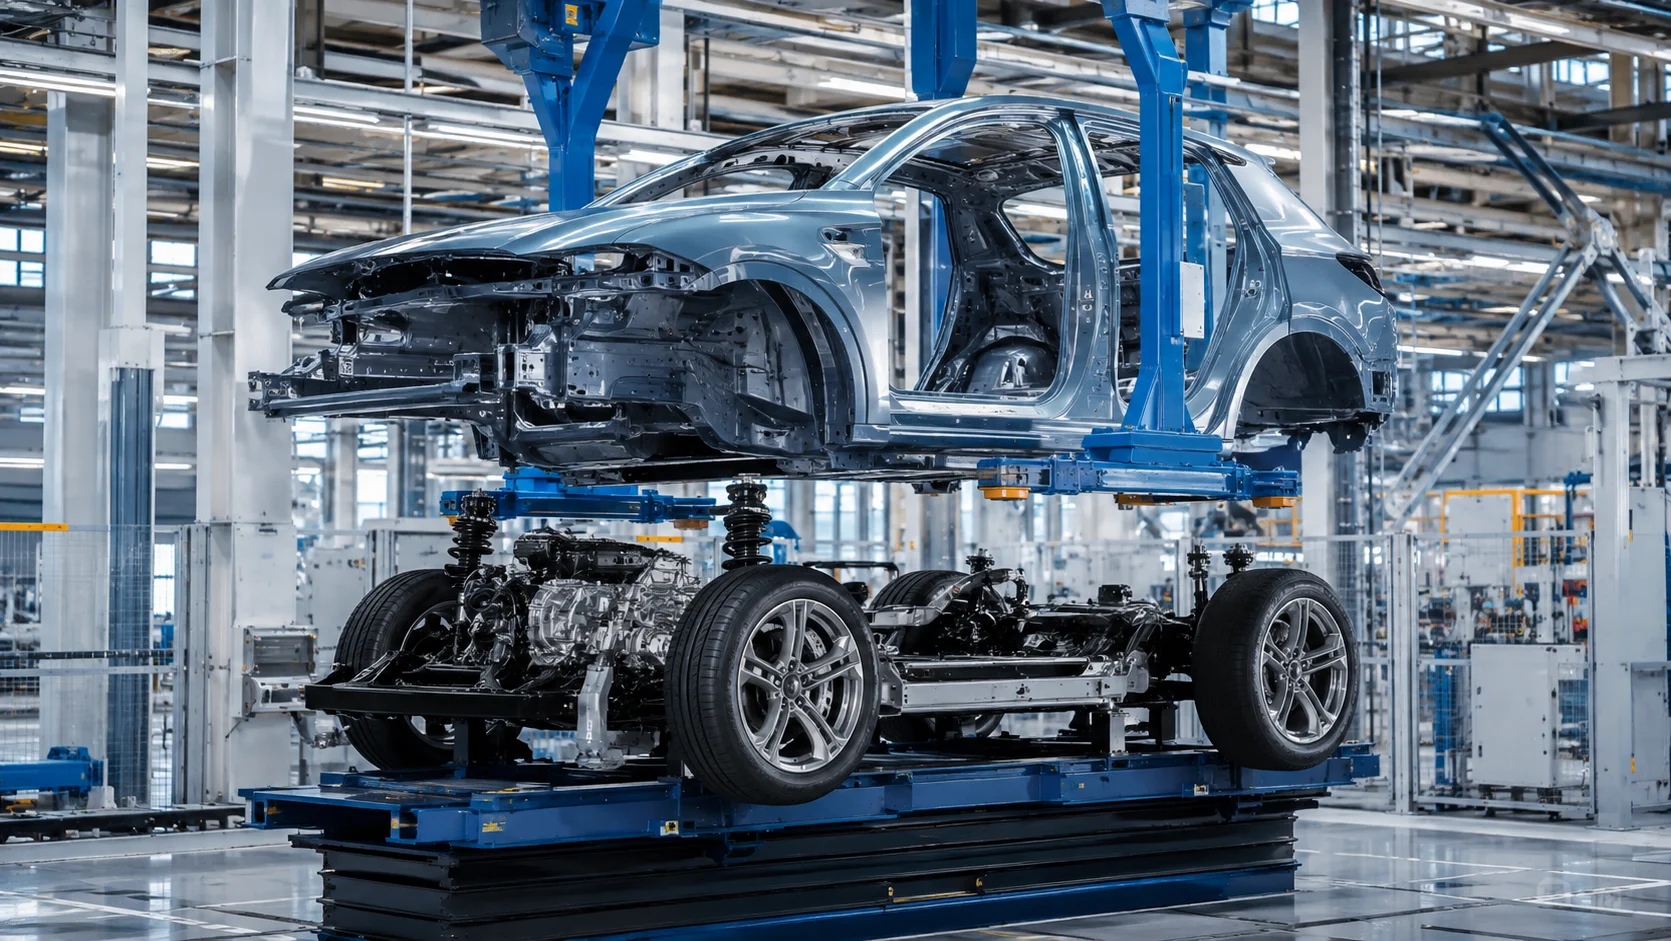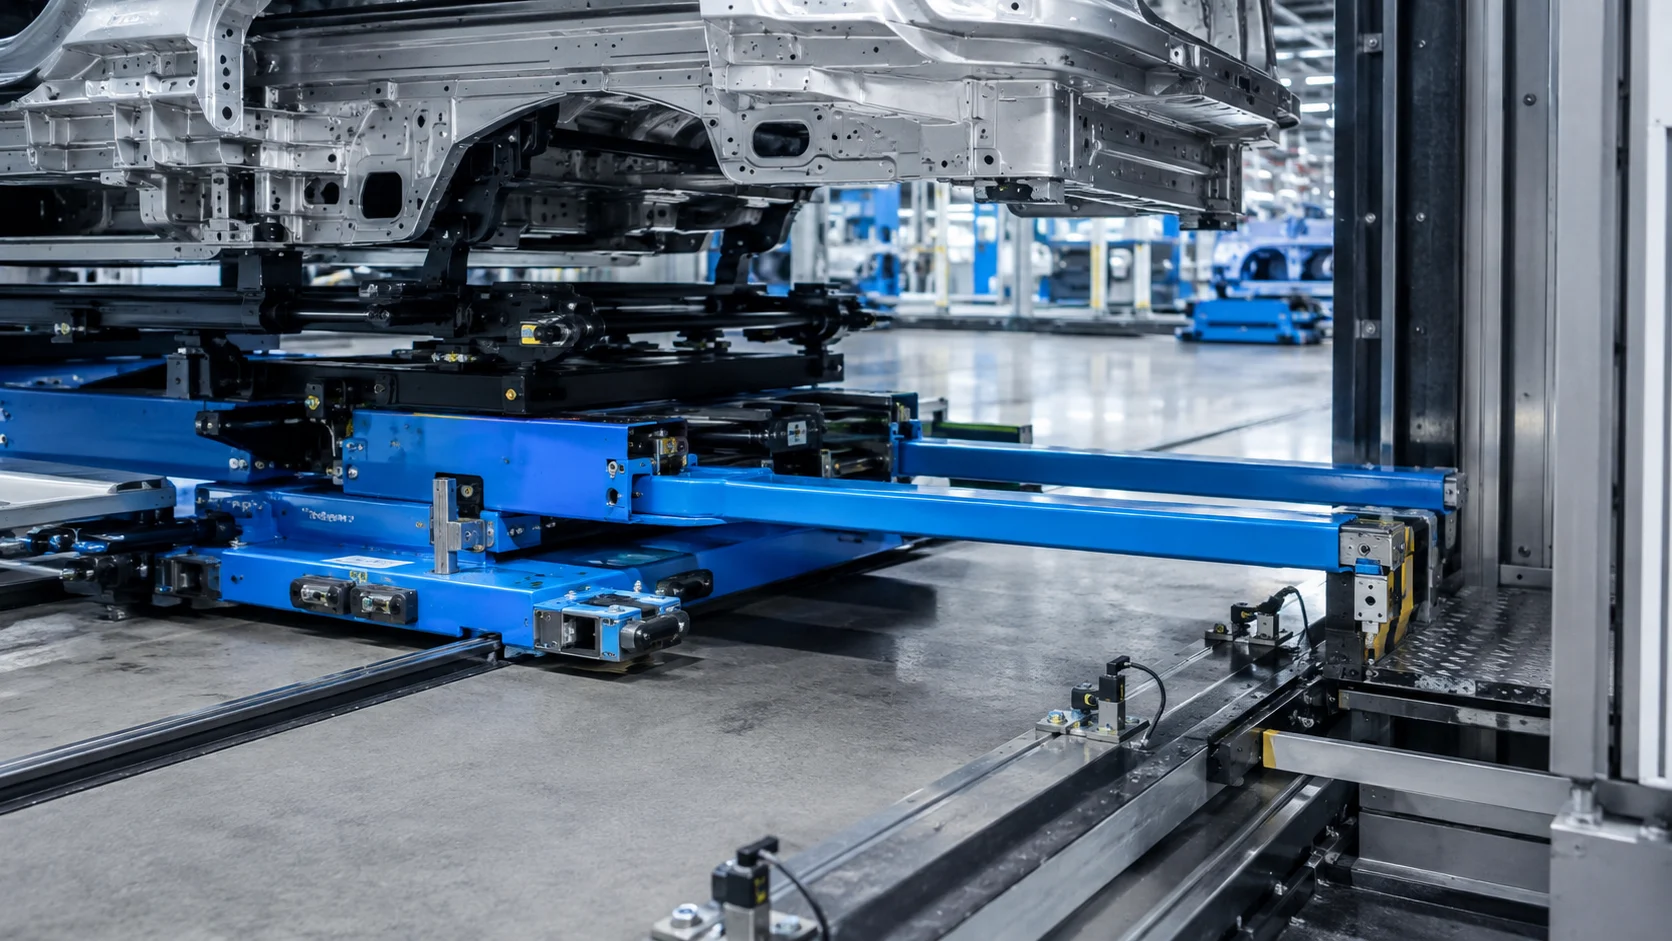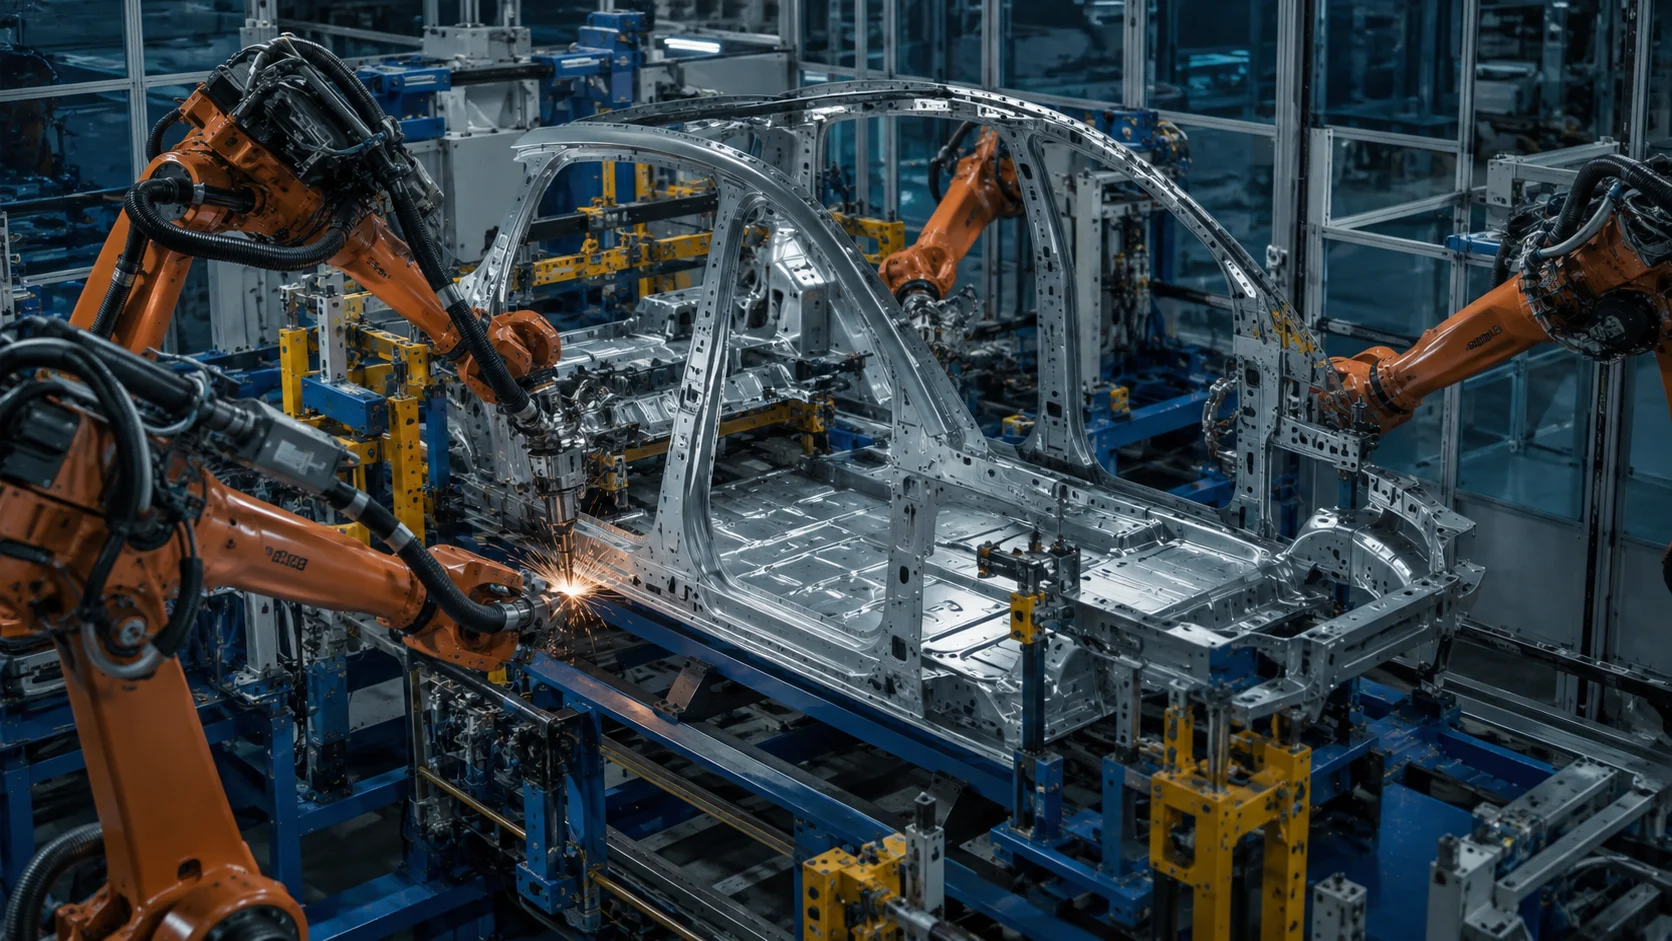
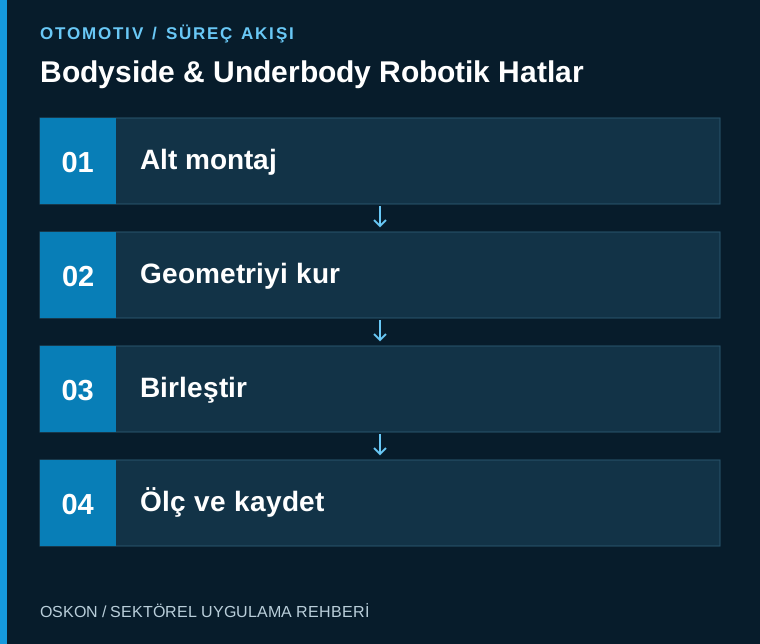
خطّط بصورة متكاملة لوصول الروبوتات والمراجع الهندسية وتسلسل الوصل وقابلية تتبّع القطع في إنتاج جوانب الهيكل والهيكل السفلي. تتحدد الطاقة الإنتاجية للخط بأطول زمن دورة لمحطة.
الأدوار المختلفة للهيكل السفلي وجوانب الهيكل
يشمل الهيكل السفلي التجميعات الفرعية التي تشكّل البنية الأرضية للمركبة، بينما تشمل جوانب الهيكل المكوّنات الجانبية له. وتوفّر هذه الأجزاء أساساً هندسياً لمحطات تجميع الهيكل اللاحقة. لا يمكن تقييم خط اعتماداً على عدد الروبوتات وحده. فعائلة القطع وطرق الوصل واستراتيجية تبديل تجهيزات التثبيت وخطة القياس كلها عناصر ضمن مدخلات التصميم نفسها.
محطة ضبط الهندسة ومحطات الاستكمال
يجب أن تكون العلاقة المرجعية بين مساند تحديد الموضع في محطة ضبط الهندسة ومراجع المحطات اللاحقة واضحة. ويُراجع تسلسل تنفيذ الوصلات، والمرحلة التي يحرّر فيها تجهيز التثبيت القطعة، وكيفية دعمها أثناء النقل. إن توزيع العدد نفسه من نقاط اللحام على كل محطة لا يحقق توازن الخط؛ إذ تدخل حركة اقتراب الروبوت وإمكانية وصول مسدس اللحام ونقل القطع والوقت المخصص للصيانة أيضاً ضمن زمن الدورة.
التنسيق بين الروبوتات
تُحدّد أذونات الدخول لمناطق العمل المشتركة. ويجب مطابقة طلب الروبوت دخول المنطقة مع الحالة الفعلية للمعدات الأخرى. تساعد هوية قطعة العمل في اختيار برنامج الروبوت المناسب وتهيئة تجهيز التثبيت. عند انقطاع الاتصال، يجب عدم اعتبار إذن سابق سارياً. وتُصمّم إشارات تنسيق العمليات ووظائف السلامة التي تحمي الأفراد باعتبارها مسؤوليات منفصلة.
مزيج الطرازات وحساب الطاقة الإنتاجية
إذا كان من المقرر إنتاج نسخ مختلفة من الهيكل خلال وردية واحدة، فلا يقتصر التقييم على متوسط زمن الدورة، بل يشمل أيضاً توالي النسخ الأكثر تطلباً. وتُدرج أزمنة النقل وصيانة معدات اللحام وتبديل أقطاب اللحام وتبديلات تجهيزات التثبيت في حساب الطاقة الإنتاجية. يجب تحديث مدخلات المحاكاة بأزمنة الحركة والعمليات الفعلية. وقبل الاستثمار في روبوتات إضافية، يُحدّد ما إذا كان عنق الزجاجة ناتجاً عن النقل الميكانيكي أو زمن المعالجة أو انتظار الأذونات.
القياس وقابلية التتبّع
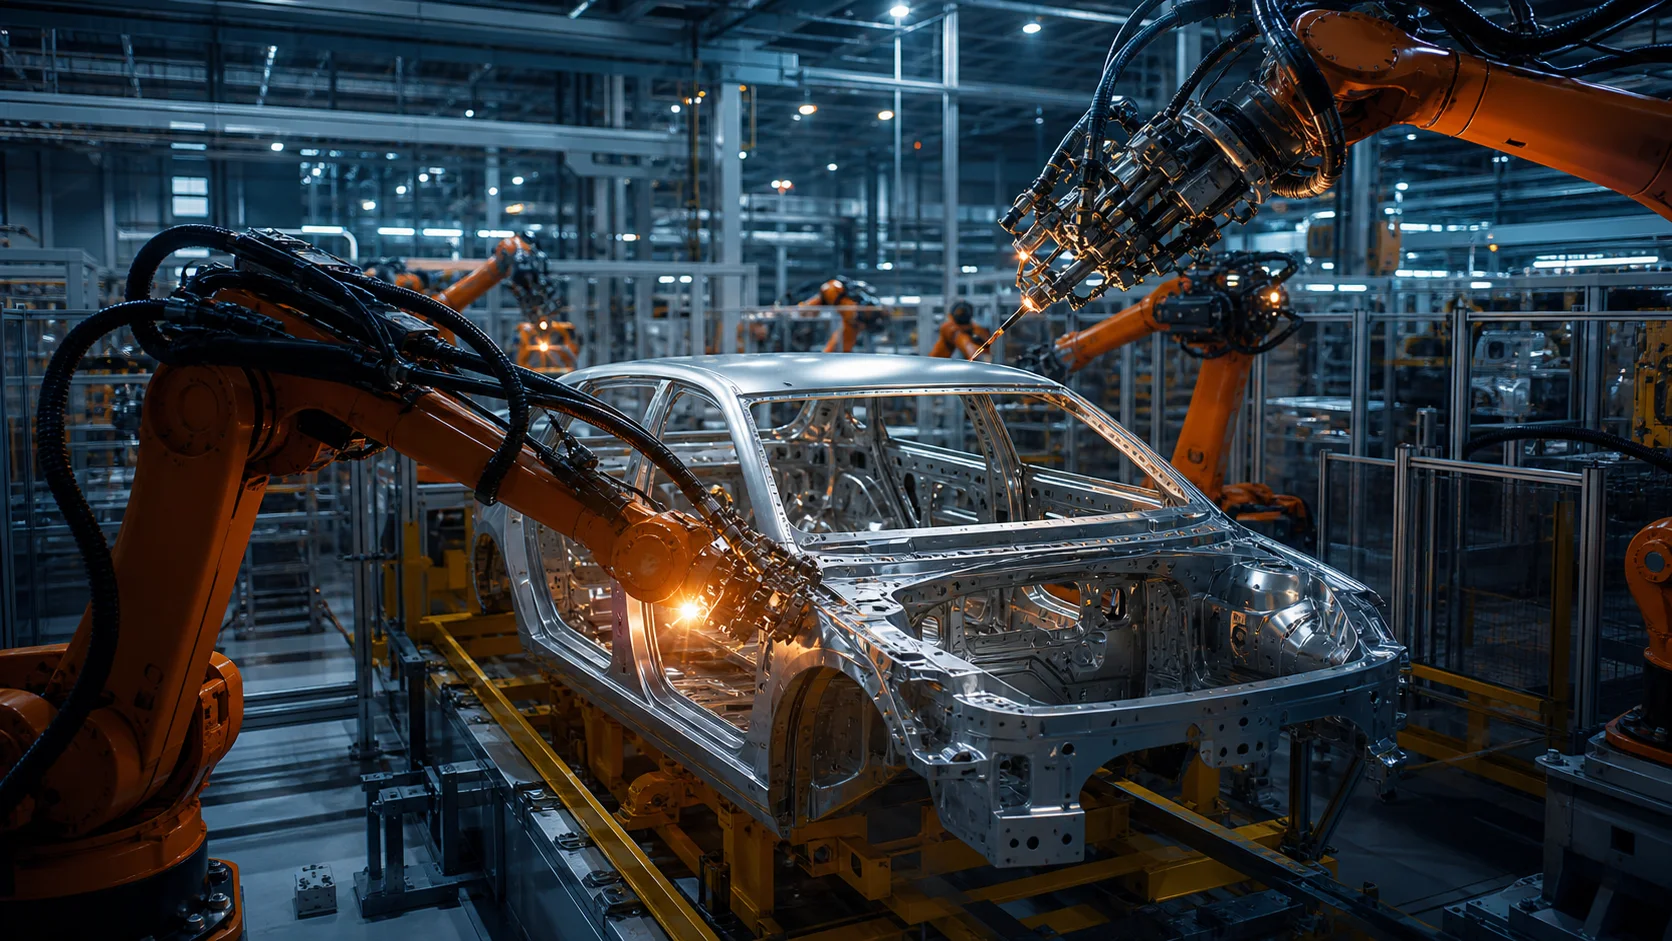
تُسجّل نتيجة الوصل وإصدار البرنامج المستخدم والحالات الحرجة للمعدات بالارتباط مع هوية الهيكل. ويسهّل ربط بيانات القياس بمحطة أو تجهيز تثبيت محدّد البحث عن مصدر الانحراف. وبدلاً من تقييم جميع القياسات في نهاية الخط فقط، يمكن النظر في نقاط فحص وسيطة تحدّ من انتقال التجميعات الفرعية المعيبة إلى المراحل اللاحقة. وتُحدّد مدة الاحتفاظ بالبيانات وطريقة نقلها إلى نظام الجودة وفق متطلبات العميل.
ادمج اختبارات القبول في تدفق الإنتاج
يُختبر توجيه المنتج الصحيح إلى المحطة الصحيحة، وإعادة إدخال الهيكل غير المكتمل، ومسار إعادة العمل. ويجب أن تكون قاعدة إيقاف القطعة مؤقتاً عند تعذّر قراءة هويتها واضحة. وتُقارن مطابقة النتائج بين الروبوت ووحدة التحكم في اللحام وPLC الخط باستخدام هياكل نموذجية. يتطلب القبول الناجح إنتاجاً مستداماً عبر نسخ مختلفة وهندسة متحققاً منها، وليس دورة سريعة واحدة.
المعلومات الأساسية المطلوب تتبّعها في الأتمتة
| نقطة الفحص | المعلومات المتتبّعة |
|---|---|
| هوية الهيكل | مطابقة نسخة الهيكل مع البرنامج |
| إذن دخول المنطقة | التنسيق بين الروبوت والنقل |
| نتيجة الوصل | السجل المطلوب نقله إلى نظام الجودة |
ثلاثة أسئلة تُطرح عند بدء المشروع
- ما المحطة التي تشكّل عنق الزجاجة لكل نسخة؟
- أين تقع نقاط القياس الوسيطة ومسار إعادة العمل؟
- هل يُحفَظ سجل العمليات المنفّذة على الهيكل بعد الانقطاع؟
استعرض التطبيقات ذات الصلة
تجهيزات التثبيت شبه الآلية و الخطوط الروبوتية للأبواب يمكنك استعراض العمليات ذات الصلة من خلال هذين المقالين. جميع مقالات قطاع السيارات أو صفحة حلول القطاعات يمكنك الانتقال إليها.