






الحديد والصلب ·
06.09.2026
حلول صناعية متكاملة من البداية إلى النهاية
التحوّل الصناعي
بجميع مستوياته مع شريك حلول واحد
نجمع الأتمتة والخدمات اللوجستية الداخلية والرقمنة ضمن نهج هندسي موحّد.
400+
مشروع مكتمل
360+
عملاء راضون
80+
أفراد في الفريق
25+
سنوات الخبرة
/ أبرز الحلول
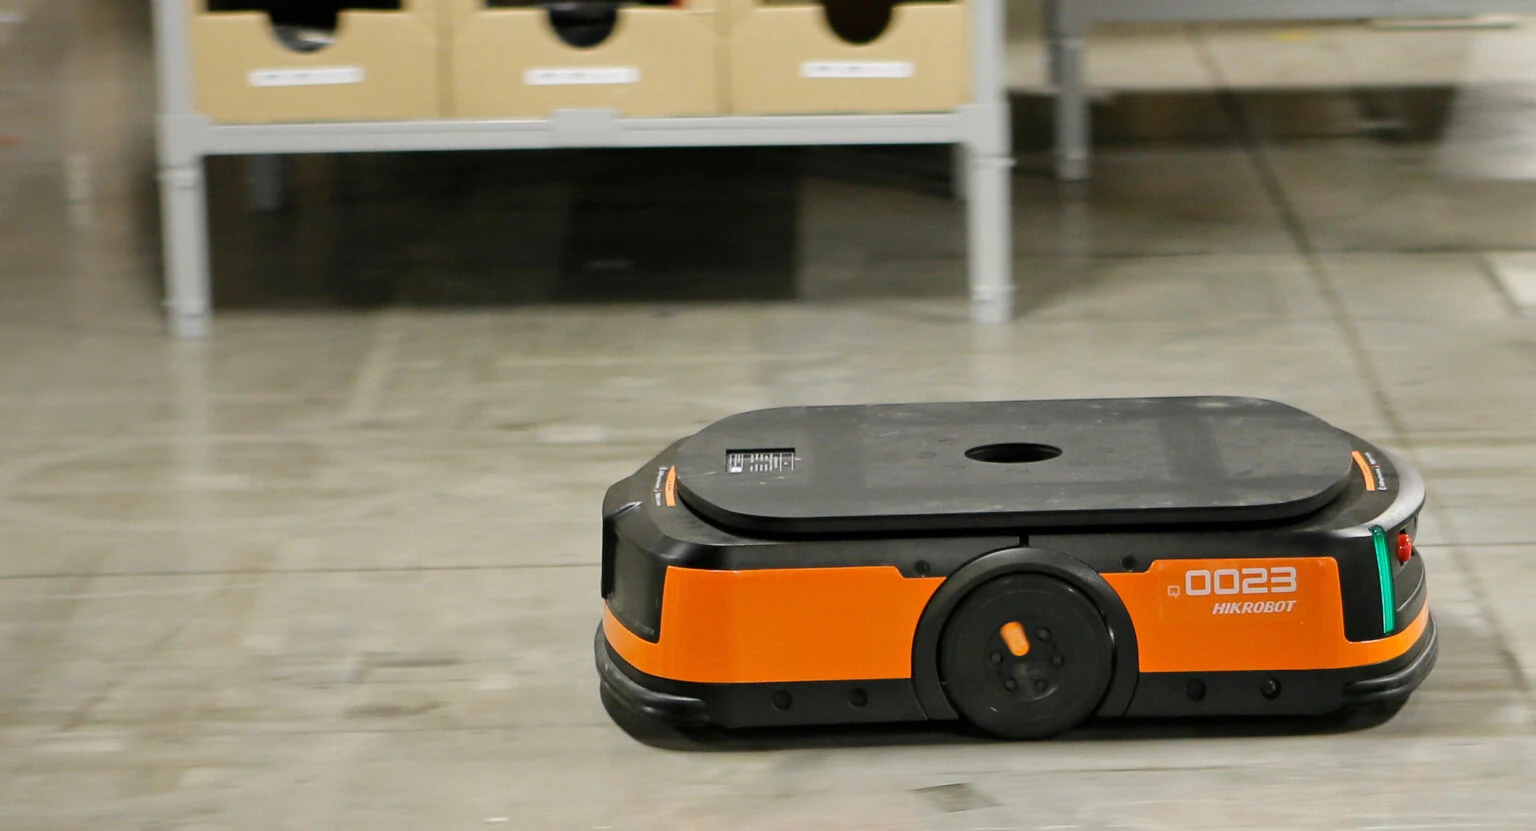
أنظمة روبوتات متنقلة ذكية
أنظمة روبوتات متنقلة ذكية
متوافقة مع جميع السيناريوهات.
ارتقِ بعملياتك اللوجستية داخل المستودعات ومرافق الإنتاج باستخدام أنظمة روبوتية قابلة للتوسع وآمنة وعالية الأداء.
01AMR
منصة الروبوتات المتنقلة الذكية والأنظمة
أسطول روبوتات مرن لعمليات النقل والتجميع وتغذية خطوط الإنتاج.
استكشف الحل →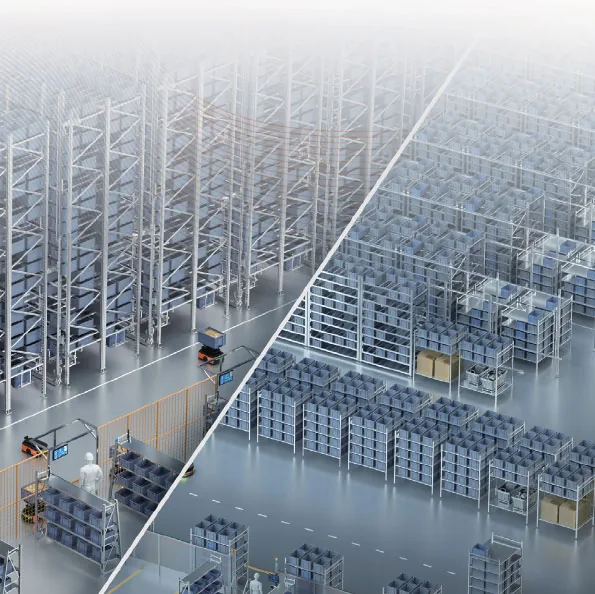
02STRP
روبوتات متنقلة للتخزين الرأسي
كثافة تخزين أعلى، ونقل سريع، وسهولة التوسع.
استكشف الحل →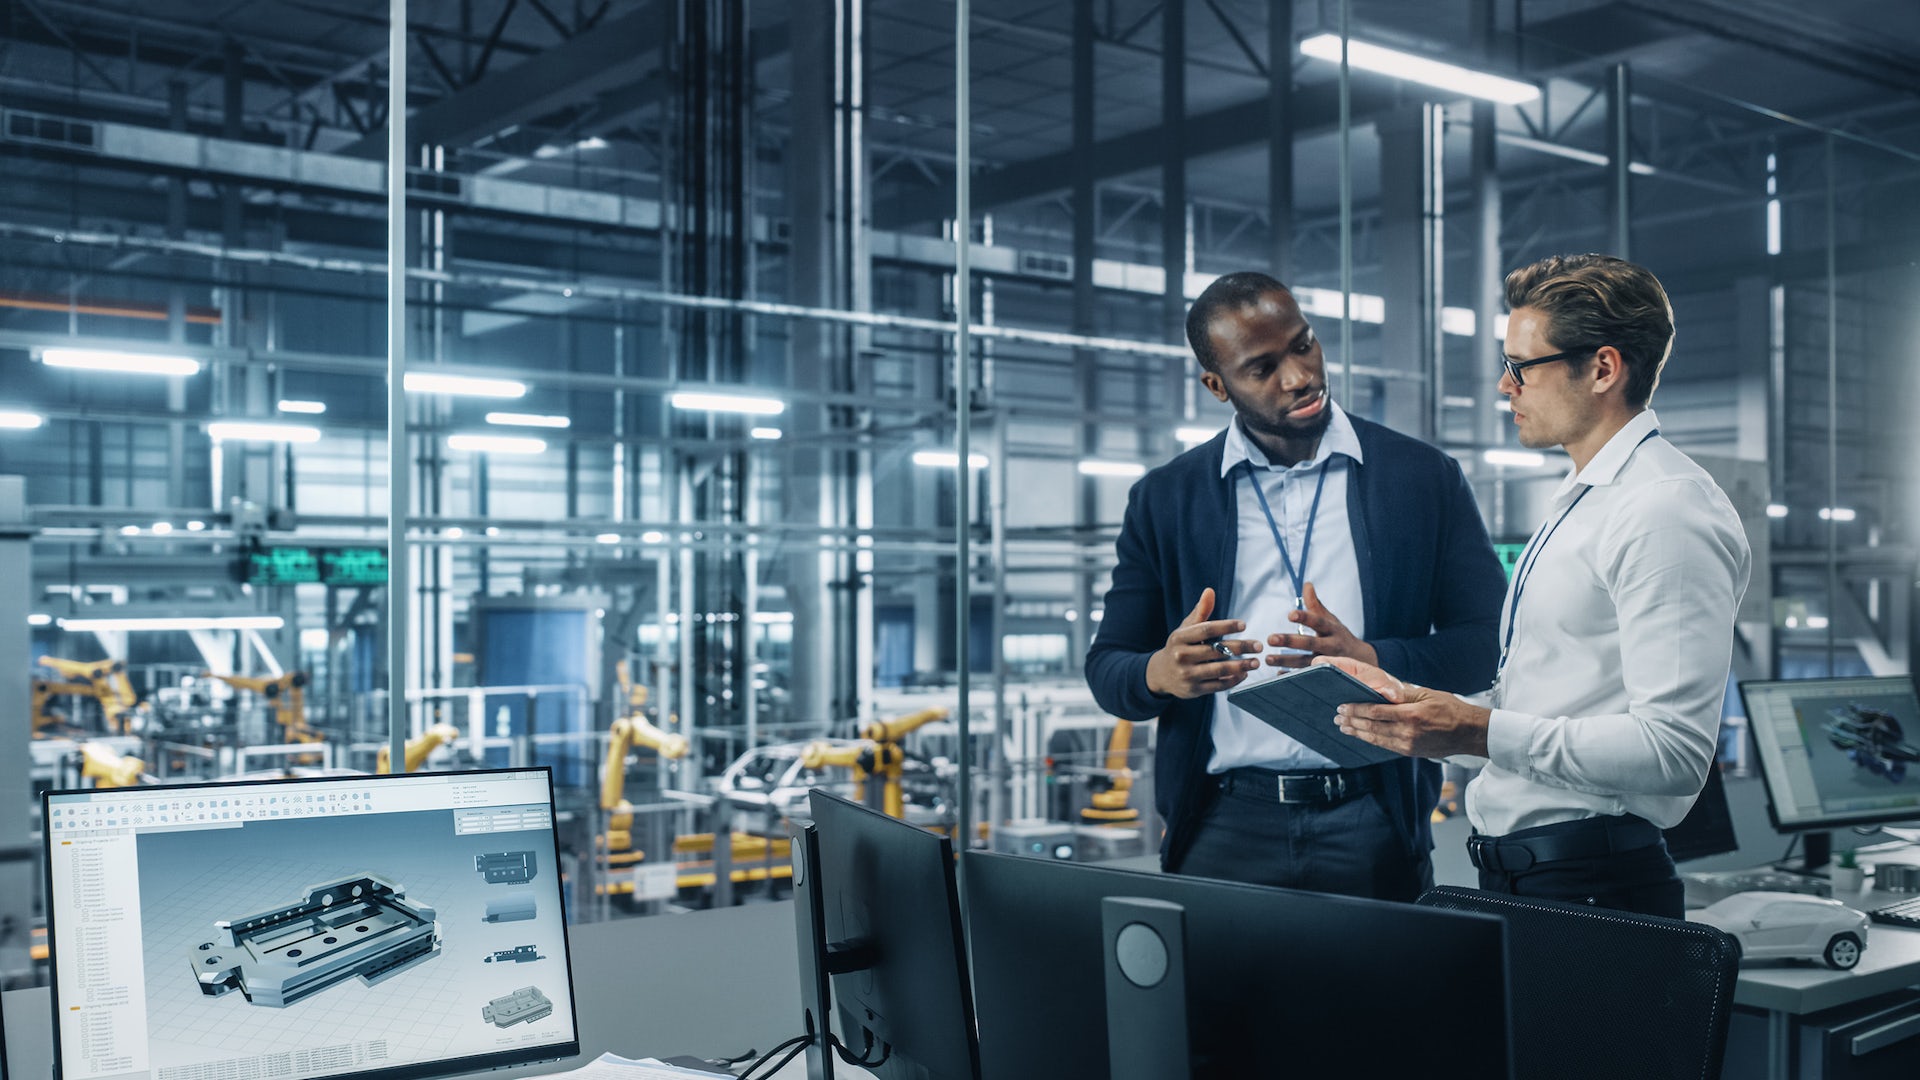
03MES
إدارة عمليات التصنيع ومنصة MES/MOM
وحّد بيانات التخطيط والتتبّع والجودة في منصة واحدة.
استكشف الحل →
نظام قيد التشغيل
99.8%
الاستمرارية التشغيلية
/ قدرات متكاملة من البداية إلى النهاية
شريك واحد.
شريك واحد.
إمكانات بلا حدود.
نرافقك في كل خطوة، من مرحلة الفكرة إلى الوضع في الخدمة، ومن دعم ما بعد البيع إلى التحسين.
- 01 استشارات الأتمتة →
- 02 دعم ما بعد البيع →
- 03 تكامل PLC وSCADA/HMI (أتمتة المصانع) →
- 04 المبيعات والتسويق →
- 05 أتمتة العمليات →
/ خبرة في مختلف القطاعات
لكل قطاع لغته الخاصة.
لكل قطاع لغته الخاصة.
ونحن نتحدثها جميعاً.
/ المنظومة التقنية
مع روّاد التكنولوجيا في العالم،
مع روّاد التكنولوجيا في العالم،
نعمل لتحقيق الهدف نفسه.
نجمع بين قوة التكنولوجيا العالمية وخبرتنا المحلية في الهندسة والعمل الميداني.
/ جودة موثّقة
الثقة ليست مجرد وعد نقدّمه.
الثقة ليست مجرد وعد نقدّمه.
بل هي معيارنا.
تسجيل العلامة التجارية
المطابقة لمتطلبات CE
TSE / 2015
ISO 9001 / 2015
ISO 10002 / 2018
/ نتائج من الميدانلا نقدّم تكنولوجيا،
جميع قصص النجاح →لا نقدّم تكنولوجيا،
بل نحقق نتائج أعمال.
 01السيارات
≈ %22انخفاض التوقفات غير المخطط لها
التحول نحو الأتمتة المتكاملة والسلامة في خط إنتاج السيارات
↗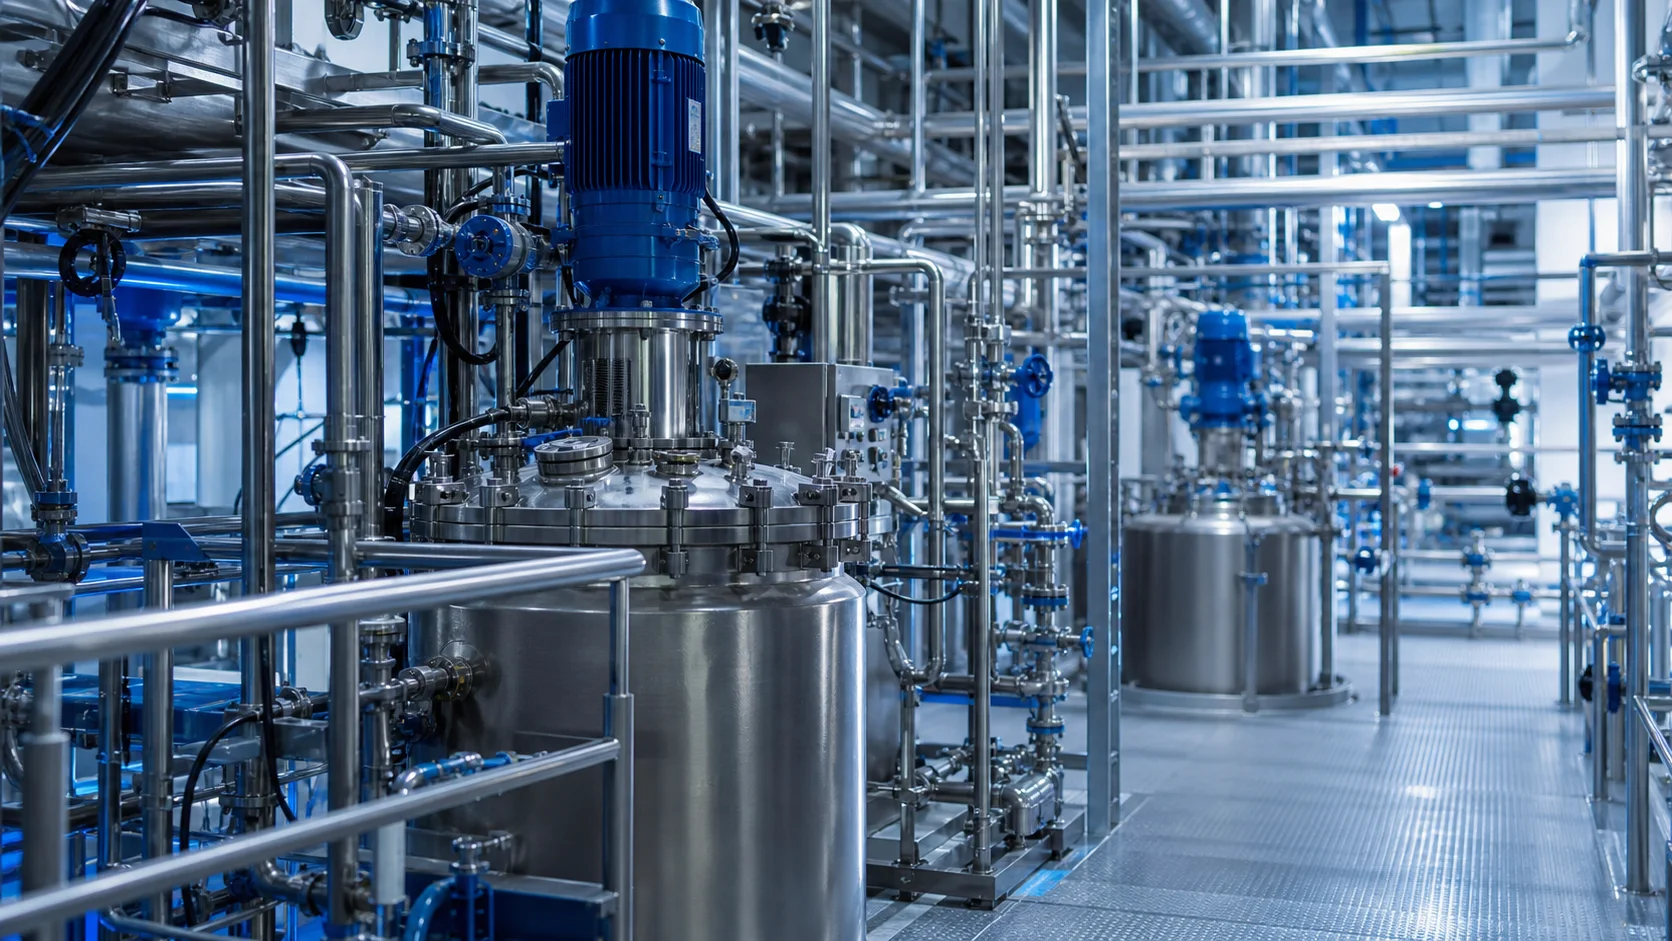 02الصناعات الكيميائية
≈ %18انخفاض التفاوت في زمن الدفعة
وصفات الإنتاج وتتبع المواد وسلامة العمليات في منشأة كيميائية
↗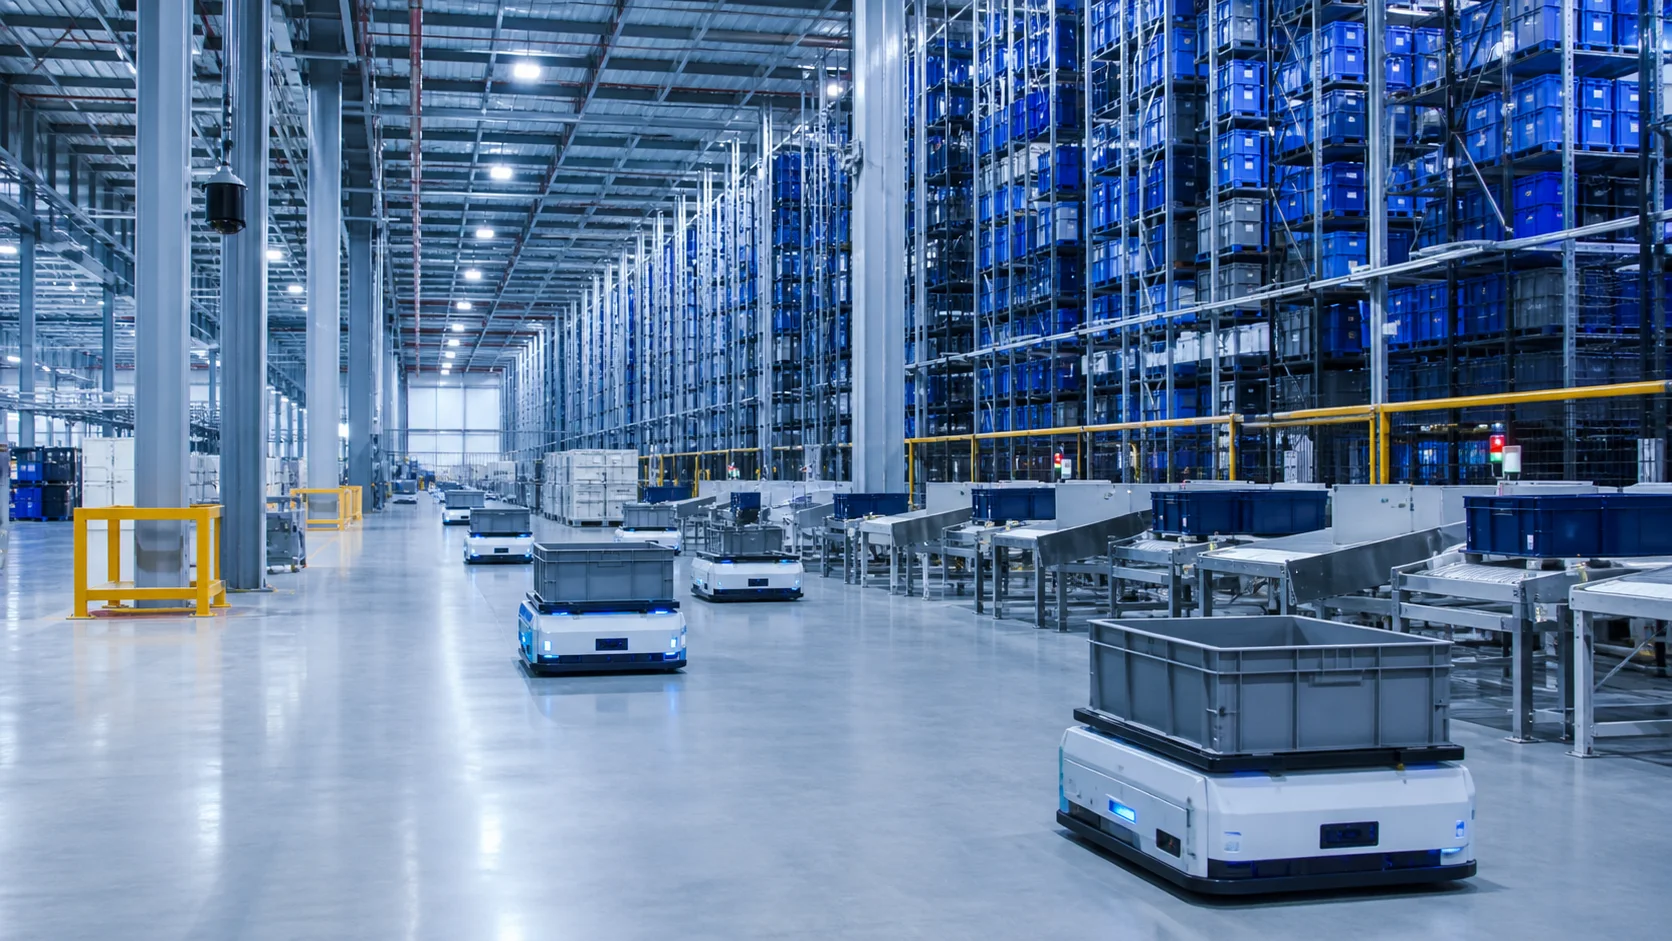 03اللوجستيات الداخلية
≈ %38زيادة كثافة التخزين
التخزين الآلي والتدفّق الذكي للمواد في العمليات اللوجستية الداخلية
↗
/ رؤى OSKON
استشرف مستقبل الصناعة
جميع المقالات
استشرف مستقبل الصناعة
من اليوم.
صناعة السيارات ·
06.09.2026
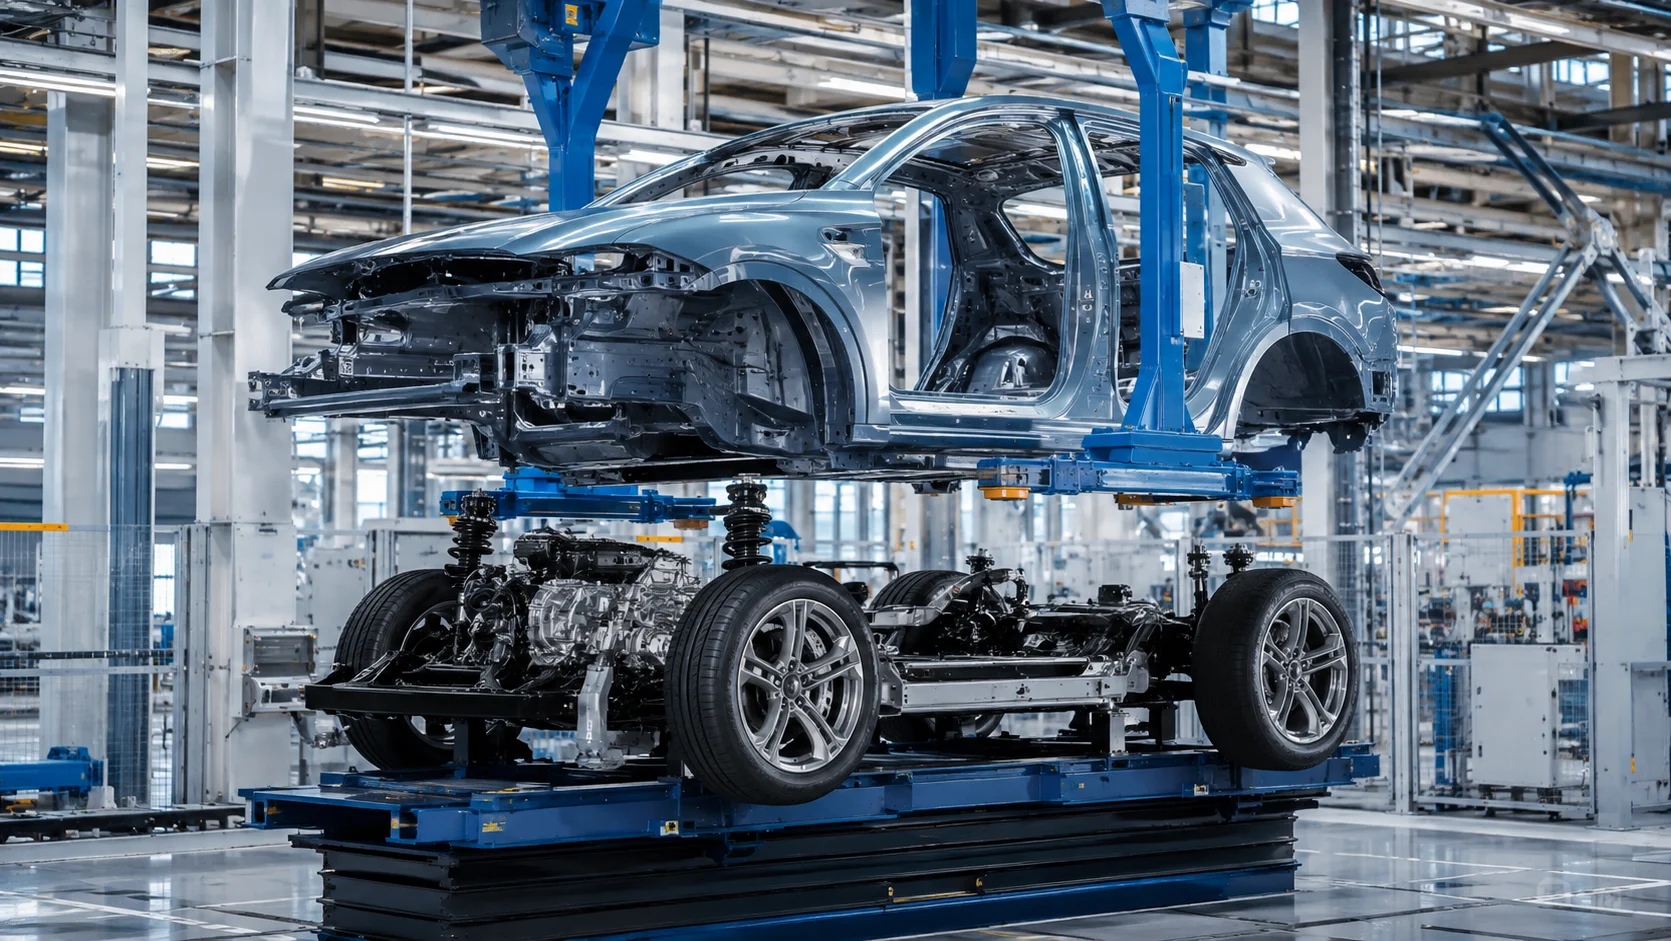
خطوط الشاسيه: مطابقة التجميعات الفرعية ومحطات الدمج
مدة القراءة: 3 دقيقة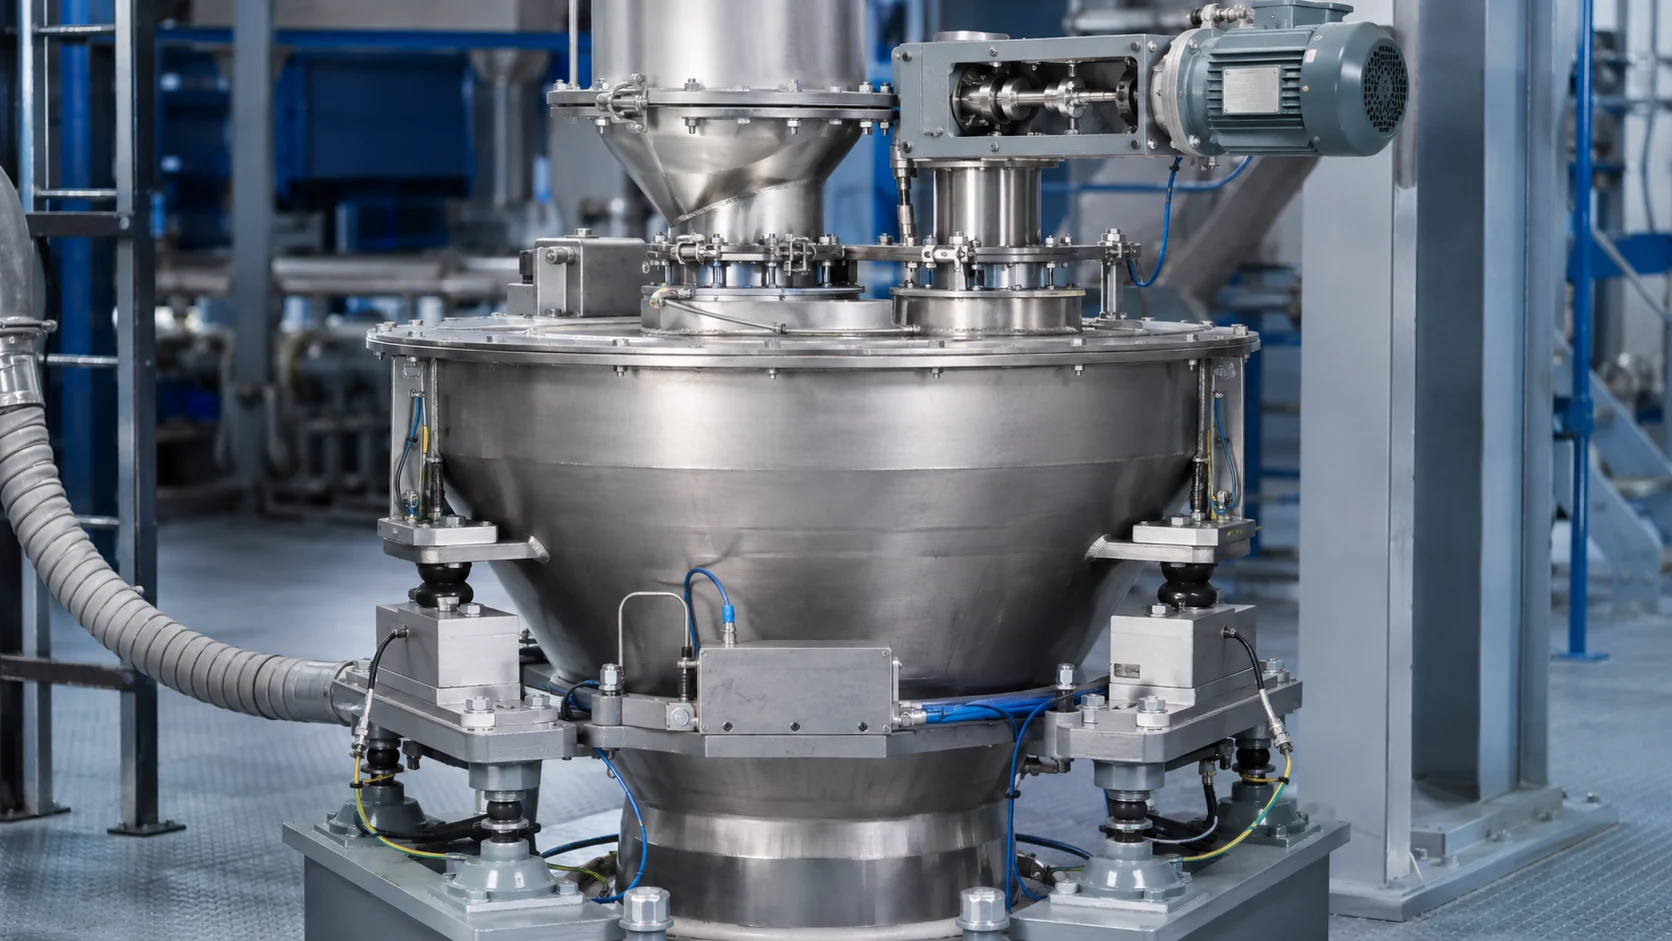
الصناعات الكيميائية ·
06.09.2026
أنظمة الوزن في المنشآت الكيميائية: من التركيب الميكانيكي إلى سجل دفعة الإنتاج
مدة القراءة: 3 دقيقة
الصناعات الكيميائية ·
06.09.2026
سلامة العمليات في المنشآت الكيميائية: وظائف التحكم والحماية
مدة القراءة: 3 دقيقةلنحوّل احتياجكم إلى
نطاق هندسي واضح.
شاركونا هدفكم؛ لنجمع التخصصات الهندسية المعنية لتحديد الخطوة التالية المناسبة.
تحدّثوا مع فريقنا الهندسي يُوجَّه طلبكم مباشرةً إلى الفريق الهندسي المعني.حلول الأتمتة الصناعية: أتمتة المصانع وPLC وMES والروبوتات
نطاق الأتمتة الصناعية ومجالات تطبيقها وكيفية تنفيذ مشاريعها، بدءاً من التحكم في خطوط الإنتاج وتدفق المواد داخل المستودعات، وصولاً إلى جمع بيانات الإنتاج وأمن التقنيات التشغيلية.
ما هي الأتمتة الصناعية؟
الأتمتة الصناعية هي تنفيذ العمليات الفيزيائية في منشأة إنتاجية من خلال تكامل المكونات الكهربائية والإلكترونية والبرمجية والميكانيكية، مع تقليل التدخل البشري إلى أدنى حد. وفي أبسط صورها، هي دورة يقيس فيها مستشعر حالة المحيط، ويتخذ متحكم قراراً بناءً على هذا القياس، ثم يحوّل مشغّل القرار إلى حركة فعلية. وقد تكون هذه الدورة بسيطة كفتح صمام، أو معقدة كالتشغيل المتزامن لخط تجميع تنتظر فيه مئات المحطات بعضها بعضاً.
تُقسّم أنظمة الأتمتة عادةً إلى ثلاث طبقات. تضم الطبقة الميدانية المستشعرات والمحركات ووحدات القيادة ومكونات السلامة. وتضم طبقة التحكم وحدات التحكم التي تدير هذه المكونات. أما الطبقة العليا فتتكون من برمجيات مراقبة الإنتاج وتخطيطه وإعداد تقاريره. وغالباً ما لا يتحدد نجاح مشروع الأتمتة بجودة كل مكوّن على حدة، بل بمدى اتساق الترابط بين هذه الطبقات الثلاث . ويمكنكم الاطلاع على ما يشمله النهج المتكامل من البداية إلى النهاية في صفحتي مجموعات حلولنا و خدماتنا الهندسية .
تتشابه دوافع الشركات الصناعية نحو الأتمتة: ارتفاع تكاليف العمالة، وصعوبة العثور على مشغّلين مؤهلين، ومتطلبات العملاء المتعلقة بقابلية التتبع، وتفاوت الجودة، والتوقفات غير المتوقعة. وتتناول الأتمتة جميع هذه الجوانب معاً، لكن تحقيق الفائدة المرجوة يتطلب فهم العملية أولاً ثم أتمتتها. أتمتة عملية غير محددة جيداً لا تؤدي إلا إلى إنتاج معيب بوتيرة أسرع.
أتمتة المصانع وتحديث خطوط الإنتاج
أتمتة المصانع تشمل دمج الآلات والخطوط وأنظمة النقل ضمن بنية تحكم مشتركة في منشآت التصنيع المنفصل. وتُعد خطوط التجميع وآلات التعبئة والتغليف ومحطات الاختبار وأنظمة التغذية من مكوناتها المعتادة. وفي مشاريع التحديث، غالباً ما يُحتفظ بالآلات القائمة، بينما تتغير طبقة التحكم والبيانات التي تربط هذه الآلات ببعضها.
يتطلب إنشاء خط جديد وتحديث خط قائم تخصصات مختلفة. ففي الإنشاء الجديد تتوفر حرية التصميم، أما التحديث فيتطلب التقدم دون إيقاف الإنتاج، وفهم السلوكيات غير الموثقة للمعدات القديمة، وحصر فترة الوضع في الخدمة ضمن عطلات نهاية الأسبوع. لذلك، في مشاريع التحديث، تُعد المعاينة الميدانية وتحليل الوضع الراهن وخطة الانتقال التدريجي, تطوير البرمجيات عوامل حاسمة بالقدر نفسه.
أكثر الطرق شيوعاً لقياس كفاءة الخط هي الفعالية الإجمالية للمعدات، أي OEE. ويتكون هذا المؤشر من حاصل ضرب نسب الإتاحة والأداء والجودة، ويحدد الجوانب التي ينبغي تركيز جهود التحسين عليها. وغالباً ما يُحسب العائد على الاستثمار في الأتمتة بناءً على ارتفاع OEE وانخفاض نسبة الهدر وتراجع مدة التوقفات غير المخططة.
أتمتة العمليات والإنتاج المستمر
أتمتة العمليات في صناعات; الكيماويات،, الأغذية، والمشروبات، والأدوية، والورق، والأسمنت، والطاقة، وغيرها من المنشآت ذات الإنتاج المستمر أو شبه المستمر، تُعنى بالتحكم ذي الحلقة المغلقة في كميات مثل درجة الحرارة والضغط ومعدل التدفق والمنسوب وpH والتوصيلية الكهربائية. وتختلف عن التصنيع المنفصل في أن المتغير الخاضع للتحكم مستمر، وأن ديناميكيات العملية مقيدة بعوامل فيزيائية مثل الزمن الميت والسعة الحرارية.
في هذه المنشآت، تُعد إدارة وصفات الإنتاج موضوعاً مستقلاً. وفي الإنتاج بالدفعات، تُلبّى هذه الحاجة من خلال أنظمة إنتاج بالدفعات قائمة على ISA-88 . فإنتاج منتجات مختلفة بمعلمات مختلفة على الخط نفسه يتطلب تعريف الوصفة في النظام بصورة مستقلة عن المشغّل، وتسجيل الوصفة المستخدمة في إنتاج كل دفعة. وفي إنتاج الأغذية والأدوية، لا يُعد هذا التسجيل مجرد أداة للجودة، بل متطلباً قانونياً.
في أتمتة العمليات، تنعكس جودة الضبط مباشرةً على تكلفة المنتج. فحلقة التحكم المضبوطة جيداً تقلل التذبذب حول نقطة الضبط، ما يخفض استهلاك الطاقة وهدر المواد الخام وتفاوت المنتج معاً. ولذلك، يُعد ضبط حلقات التحكم أثناء الوضع في الخدمة من مخرجات المشروع التي لا تقل قيمةً عن البرمجيات.
برمجة PLC وأنظمة التحكم
PLC، أي المتحكم المنطقي القابل للبرمجة، هو المكوّن المسؤول عن اتخاذ القرارات في الأتمتة الصناعية. يقرأ الإشارات الرقمية والتناظرية الواردة من الميدان، وينفذ العمليات المنطقية وفق البرنامج المحمّل عليه، ويتحكم في المخارج. وقد صُمم لتحمّل الاهتزازات ودرجات الحرارة والتشويش الكهربائي وظروف التشغيل المتواصل في البيئات الصناعية؛ وهذه المتانة، التي لا تُتوقع من حاسوب مكتبي، جعلت PLC الخيار القياسي في مواقع الإنتاج.
تُبرمج وحدات PLC باستخدام اللغات المحددة في المعيار IEC 61131-3. ويسهل فهم المخطط السلمي على الفرق المعتادة على منطق المرحلات الكهربائية، بينما يشيع استخدام مخطط الكتل الوظيفية في التحكم بالعمليات، ويُفضّل النص المهيكل في الأجزاء التي تتطلب حسابات معقدة ومعالجة بيانات. برنامج PLC الجيد ليس مجرد برنامج يعمل، بل برنامج يستطيع مهندس آخر قراءته بعد سنوات. لذلك، تحدد المكتبات القياسية والتسمية ذات الدلالة وبنية البرنامج المتسقة تكلفة المشروع على المدى الطويل.
يتغير اختيار بنية التحكم أيضاً بحسب حجم المشروع. ففي تطبيقات الآلة الواحدة، يكفي متحكم مدمج، بينما تتطلب المنشآت التي تجمع مئات المداخل والمخارج بصورة موزعة محطات مداخل ومخارج بعيدة وشبكات اتصالات صناعية. ويُختار بروتوكول الاتصال مع مراعاة زمن الدورة والحاجة إلى الحتمية والتوافق مع المعدات القائمة.
SCADA وHMI وواجهات المشغّلين
SCADA هو برنامج في الطبقة العليا يجمع البيانات الواردة من وحدات التحكم الميدانية، ويعرضها بصرياً، ويولّد الإنذارات، ويحتفظ بالسجلات التاريخية. أما لوحات المشغّل، أي شاشات HMI، فتتيح التدخل الفوري عند الآلة. والفرق بينهما هو النطاق: تدير HMI آلةً، بينما يدير SCADA منشأةً.
لا يحظى تصميم الواجهة في كثير من المشاريع بالاهتمام الذي يستحقه، رغم أنه يؤثر مباشرةً في احتمال ارتكاب المشغّل الذي يراقب الشاشة طوال الوردية للأخطاء. ففي الواجهة الجيدة، يحمل اللون دلالة ولا يُستخدم للزينة؛ ويظهر التشغيل الطبيعي بصورة هادئة، ولا يُلفت الانتباه إلا عند حدوث انحراف. كما يجب إدارة قائمة الإنذارات: ففي النظام الذي يخصص إنذاراً لكل انحراف، سرعان ما يعتاد المشغّل إغلاق الإنذارات، فيمر العطل الحقيقي دون ملاحظة.
لا تُستخدم البيانات التاريخية المحفوظة في طبقة SCADA لإعداد التقارير فحسب، بل لتحليل الأسباب الجذرية أيضاً. ففهم سبب حدوث توقف يتطلب مراجعة مسار الإشارات وقت وقوعه. ولذلك، يجب تحديد دقة جمع البيانات ومدة الاحتفاظ بها بصورة مدروسة عند تصميم النظام.
MES وأنظمة إدارة الإنتاج
MES، أي نظام تنفيذ التصنيع، هو البرنامج الذي يسد الفجوة بين طبقة التخطيط والميدان. يجيب نظام تخطيط الموارد في الطبقة العليا عن سؤال «ماذا سيُنتَج؟»، بينما تجيب الأتمتة الميدانية عن سؤال «كيف سيُنتَج؟». أما MES فيوفر إجابات عن أسئلة «ماذا أُنتج فعلياً؟ وكم استغرق؟ وأين حدث التوقف؟ وما المواد المستخدمة؟». MOM ، أي إدارة عمليات التصنيع، توسّع هذا النطاق ليشمل عمليات الجودة والصيانة والمخزون أيضاً.
جمع بيانات الإنتاج هو أساس تطبيقات MES. فعند إدخال البيانات يدوياً، تكون متأخرة وناقصة ومتفائلة؛ أما عند جمعها مباشرةً من الآلة، فإنها تعكس الواقع. ولذلك، تبدأ مشاريع MES غالباً بالربط الميداني: تُقرأ إشارات الآلات، وتُصنّف التوقفات تلقائياً، ولا يُطلب من المشغّل إلا المعلومات التي لا تستطيع الآلة معرفتها.
قابلية التتبع من أكثر مخرجات MES ملموسيةً. فعندما يُسجّل المنتج ودفعة المواد الخام المستخدمة فيه والآلة التي صُنع عليها ووردية المشغّل ومعلمات الإنتاج، يمكن حصر التعامل مع شكوى العميل في الدفعة المعنية بدلاً من تحولها إلى استدعاء يشمل المخزون كله. في سلاسل توريد السيارات، والأغذية، والأدوية، والصناعات الدفاعية، تكون هذه القدرة غالباً شرطاً مسبقاً للتأهل كمورّد.
الخطأ الأكثر شيوعاً عند إنشاء نظام لإدارة الإنتاج هو نقل النماذج الورقية القائمة إلى الشاشة كما هي. ويمكنكم الاطلاع على كيفية معالجة عمليات التنفيذ والجودة والتخطيط والمختبرات كلٍّ على حدة في صفحات Opcenter لتنفيذ التصنيع, Opcenter للجودة, التخطيط والجدولة المتقدمان و البحث والتطوير والمختبرات . فالتحول الرقمي فرصة لمراجعة العملية نفسها؛ أما رقمنة النموذج فقط فلا تفعل سوى إعادة إنتاج أوجه القصور نفسها على الشاشة.
الروبوتات الصناعية والأتمتة الروبوتية
الروبوت الصناعي هو ذراع مناولة متعددة المحاور وقابلة للبرمجة، يحل محل الإنسان في الأعمال المتكررة أو الشاقة أو الخطرة. توفر الروبوتات المفصلية نطاق عمل واسعاً ومرونة في الوصول؛ وتتميز روبوتات SCARA بالسرعة في أعمال التجميع المستوية؛ وتُستخدم روبوتات دلتا في تطبيقات التقاط المنتجات الخفيفة ووضعها التي تتطلب معدلات دورات مرتفعة؛ بينما تُفضّل الأنظمة الديكارتية للحركات الخطية ذات المحاور الطويلة.
تشمل التطبيقات الشائعة للأتمتة الروبوتية اللحام والتكديس على المنصات والتقاط المنتجات ووضعها وتغذية الآلات واللصق والطلاء والفحص. أما في مناولة الأحمال الثقيلة وعمليات ساحات التخزين، فتُستخدم تطبيقات الرافعات غير المأهولة . وفي تطبيقات روبوتات اللحام، يُعد اتساق جودة درزة اللحام أبرز المكاسب، بينما يتمثل أبرز مكاسب تطبيقات التكديس على المنصات في ثبات زمن الدورة طوال الوردية.
صُممت الروبوتات التعاونية للعمل في المساحة نفسها مع الإنسان دون أسوار أو حواجز. لكن وصف «تعاوني» هو صفة للتطبيق، وليس للروبوت نفسه: فإذا كانت القابضة الموجودة في نهاية ذراع الروبوت تحمل قطعة حادة، فلا يعود التطبيق تعاونياً. لذلك، يجب إخضاع كل خلية روبوتية، مع القابضة والقطعة التي تحملها، إلى تقييم للمخاطر .
يعتمد نجاح الخلية الروبوتية على تصميم القابضة وترتيب تغذية القطع وتخطيط الدورة أكثر مما يعتمد على العلامة التجارية للروبوت. فالروبوت نفسه هو المكوّن الأكثر قابلية للتنبؤ في معظم المشاريع؛ بينما يكمن عدم اليقين في كيفية وصول القطعة وكيفية الإمساك بها.
الروبوتات المتنقلة ذاتية التشغيل وAGV والخدمات اللوجستية الداخلية
الروبوت المتنقل ذاتي التشغيل ، أي AMR، هو وسيلة نقل تستشعر محيطها وتحسب مسارها بنفسها. أما المركبة الموجّهة آلياً، أي AGV، فتتبع خطاً محدداً على الأرض أو نقاطاً مرجعية. والفرق بينهما هو المرونة: تعمل AGV بصورة متوقعة على مسار ثابت، بينما تستطيع AMR تغيير مسارها عند مواجهة عائق، ولا تتطلب رسم خطوط جديدة عند تغيير تخطيط الموقع.
الخدمات اللوجستية الداخلية تشمل تدفق المواد بالكامل داخل المنشأة. وتندرج ضمنها كل خطوة نقل، من استلام المواد الخام إلى تغذية الخطوط، ومن نهاية الخط إلى الشحن. ويُعد تدفق المواد بند تكلفة غير ظاهر في كثير من المنشآت؛ فوقت مشي المشغّلين، والمساحة التي يشغلها المخزون الوسيط، والتوقف الناتج عن وصول المواد إلى المكان الخطأ، لا تُلاحظ إلا عند البدء بقياسها.
تتنوع عائلة الروبوتات المتنقلة بحسب الحاجة. وتُستخدم الروبوتات منخفضة الارتفاع (LMR) التي تدخل أسفل الرفوف وترفعها في عمليات تجميع الطلبات داخل المستودعات، وتُستخدم روبوتات الرافعة الشوكية (FMR) للأحمال الموضوعة على منصات، بينما تُستخدم روبوتات نقل الصناديق (CTU) لنقل الصناديق كوحدات منفردة؛ أما لنقل الأحمال الثقيلة والنقل بالناقلات فتُستخدم CMR توجد عائلة منها. ويتولى برنامج إدارة الأسطول تنسيق هذه المركبات؛ إذ تُدار في هذه الطبقة عمليات توزيع المهام وإدارة الحركة وجدولة الشحن وقواعد الأولوية.
في مشاريع الروبوتات المتنقلة، تُعد البنية التحتية الجانب الأكثر إغفالاً. فقد يكون استواء الأرضية وعرض الأبواب وتكامل المصاعد والأبواب الآلية وجودة تغطية الشبكة اللاسلكية ومواقع نقاط الشحن أكثر تأثيراً من اختيار الروبوت نفسه. وتمنع القياسات الميدانية خلال مرحلة دراسة الجدوى معظم المفاجآت التي قد تظهر أثناء التشغيل الأولي. وللاطلاع على حلول الشحن والتوجيه وتجهيزات الموقع، يمكنكم مراجعة الملحقات والمعدات الميدانية .
أتمتة المستودعات: الناقلات وأنظمة الفرز والتخزين الرأسي
أتمتة المستودعاتهي مكننة مراحل نقل المنتجات داخل المستودع وفرزها وتخزينها وتجهيزها للشحن. وتوفر أنظمة الناقلات تدفقاً مستمراً؛ ويُختار النوع المناسب، سواء كان ناقلاً بالبكرات أو بالأحزمة أو بالسلاسل المعيارية أو تلسكوبياً، وفقاً لخصائص الحمولة. الفارز أي نظام الفرزيوجّه المنتجات الواردة إلى المسار الصحيح استناداً إلى بيانات الباركود أو الحجم، ويحل محل الفرز اليدوي مع ازدياد كثافة الطلبات.
أنظمة التخزين الرأسيتتيح تخزين المزيد من المنتجات ضمن المساحة الأرضية نفسها من خلال الاستفادة من الارتفاع. وفي المنشآت ذات المخزون الكثيف والمساحة المحدودة، تكون غالباً من أسرع الاستثمارات استرداداً لتكلفتها، بالنظر إلى تكلفة توسيع المساحة الأرضية. أما أنظمة العربات المكوكية، فتتيح تخزيناً عالي الكثافة باستخدام مركبات تتحرك أفقياً داخل الممرات.
نظام إدارة المستودعات هو طبقة اتخاذ القرار التي تعمل فوق هذه المكونات المادية. ويحدد هذا البرنامج مكان تخزين كل منتج، وترتيب تجميع الطلبات، والمسار الواجب اتباعه. مهما بلغت كفاءة معدات الأتمتة، فلن تتحقق الكفاءة المتوقعة إذا كانت استراتيجية التخزين وتجميع الطلبات ضعيفة.
الصناعة 4.0 وإنترنت الأشياء والمصنع الذكي
الصناعة 4.0تصف نهجاً يقوم على ربط أصول الإنتاج ببعضها، وجمع البيانات في الوقت الفعلي، واتخاذ القرارات استناداً إلى هذه البيانات. إنترنت الأشياء أي IoT هو العمود الفقري التقني لهذا النهج: تولّد المستشعرات ووحدات التحكم والآلات البيانات عبر الشبكة؛ أما إنترنت الأشياء الصناعي، أي IIoT، فهو تكييف هذا المفهوم لبيئة الإنتاج.
المصنع الذكيلا يقتصر على الاتصال بالشبكة، بل هو منشأة تحوّل البيانات المجمّعة إلى قرارات. فإرسال آلة للبيانات لا يكفي وحده لجعل المصنع ذكياً؛ ويمكن الحديث عن مصنع ذكي عندما يُنشأ أمر عمل للصيانة عند تجاوز هذه البيانات حداً معيناً، وتُحدّث خطة الإنتاج وفقاً للطاقة الفعلية، ويُكتشف انحراف الجودة قبل أن يتسبب في إيقاف الخط.
التحول الرقمي يتطلب اتباع تسلسل واقعي في مشاريعه. تأتي قابلية القياس أولاً: إذا تعذّر الحصول على بيانات موثوقة من الآلات، فستعتمد كل طبقة تُبنى فوقها على الافتراضات. ثم تأتي إتاحة الرؤية؛ إذ يجب عرض البيانات بصيغة يفهمها متخذ القرار. أما المرحلة الأخيرة فهي الاستقلالية: أن يتخذ النظام قرارات محددة دون موافقة بشرية. المشاريع التي تتجاوز هذا التسلسل تنتج لوحات معلومات لافتة، لكن أسلوب العمل في الموقع لا يتغير.
التوأم الرقمي هو تمثيل افتراضي لأصل مادي أو عملية. وتتيح محاكاة خط جديد قبل تشغيله اختبار برنامج التحكم في المكتب بدلاً من الموقع؛ ما يقلل مدة التشغيل الأولي والمخاطر الميدانية بصورة ملحوظة.
الذكاء الاصطناعي ومعالجة الصور الصناعية
الذكاء الاصطناعييتجسد في بيئة الإنتاج غالباً في ثلاثة مجالات: الفحص البصري والصيانة التنبؤية وتحسين العمليات. والقاسم المشترك بينها أنها مشكلات لا تكون كتابة القواعد لها عملية، لكن يمكن تقديم أمثلة عليها.
معالجة الصور الصناعيةتلتقط صور المنتج باستخدام منظومة كاميرا وإضاءة، ثم تُجري القياس أو القراءة أو كشف العيوب. وتظل معالجة الصور التقليدية الطريقة الأكثر موثوقية في عمليات التحقق الهندسي المحددة بوضوح؛ ويشمل ذلك التحقق من الأبعاد ووجود العناصر وقراءة الرموز. أما الأساليب القائمة على التعلم العميق، فتبرز في كشف العيوب التي يصعب وصفها، مثل الخدوش والبقع وعيوب النسيج السطحي.
في مشاريع معالجة الصور، غالباً ما تكون الإضاءة، لا الخوارزمية، هي العامل الحاسم للنجاح. ففي مشهد مُضاء بالزاوية والطول الموجي المناسبين، قد تكفي عملية بسيطة لتطبيق عتبة على الصورة، بينما قد تكون نتائج أكثر النماذج تطوراً غير مستقرة في مشهد ذي إضاءة سيئة.
الصيانة التنبؤيةتهدف إلى رصد الإشارات التي تصدرها المعدات قبل تعطلها. وتعتمد على بيانات الاهتزاز وبصمة التيار ودرجة الحرارة والصوت. وتختلف عن الصيانة الوقائية المجدولة زمنياً في أن الصيانة تُجرى عند الحاجة؛ ما يقلل تكاليف الصيانة غير الضرورية والتوقفات غير المتوقعة معاً. لكن بناء نموذج ذي دلالة يتطلب جمع البيانات لفترة كافية ووسم أمثلة الأعطال الفعلية؛ لذلك فإن الصيانة التنبؤية ليست مجرد عملية تركيب، بل برنامج يتطلب الاستمرارية.
الأمن السيبراني لـ OT وحماية التكنولوجيا التشغيلية
التكنولوجيا التشغيلية، أي OTهي مجموع الأنظمة التي تتحكم في العمليات الفيزيائية. ويكمن اختلافها الأساسي عن تكنولوجيا المعلومات في ترتيب الأولويات: فبينما تأتي السرية أولاً في نظم المعلومات، تتقدم استمرارية التشغيل وسلامة الأرواح في أنظمة الإنتاج. ولا يمكن في معظم المنشآت إيقاف خط الإنتاج متى شِئنا لإجراء تحديث أمني.
يستخدم جزء كبير من وحدات التحكم الميدانية بروتوكولات صُممت دون افتراض اتصالها بالإنترنت؛ ويفتقر معظمها إلى المصادقة والتشفير. لذلك، تتمثل الخطوة الأولى في أمن OT في حصر الأصول: فلا يمكن حماية ما لا يُعرف وجوده على الشبكة. وللاطلاع على التدابير التكميلية على مستوى شبكة المؤسسة، يمكنكم مراجعة خدماتنا للأمن السيبراني . يلي ذلك تقسيم الشبكة؛ إذ إن فصل شبكة الإنتاج عن شبكة المؤسسة والإنترنت على طبقات يمنع البرمجيات الخبيثة التي تنتقل من جهاز عميل واحد من إيقاف الخط.
الوصول عن بُعد هو أكثر جوانب أمن OT حساسية. فالوصول الذي يطلبه مصنّعو الآلات لأغراض الصيانة يتحول إلى منفذ مفتوح دائم إذا لم يخضع للرقابة. ويُعد تفعيل الوصول عند الطلب، وتسجيل الجلسات، وإلغاء الصلاحيات عند انتهاء العمل أمراً ضرورياً من منظور الأمن والمسؤولية معاً.
في الأمن السيبراني الصناعي، تؤدي الإجراءات دوراً حاسماً بقدر التكنولوجيا. إن إجراء النسخ الاحتياطي بانتظام وتنفيذ اختبارات الاستعادة فعلياً يضمنان استمرارية الأعمال بدرجة تفوق كثيراً من المنتجات الأمنية.
سلامة الآلات والسلامة الوظيفية
سلامة الآلاتليست إضافة اختيارية إلى مشاريع الأتمتة، بل جزء لا يتجزأ من التصميم. وتبدأ العملية بتقييم المخاطر: تُحدد الأخطار التي قد تنشأ طوال دورة حياة الآلة، وتُقيّم لكل خطر شدة الضرر وتكرار التعرض وإمكانية تجنبه.
تأتي إزالة الخطر من خلال التصميم في مقدمة التسلسل الهرمي للحد من المخاطر؛ وإذا تعذّر ذلك، تُطبق تدابير الحماية. وتشمل هذه التدابير الحواجز الواقية الثابتة والمتشابكة، والحواجز الضوئية، وحصائر السلامة، وأجهزة التحكم بكلتا اليدين، ودوائر الإيقاف الاضطراري. أما المخاطر المتبقية، فتُعالج بالتحذيرات والتدريب.
يجب أن تحقق وظائف السلامة مستوى محدداً من الموثوقية. وتُبنى دوائر السلامة وفق بنية تراقب ذاتها ولا تنتقل إلى حالة خطرة عند تعطل مكوّن واحد. ويُعد خلط منطق السلامة ومنطق الإنتاج في البرنامج نفسه أحد أكثر أخطاء التصميم شيوعاً؛ إذ يجب أن تظل سلسلة السلامة مستقلة وقابلة للتحقق.
أكثر ما يُغفل عملياً هو ضرورة ألا تمنع تدابير السلامة المشغّل من أداء عمله. فالحاجز الواقي الذي يصعّب العمل سرعان ما يُعطّل؛ ما ينتج آلة آمنة على الورق وغير آمنة في الموقع.
اللوحات الكهربائية ومخططاتها ومراقبة الطاقة
اللوحة الكهربائيةهي العمود الفقري المادي لنظام الأتمتة. فهي تجمع توزيع القدرة والحماية ووحدات القيادة ووحدات التحكم ومكونات الاتصال. وتتكون وثائق تصميم اللوحة من المخطط أحادي الخط ودوائر القدرة والتحكم ومخطط أطراف التوصيل وقائمة الكابلات ورسومات التوزيع الداخلي. ولا يسهّل التصميم المُعد جيداً التصنيع فحسب، بل يسهّل أيضاً تتبّع الأعطال بعد سنوات.
غالباً ما تُستهان الإدارة الحرارية عند تصميم اللوحات. فاللوحة التي تُختار دون حساب الحرارة الناتجة عن وحدات القيادة ومكونات القدرة قد توقف الإنتاج صيفاً بسبب تفعيل الحماية. وبالمثل، تحدد حسابات مقاطع الكابلات وتحمل تيار القصر والانتقائية مدى قدرة اللوحة على الحفاظ على أدائها الأولي على مر السنوات.
مراقبة الطاقةهي إتاحة رؤية الاستهلاك على مستوى الخط أو الآلة أو القسم باستخدام أجهزة قياس تُضاف إلى اللوحة. وغالباً ما تفشل جهود التوفير المعتمدة على إجمالي الفاتورة وحده؛ أما عند الاطلاع على تفاصيل الاستهلاك، فيمكن سريعاً اكتشاف ضاغط يعمل دون حمل، أو سخان متروك قيد التشغيل بلا حاجة، أو محرك غير كفؤ. كما تتيح بيانات الطاقة حساب الاستهلاك لكل وحدة منتج، لتشكّل بذلك أساساً لتقارير الاستدامة.
أتمتة المباني وإدارة المرافق
أتمتة المبانيهي دمج أنظمة التدفئة والتبريد والتهوية والإضاءة والحريق والتحكم بالدخول في منشآت الإنتاج والمباني التجارية ضمن طبقة إدارة واحدة. وهي تستخدم منطق التحكم نفسه المستخدم في أتمتة الإنتاج؛ ويكمن الاختلاف في أن العملية الخاضعة للتحكم تتعلق بالظروف البيئية لا بالمنتج.
يهدف نظام إدارة المباني إلى خفض استهلاك الطاقة مع الحفاظ على ظروف الراحة. ومن أمثلة التوفير المعتادة ضبط التهوية وفقاً لبيانات الإشغال، وإزاحة منحنى التشغيل وفقاً لدرجة حرارة الهواء الخارجي، والخفض التلقائي لمستويات التشغيل خارج ساعات الورديات. وفي منشآت الإنتاج، تُضاف متطلبات العمليات أيضاً: فظروف مثل التحكم في الرطوبة وتدرّج الضغط ومستوى الجسيمات تؤثر مباشرة في جودة المنتج.
كيف يُنفّذ مشروع الأتمتة؟
مشروع الأتمتة عمل منهجي قبل أن يكون عملاً تقنياً. ونوضح كيفية إرساء هذه المنهجية في صفحة إدارة المشاريع والاستشارات لدينا. وتبدأ العملية بتحديد الاحتياج بدقة. ولا يجري اختيار التكنولوجيا في هذه المرحلة؛ بل يُفترض قياس الوضع الراهن وتحديد نقطة الاختناق والتعبير عن الهدف رقمياً. "زيادة الكفاءة" ليست هدفاً؛ أما "تقليل توقفات التعبئة والتغليف في نهاية الخط بنسبة أربعين بالمئة" فهو هدف قابل للقياس.
تُقارن الحلول البديلة خلال مرحلة دراسة الجدوى والتصميم المفاهيمي. وللحصول على منظور مستقل في هذه المرحلة، يمكن الاستعانة بخدمات استشارات الأتمتة . فكثيراً ما يمكن تلبية الاحتياج نفسه باستثمارات متفاوتة الحجم؛ ويجب ألا تقتصر المقارنة بين خلية روبوتية ومنظومة ميكانيكية أبسط على الاستثمار الأولي، بل ينبغي أن تشمل تكلفة التشغيل والمرونة ومدة التشغيل الأولي أيضاً.
في مرحلة الهندسة التفصيلية، تُنفّذ أعمال التصميم الكهربائي والميكانيكي وبنية البرمجيات بالتوازي. ثم تأتي مراحل التصنيع واختبار القبول في المصنع والتركيب الميداني واختبار القبول في الموقع. ويقلل الاختبار في بيئة المصنع الوقت المطلوب في الموقع بدرجة كبيرة؛ إذ يُحل معظم المشكلات في بيئة مضبوطة دون إيقاف الإنتاج.
التشغيل الأولي هو أكثر مراحل المشروع كثافة ووضوحاً للعيان. وفي هذه المرحلة، غالباً ما يُؤجل تدريب المشغّلين وتسليم الوثائق والتخطيط لقطع الغيار؛ مع أن سلامة تشغيل النظام طوال عمره تعتمد على هذه الجوانب الثلاثة. وتُعد مرحلة دعم ما بعد البيع والصيانة التي تلي التشغيل الأولي الفترة التي يظهر فيها العائد الفعلي للاستثمار؛ وتُتابع الطلبات المفتوحة عبر خط الدعم .
تكامل الأنظمة واختيار المورّد
تكامل الأنظمةهو دمج معدات وبرمجيات من مصنّعين مختلفين في منظومة واحدة تعمل بصورة متكاملة. ونادراً ما تعتمد منشأة إنتاج على علامة تجارية واحدة؛ فالآلات تُشترى في أوقات مختلفة ومن مورّدين مختلفين. وتتمثل مهمة مُكامل الأنظمة في تمكين هذه البنية غير المتجانسة من التواصل ضمن نموذج بيانات ومنطق تحكم مشتركين.
الاستمرارية مهمة بقدر الكفاءة التقنية عند اختيار المورّد. فالنظام الذي سيعمل لمدة خمس سنوات بعد تشغيله يجب أن يتوفر له فريق قادر على تعديل برمجياته. تسليم الشفرة المصدرية من عدمه، ومستوى التوثيق، والالتزام بمدة الاستجابة للتدخلهي مسائل يجب توضيحها في مرحلة التعاقد.
العائد على الاستثمار في الأتمتة
عادةً ما يُحسب العائد على الاستثمار في الأتمتة على أساس وفورات تكاليف العمالة؛ لكن المكاسب الحقيقية في معظم المشاريع تأتي من بنود أخرى. فانخفاض نسبة الهدر، وتراجع تكاليف إعادة التشغيل التصحيحي، وتجنّب خسارة العملاء بسبب رفض المنتجات لأسباب تتعلق بالجودة، وتقليل التوقفات غير المخطط لها، غالباً ما تتجاوز قيمتها وفورات تكاليف العمالة.
يجب أيضاً احتساب الزيادة في الطاقة الإنتاجية. فالقدرة على إنتاج المزيد بالمعدات الحالية تعني تأجيل الاستثمار في آلات جديدة؛ والقيمة المالية لهذا التأجيل تقلّص فترة استرداد تكلفة المشروع بشكل ملحوظ. أما انخفاض استهلاك الطاقة وتقليل مخاطر حوادث العمل، فرغم صعوبة تقدير قيمتهما المالية المباشرة، فإنهما من الجوانب ذات الأثر الأكثر استدامة على المدى الطويل.
لإجراء تقييم واقعي، يجب النظر إلى الاستثمار من منظور التكلفة الإجمالية للملكية: فإلى جانب الاستثمار الأولي، ينبغي احتساب تكاليف قطع الغيار والصيانة وتحديث البرامج والتدريب وأي زيادة محتملة في الطاقة الإنتاجية. غالباً ما يكون العرض الأقل سعراً هو الخيار الأعلى تكلفة عند احتساب الإجمالي على مدى خمس سنوات.
مجالات التطبيق حسب القطاع
تختلف احتياجات الأتمتة من قطاع إلى آخر. في صناعة السيارات والصناعات المغذّية لها، تبرز إمكانية التتبّع وزمن الدورة وهدف الوصول إلى صفر عيوب. في إنتاج الأغذية والمشروبات، تُعدّ معايير التصميم الصحي وقابلية الغسل وإدارة وصفات الإنتاج عوامل حاسمة. في إنتاج الأدوية ومستحضرات التجميل، يصبح التحقّق من الصلاحية وسلامة السجلات متطلباً يتقدّم على الحل التقني نفسه.
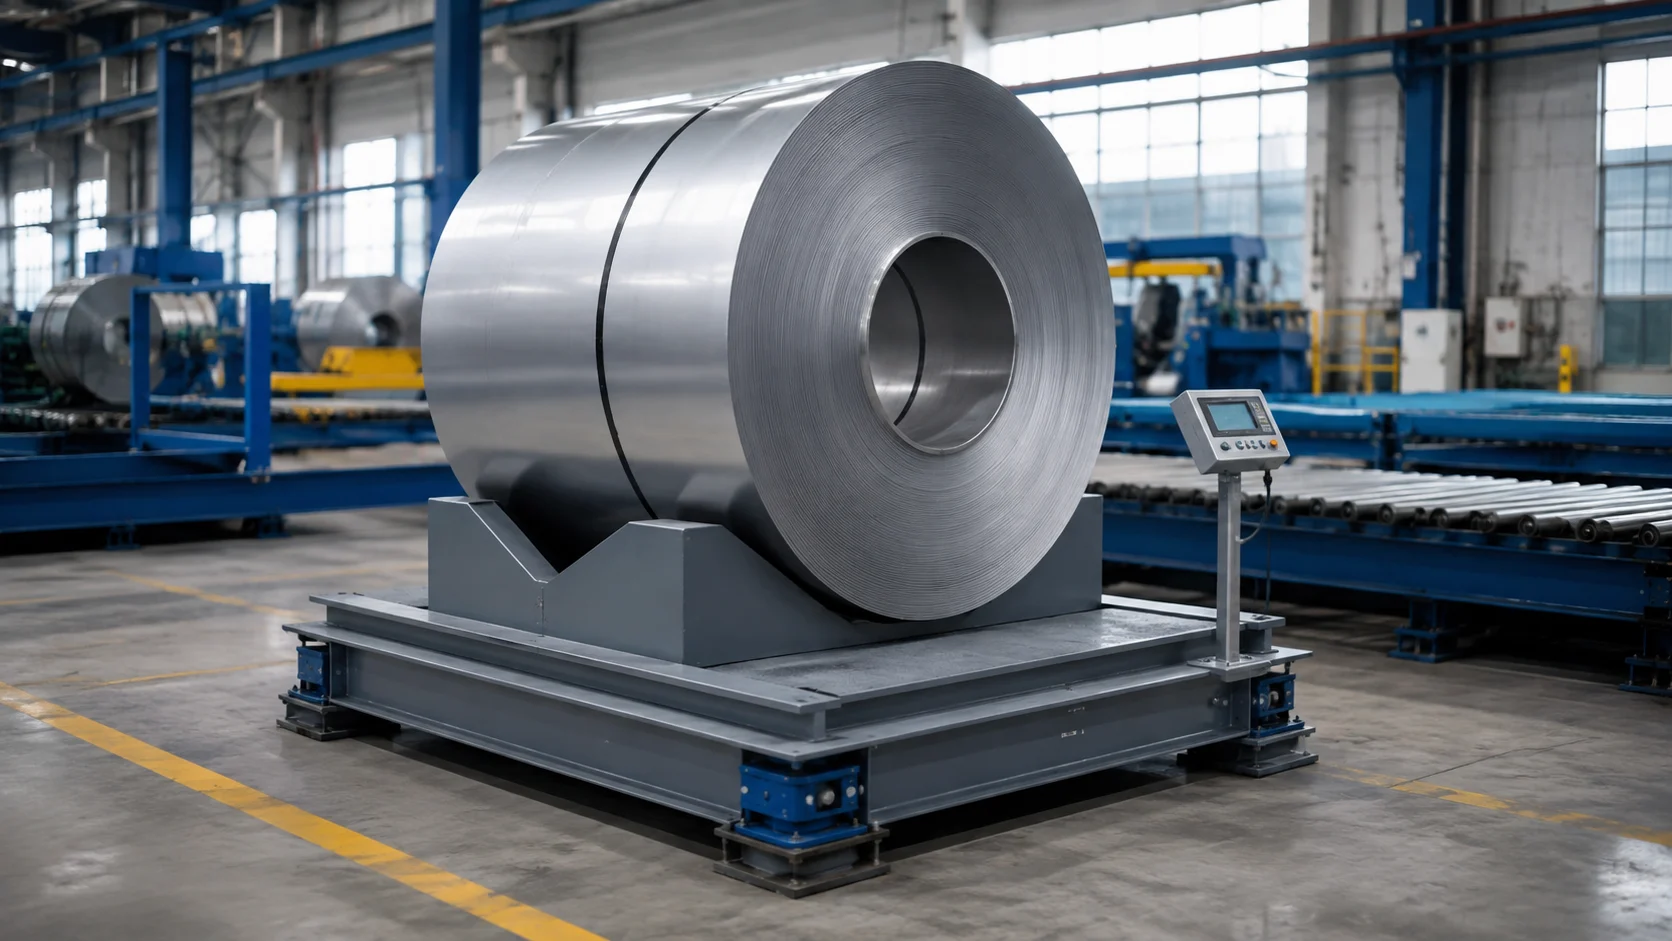
في منشآت الحديد والصلبوالمعادن والمسابك، تحدّد درجات الحرارة المرتفعة والأحمال الثقيلة والظروف البيئية القاسية اختيار المعدات. في الصناعات الكيميائية والبتروكيميائية، يشكّل تصنيف الأجواء القابلة للانفجار وأنظمة الإيقاف الآمن محور المشروع. وفي صناعات التعبئة والتغليف، والكابلات والمنسوجات، تبرز سرعة الخط والتحكّم في الشد؛ بينما في مستودعات الخدمات اللوجستية والتجارة الإلكترونية، تفرض كثافة الطلبات والتقلّبات الموسمية تصميم أنظمة مرنة وقابلة للتوسّع. وفي قطاع الملاحة البحرية وأحواض بناء السفن، تُعدّ ظروف الموقع والإنتاج القائم على المشاريع عوامل حاسمة.
أما في منشآت الطاقة والبنية التحتية، فتبرز المراقبة عن بُعد وإدارة المواقع الموزّعة من مركز واحد والتشغيل المتواصل. ولكل قطاع معاييره ومتطلبات التدقيق ومعايير القبول الخاصة به؛ لذلك، لا يحقّق حل الأتمتة الفائدة المتوقعة إذا طُبّق دون مواءمته مع متطلبات القطاع. وللاطلاع على الأعمال المنجزة في قطاعات مختلفة، يمكنكم استعراض مراجع مشاريعنا .
مكوّنات نظام الأتمتة
يتكوّن نظام الأتمتة من مجموعات مكوّنات متكاملة. تستشعر المستشعرات العملية: فمستشعرات التقارب تكشف وجود القطعة، والمشفّرات تقيس الموضع والسرعة، وخلايا الحمل تقيس الوزن، ومرسلات درجة الحرارة والضغط تقيس متغيّرات العملية. تحدّد دقة القياس وقابليته للتكرار حدود أداء منطق التحكّم الذي سيُبنى عليه؛ فالمستشعر الذي يعطي قياسات خاطئة يضلّل حتى أفضل البرامج.
تحوّل المشغّلات القرار إلى حركة. تُستخدم الأسطوانات الهوائية للحركات الخطية السريعة والبسيطة، والمحركات المؤازرة للتموضع الدقيق، والمحركات الحثّية المزوّدة بمخفّضات سرعة للتطبيقات التي تتطلّب إدارة مستمرة. ولا تقتصر وظيفة مشغّلات المحركات، أي محوّلات التردد، على تشغيل المحرك وإيقافه؛ بل تتحكّم في السرعة وعزم الدوران ومنحنى التسارع، فتقلّل كلاً من الإجهاد الميكانيكي واستهلاك الطاقة.
تضمن مكوّنات القدرة والحماية التشغيل الآمن للنظام. تحدّ القواطع والكونتاكتورات والمرحّلات الحرارية وأجهزة الحماية من زيادة الجهد من الأضرار عند حدوث عطل. أما مزوّدات الطاقة غير المنقطعة فتضمن عدم تأثّر طبقة التحكّم بتقلّبات الشبكة؛ إذ إن إعادة تشغيل وحدة التحكّم نتيجة هبوط وجيز في الجهد قد تعني، في كثير من المنشآت، استغراق ساعات لاستعادة التشغيل.
الاتصالات الصناعية والشبكات الميدانية
يجري تبادل البيانات بين المكوّنات عبر بروتوكولات الاتصالات الصناعية. تتميّز البروتوكولات التقليدية القائمة على الاتصال التسلسلي بالبساطة والانتشار؛ بينما تبرز البروتوكولات الصناعية القائمة على Ethernet في التطبيقات التي تتطلّب أحجام بيانات كبيرة وزمن استجابة منخفضاً. وفي التطبيقات التي تتطلّب توقيتاً حتمياً، مثل التحكّم في الحركة، يجب أن يظل زمن الدورة ثابتاً على مستوى الميكروثانية؛ ما يجعل اختيار البروتوكول ضرورة تقنية.
في تصميم الشبكة الميدانية، لا تقلّ طوبولوجيا الشبكة ونوع الكابل والتدريع والتأريض أهميةً عن اختيار البروتوكول. فالتشويش الكهربائي أمر لا مفرّ منه في البيئة الصناعية؛ وقد تتسبّب المركّبات عالية التردد التي تولّدها مشغّلات المحركات في انقطاعات يصعب تفسيرها إذا مُدّ كابل البيانات بطريقة غير صحيحة. غالباً ما تُفسَّر هذه الأعطال على أنها أخطاء برمجية، وتُهدر أسابيع في البحث عنها.
إتاحة طبقة البيانات للأنظمة الأعلى مستوى موضوع مستقل. فاستخدام نماذج بيانات مستقلة عن المصنّع لنقل بيانات الإنتاج إلى طبقة المراقبة والتحليل يمنع الحاجة إلى إعادة برمجة التكامل بالكامل عند تغيير المعدات مستقبلاً. والأنظمة التي تتواصل عبر واجهة قياسية توفّر المرونة لمنشأة يبلغ عمرها التشغيلي عشر سنوات.
المعايير والتشريعات والتوثيق
تُنفَّذ مشاريع الأتمتة ضمن إطار قانوني وتقني. وتحدّد المعايير المتعلقة بسلامة الآلات كيفية إجراء تقييم المخاطر، ومستوى الاعتمادية الذي يجب تصميم وظائف السلامة وفقاً له، وكيفية توثيق التحقّق. وتسري مجموعات معايير منفصلة على التركيبات الكهربائية وتصنيع لوحات التحكّم، فيما تخضع الأجواء القابلة للانفجار لقواعد تصنيف خاصة.
بالنسبة إلى مصنّعي الآلات، يُعدّ إعداد إقرار المطابقة والملف الفني شرطاً مسبقاً لطرح المنتج في السوق. أما بالنسبة إلى المنشآت المستخدمة، فإن مطابقة الآلات الحالية لمتطلبات السلامة السارية تترتّب عليها مسؤولية مباشرة في عمليات تدقيق الصحة والسلامة المهنية. وشراء الآلة قبل سنوات لا يلغي الالتزامات الحالية.
التوثيق ليس مجرد إجراء شكلي؛ فالملف الفني المُعدّ جيداً هو المصدر الموثوق الوحيد لفهم كيفية تصميم النظام عند تحديثه بعد سنوات. والمخططات التي لا تُحدَّث أثناء وضع النظام في الخدمة تتسبّب في تكاليف إضافية عند كل تدخّل لاحق.
الاستدامة وكفاءة الطاقة
في منشآت الإنتاج، لم تعد الاستدامةمجرد هدف مؤسسي، بل أصبحت متطلباً تجارياً. إذ يُطلب الإبلاغ عن استهلاك الطاقة والبصمة الكربونية لكل وحدة منتج للتمكّن من الانضمام إلى سلسلة التوريد. وتعتمد موثوقية هذه التقارير على قياس الاستهلاك على مستوى الآلة وخط الإنتاج.
تسهم الأتمتة في جانب الطاقة بطريقتين. الأولى هي التوفير المباشر: ويشمل التحكّم في السرعة باستخدام المشغّلات، ومنع التشغيل دون حمل، ومراقبة تسرّبات الهواء المضغوط، واستعادة الحرارة. والثانية هي إتاحة رؤية واضحة؛ فعندما تُعرف كمية الطاقة المستخدمة لإنتاج كل منتج على كل خط، يمكن إعداد خطة الإنتاج مع مراعاة تكلفة الطاقة أيضاً.
يُعدّ تقليل النفايات والهدر أيضاً من عناصر الاستدامة القابلة للقياس. فالإنذار المبكر من خط الإنتاج يقلّص حجم الدفعة المعيبة؛ كما أن استبعاد المنتج المعيب أثناء العملية باستخدام معالجة الصور يمنع استهلاك المزيد من الموارد في معالجته بالمحطات اللاحقة.
كفاءة الفريق والتدريب
في الاستثمار في الأتمتة، يُعدّ العنصر البشري أكثر المكوّنات إغفالاً. فعند وضع نظام جديد في الخدمة، يجب أن يتمكّن فريق الصيانة من تتبّع الأعطال، وأن يتمكّن المشغّلون من استخدام الواجهة بشكل صحيح، وأن يستفيد فريق تخطيط الإنتاج من البيانات الجديدة. والأنظمة التي تُسلَّم دون تدريب سرعان ما تبقى عالقة عند إعداداتها الأولية، ثم تُعطَّل بمرور الوقت.
يجب تخطيط الكفاءات منذ بداية المشروع. وينبغي تحديد الأشخاص المخوّلين بالتدخّل في كل جزء من النظام، والمواضيع التي تتطلّب دعماً خارجياً، وآلية نقل المعرفة مسبقاً. الأنظمة التي تعتمد على معرفة شخص واحد تصبح خطراً على المنشأة عند مغادرته.
يُعدّ تحديث الوثائق جزءاً من إدارة هذه المخاطر. فعند الحفاظ على تحديث المخططات الكهربائية والنسخة الاحتياطية للبرنامج وقائمة المعلمات وملاحظات وضع النظام في الخدمة، تصبح صيانة النظام مرتبطة بالمؤسسة لا بالفرد.
من أين تبدأ؟
الأتمتة مجال واسع؛ وتختلف نقطة البداية المناسبة من منشأة إلى أخرى. هناك ثلاثة مسارات لتحديد الخطوة الأنسب لكم: إذا كنتم ترغبون في تقييم وضعكم الحالي وتحديد الأولويات، فاستعينوا بخدمة استشارات الأتمتة؛ وإذا كنتم تبحثون عن حل لاحتياج محدّد، فاطّلعوا على مجموعات حلولنا؛ وإذا كنتم ترغبون في مناقشة المتطلبات الخاصة بقطاعكم، فتفضّلوا بزيارة صفحات قطاعاتنا.
إذا رغبتم في أن نقيّم مشروعكم مباشرةً، يمكنكم تعبئة نموذج طلب عرض السعر أو زيارة صفحة التواصل معنا للتواصل مع فريقنا. وللاطلاع على التطبيقات الحديثة والشروحات التقنية، يمكنكم زيارة أرشيف المدونة و الندوات عبر الإنترنت المتاح لكم.
الأسئلة الشائعة
ما الفرق بين الأتمتة الصناعية وأتمتة المصانع؟
الأتمتة الصناعية هي المظلّة الأشمل، وتغطّي جميع المجالات الصناعية مثل الإنتاج والعمليات والخدمات اللوجستية. أما أتمتة المصانع فهي تطبيق هذا المفهوم في منشآت التصنيع المنفصل . وأتمتة العمليات هي تطبيق المفهوم نفسه في منشآت الإنتاج المستمر .
ما المعارف المطلوبة لتعلّم برمجة PLC؟
تكفي المعارف الأساسية بالكهرباء وأنظمة العدّ والبوابات المنطقية للبدء. يلي ذلك تعلّم لغة واحدة على الأقل من لغات IEC 61131-3، وتقنيات المستشعرات والمشغّلات، وبروتوكولات الاتصالات الصناعية، ودوائر السلامة. وتُعدّ الخبرة العملية في هذا المجال أكثر حسماً من المعرفة النظرية.
ما الفرق بين MES وERP؟
يتولّى ERP تخطيط الموارد وإدارة العمليات التجارية؛ وتشمل هذه الطبقة الطلبات والمخزون والمشتريات والتكاليف. أما MES فيُعنى بالإنتاج أثناء تنفيذه: فتنفيذ أمر العمل في أرض المصنع، وجمع بيانات الإنتاج، وتسجيل التوقفات والجودة، كلها ضمن نطاق MES. لا يحلّ أحدهما محلّ الآخر، بل يزوّد كلّ منهما الآخر بالبيانات.
ما الفرق بين AGV وAMR؟
AGV تتبع مساراً محدّداً على الأرض، ويكون مسارها ثابتاً. أما AMR فتستشعر البيئة وتحسب مسارها بنفسها، ويمكنها إيجاد طريق بديل عند مواجهة عائق. تتميّز AGV في تدفّقات الحركة الثابتة والمتوقّعة ذات الكثافة المرورية العالية، بينما تتميّز AMR في البيئات التي يتغيّر فيها التخطيط وتكون المرونة مطلوبة. وللمقارنة بين مجموعات الحلول صفحتنا الخاصة بالروبوتات المتنقلة يمكنكم الاطلاع عليها.
ما المدة اللازمة لاسترداد الاستثمار في الأتمتة؟
تختلف فترة استرداد الاستثمار حسب نوع التطبيق وعدد ورديات العمل وحجم الفاقد الحالي. وتقصر هذه الفترة بشكل ملحوظ في التطبيقات التي تستهدف مواطن الاختناق مباشرةً وتعمل بنظام الورديات المتعددة. ولإجراء حساب دقيق، يجب ألا يقتصر النموذج على تكاليف العمالة، بل ينبغي أن يشمل أيضاً الهدر وإعادة المعالجة والتوقفات والزيادة في الطاقة الإنتاجية.
هل يمكنني اعتماد الأتمتة دون استبدال آلاتي الحالية؟
نعم، في معظم الحالات. التحديث التأهيلي هو نهج يُحافَظ فيه على البنية الميكانيكية للآلة، مع تحديث أنظمة التحكم ووحدات القيادة وطبقة جمع البيانات. وإذا كان العمر التشغيلي للآلة من الناحية الميكانيكية لا يزال مستمراً، فقد يوفّر التحديث التأهيلي قدرات مماثلة بتكلفة أقل بكثير من الاستثمار في آلة جديدة.
هل الأتمتة مجدية للمؤسسات الصغيرة والمتوسطة؟
ترتبط الأتمتة بعدد مرات التكرار أكثر من ارتباطها بحجم المنشأة. تكون أتمتة عملية محدودة الكمية ومتكررة أسهل من أتمتة عملية كبيرة الحجم لكنها نادرة التنفيذ. وفي المؤسسات الصغيرة، يتيح النهج التدريجي الذي يركّز على موطن اختناق واحد بدلاً من أتمتة الخط بالكامل إبقاء المخاطر والاستثمار الأولي عند مستويات منخفضة.
كيف ينبغي تخطيط صيانة أنظمة الأتمتة؟
تُعدّ خطة الصيانة استناداً إلى تحليل درجة حرجية مكوّنات النظام . وتُوفَّر قطع غيار للمكوّنات التي يؤدي تعطلها إلى توقف الإنتاج بالكامل، مع إجراء فحوص دورية لها. وعلى مستوى البرمجيات، لا تقل أهمية النسخ الاحتياطي المنتظم، وتوثيق الإصدارات، وإجراء تمارين الاستعادة عن أهمية الصيانة الميكانيكية.
ما الفرق بين SCADA وHMI؟
تعمل HMI بوصفها لوحة تشغيل بجانب الآلة، وتُستخدم للتحكم في آلة واحدة أو محطة واحدة. أما SCADA فهو برنامج على مستوى إشرافي أعلى يجمع البيانات من عدة آلات، ويوفّر المراقبة وإدارة الإنذارات وتسجيل البيانات التاريخية على مستوى المنشأة. وقد تكفي HMI وحدها للتطبيقات الصغيرة، بينما تتطلب التطبيقات على مستوى المنشأة استخدام SCADA.
من أين نبدأ بأتمتة المستودعات؟
نقطة البداية هي قياس تدفق المواد الحالي. ويجب عدم اختيار المعدات قبل تحديد المنتجات التي تتحرك ومعدل حركتها، والمواضع التي تستغرق فيها عمليات الالتقاط وقتاً أطول، والخطوة التي تُسبّب الاختناق. وعادةً ما تتحقق أكبر فائدة من خلال أتمتة جزئية تستهدف عملية التقاط مجموعة المنتجات الأكثر حركة. خطوط الفرز و حلول التخزين الرأسي من المكوّنات المعتادة لهذه الخطوة.
هل مراقبة الجودة باستخدام معالجة الصور مناسبة لكل منتج؟
إمكانية تمييز العيب بصرياً شرط أساسي. لا يمكن للكاميرا رؤية شق في البنية الداخلية أو انحراف في تركيب المادة؛ فهذه الحالات تتطلب أساليب فحص أخرى. أما عيوب الأسطح وفحص الأبعاد والتحقق من وجود المكوّنات وقراءة الرموز، فهي من المجالات التي تتميز فيها معالجة الصور.
ما الخطوة الأولى لبدء مشروع الصناعة 4.0؟
يجب البدء بالبيانات. في المنشأة التي لا يمكن فيها الحصول على بيانات موثوقة ومختومة زمنياً من الآلات، ستعتمد أي طبقة تحليل تُبنى عليها على الافتراضات. وتتمثل الخطوة الأولى عادةً في جمع المؤشرات الأساسية من الآلات الحالية وتصنيف أسباب التوقف بدقة. وللاطلاع على خريطة الطريق، يمكنكم زيارة صفحتي الحل 4.0 و الرقمنة للمزيد من المعلومات.
هل تقلّل الأتمتة من فرص العمل؟
عملياً، تغيّر الأتمتة في الغالب طبيعة العمل. فبينما تقلّ المهام المتكررة والمجهدة بدنياً، تزداد المهام مثل مراقبة الأنظمة والصيانة وتحليل البيانات وتحسين العمليات. وفي معظم المؤسسات، تُعتمد الأتمتة لسدّ الشواغر في الوظائف التي يصعب العثور على مشغّلين مؤهلين لها.
ما أول إجراء يجب اتخاذه لأمن OT؟
إعداد جرد للأصول. لا يمكن التخطيط للحماية دون معرفة الأجهزة الموجودة على شبكة الإنتاج، وإصدارات البرمجيات التي تشغّلها، والجهات التي تتواصل معها. وبعد الجرد، تأتي تجزئة الشبكة وضبط الوصول عن بُعد. وللتفاصيل، يمكنكم الاطلاع على صفحتنا الخاصة بـ الأمن السيبراني لتقنيات التشغيل OT للمزيد من المعلومات.
تكامل الأتمتة واللوجستيات الداخلية من البداية إلى النهاية
اللوجستيات الداخلية بنظام تسليم المفتاح تُعالَج في مشاريعها أعمال المعاينة وتحليل التدفق والتصميم الميكانيكي والكهربائي والبرمجيات والتشغيل التجريبي ودعم ما بعد البيع ضمن نهج هندسي موحّد. وبذلك، تكتسب أتمتة الخدمات اللوجستية و أتمتة المستودعات، بالاعتماد على النواقل، وأنظمة الفرز،, التخزين الآلي وحلوله، و أنظمة AGV/AMR ، بنية قابلة للتوسّع حسب الحاجة.
لضمان استمرارية العمليات الميدانية دون انقطاع، يُنشأ عبر تكامل PLC SCADA HMI تدفق موثوق للبيانات بين طبقة التحكم والمراقبة، وبين تكامل WMS/WCS الذي يتيح إدارة المستودعات وتنسيق تشغيل المعدات. ويوفّر هذا النهج الشامل لمشاريع أتمتة المصانع ربطاً بحركة المواد من خلال تكامل الأنظمة الصناعية .
الأتمتة في عمليات المستودعات والإنتاج والفرز
أتمتة اللوجستيات الداخليةتدير حركة المواد داخل المنشأة من البداية إلى النهاية، بينما تعمل أتمتة المستودعات, أنظمة الفرز, أنظمة التخزين الآلي, أنظمة AGV AMR و أنظمة النواقل ضمن تدفق موحّد. تكامل WMS WCS يدعم إدارة المهام والمخزون، وتكامل PLC SCADA يدعم التحكم الميداني والرؤية التشغيلية.
في عمليات الطلبات والشحن المكثّفة، تتيح أتمتة مستودعات التجارة الإلكترونية مع نظام فرز الشحناتتوجيه المنتجات بسرعة ودقة إلى وجهاتها الصحيحة. وفي موقع الإنتاج، تعمل أتمتة الخدمات اللوجستية داخل الإنتاجعلى تنظيم تغذية خطوط الإنتاج ونقل المنتجات نصف المصنّعة. وعند اختيار شريك للحلول، ينبغي للمؤسسات أن تقيّم لدى شركات أتمتة المصانع قدرات الهندسة والتكامل والتشغيل التجريبي ودعم ما بعد البيع بصورة متكاملة.