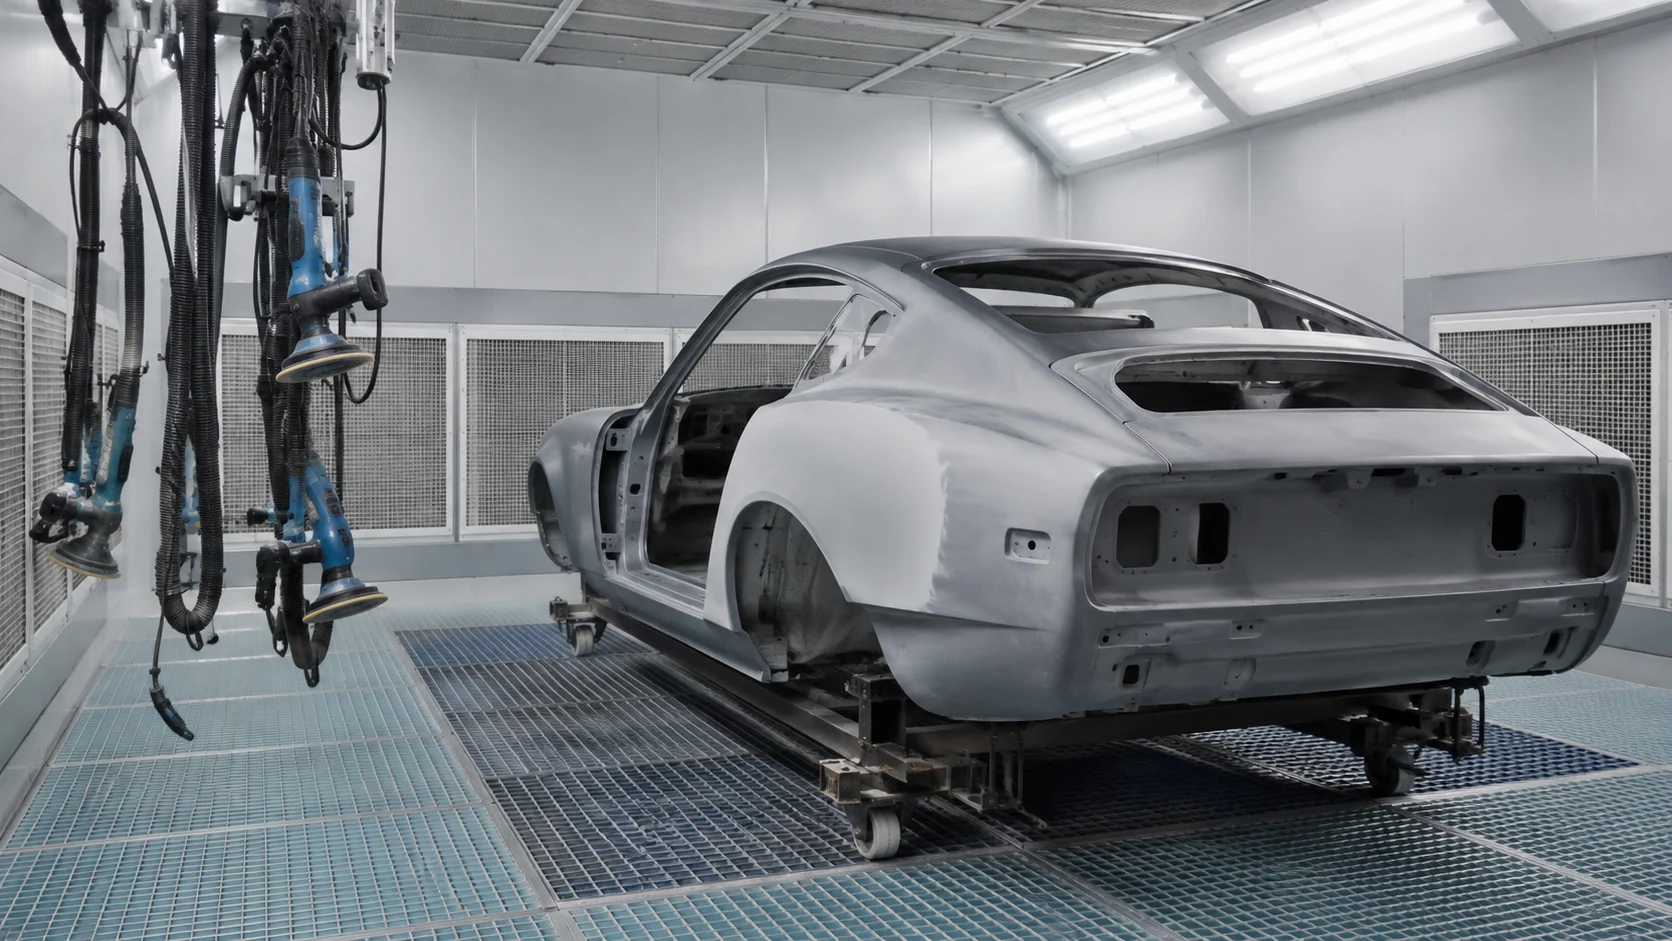
تعاملوا مع تحضير الأسطح في كبائن الصنفرة بالتكامل مع الشفط ومراقبة المرشحات وتنظيم عمل المشغّل وضبط الجودة. يبدأ اتساق جودة الطلاء بإمكانية التتبع في مرحلة التحضير.
حوّلوا تحضير الأسطح إلى عملية قابلة للقياس
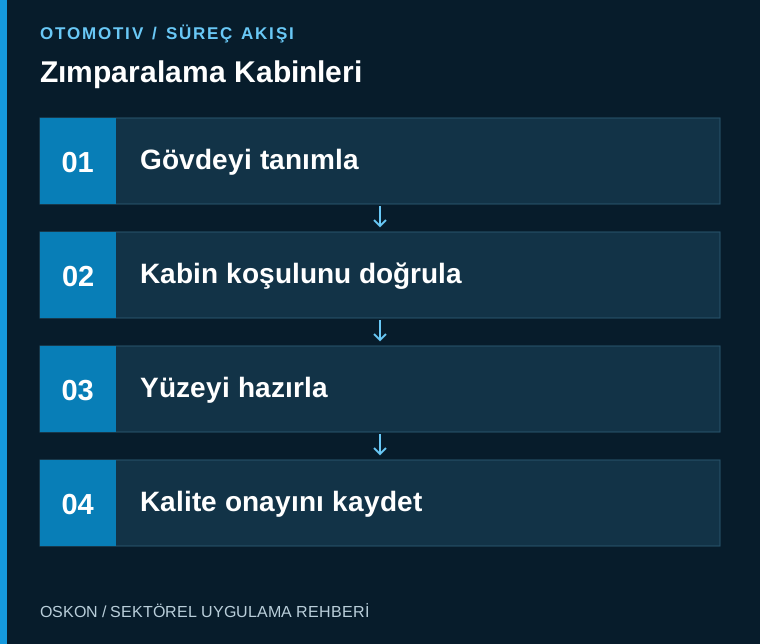
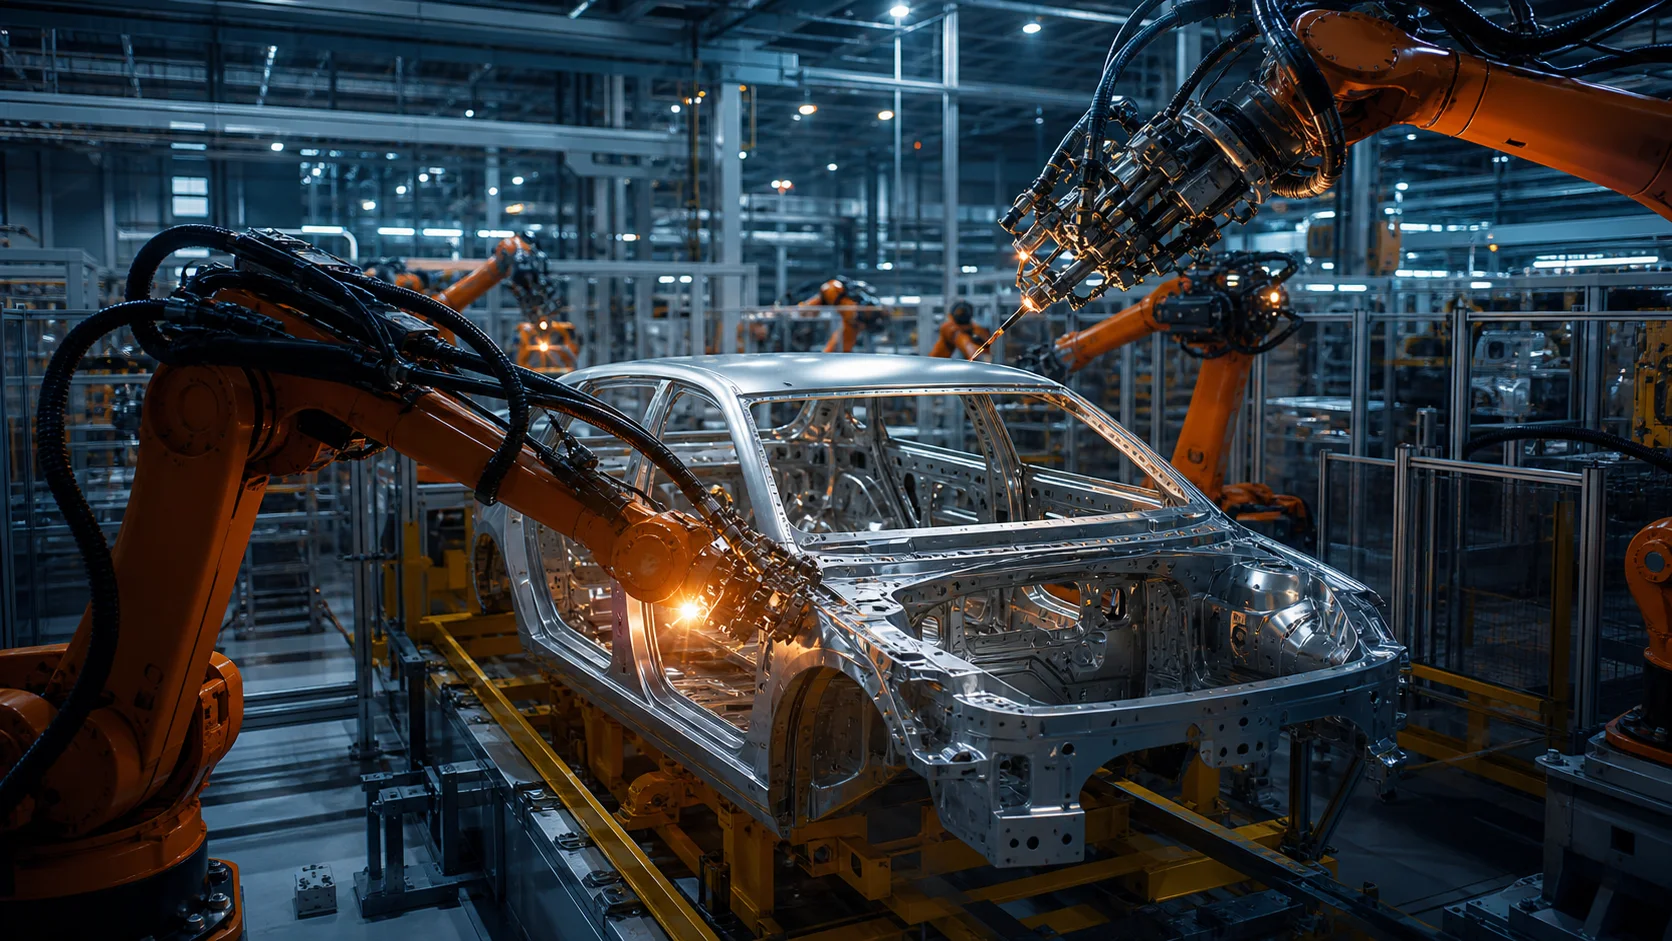
تُعدّ الصنفرة خطوة حاسمة في تجهيز هيكل السيارة لعملية المعالجة السطحية التالية. ولا يقتصر تصميم الكابينة على إحاطة منطقة العمل فحسب، بل تُدرس معاً الأسطح المراد معالجتها والأدوات المستخدمة ومنطقة تولّد الغبار وحركة المشغّل. وعند وجود تنوّع كبير في القطع، يجب تقييم منصات الوصول وترتيب الأدوات لكل طراز. ويُدعَم معيار التحضير بعينات أسطح معتمدة للقبول.
تُحدَّد متطلبات الشفط انطلاقاً من ظروف التشغيل الفعلية
تُدرس معاً عملية التقاط الغبار بالقرب من مصدره وحركة الهواء داخل الكابينة وتصميم نظام الترشيح. ولا تكفي إشارة تشغيل المروحة وحدها لإثبات كفاية الشفط. وتساعد بيانات معدل التدفق أو الضغط المأخوذة من نقاط قياس مناسبة في مراقبة ما إذا كان النظام يعمل ضمن الظروف المتوقعة. وتُحدَّد متطلبات الهواء بناءً على تقييم هندسي متخصص يراعي طبيعة الغبار والمعدات وتنظيم العمل.
صيانة المرشحات جزء من الإنتاج
يمكن أن يوفّر تغيّر الضغط التفاضلي عبر المرشح بمرور الوقت بيانات لخطة الصيانة. لكن لا ينبغي إرجاع ارتفاع القيمة أو انخفاضها إلى سبب واحد فقط؛ بل يجب فحص الانسداد والتسرّب وتوصيلات القياس وحالة المروحة معاً. وبعد الصيانة، يُعاد التحقق من نطاق التشغيل الطبيعي للنظام. ويسهّل فحص سجل استبدال المرشحات وشكاوى تلوّث الأسطح على الخط الزمني نفسه تقصّي المشكلات المتكررة.
اعرضوا الظروف المطلوبة على شاشة المشغّل
يجب أن تميّز شاشة الكابينة بوضوح بين حالات الجاهزية للإنتاج وفحص التهوية والحاجة إلى الصيانة والأعطال. وعند عدم استيفاء أحد الشروط، يجب أن يتمكّن المشغّل من معرفة الفحص المطلوب إجراؤه. فكتم الإنذار وإصلاح العطل عمليتان منفصلتان. وتُصمَّم التدابير الوقائية المطلوبة وفقاً لخصائص المواد المستخدمة بالتكامل مع أتمتة الكابينة وإجراءات التشغيل.
اربطوا سجل الجودة بهوية الهيكل
يمكن ربط وقت العملية ورقم الكابينة وطراز المنتج وسبب إعادة المعالجة بهوية الهيكل. وتُستخدم هذه البيانات لتقصّي العلاقة بين عيوب السطح عند نهاية خط الطلاء ومرحلة التحضير. ويجب توحيد ظروف الفحص البصري ومعايير القبول. فمجرد تسجيل اكتمال العملية لا يثبت مطابقة السطح؛ بل يُسجَّل اعتماد الجودة بشكل منفصل.
أجروا اختبارات القبول والكابينة محمّلة
توفّر القياسات في الكابينة الفارغة بيانات أولية؛ ويجب أيضاً إجراء تجارب مع حركة المشغّل الفعلية وترتيب القطع. وتُراقَب حركة الأبواب ومناطق العمل المختلفة وحالة صيانة المرشحات واستئناف العمل بعد توقف الإنتاج. ويجب أن يتضمّن تقرير القبول نقاط القياس وظروف التشغيل المستخدمة. وبذلك يمكن تقييم التغييرات المستقبلية وفق الترتيب المرجعي نفسه.
البيانات الأساسية المطلوب مراقبتها في نظام الأتمتة
| نقطة التحكم | البيانات الخاضعة للمراقبة |
|---|---|
| حالة الشفط | ظروف الهواء المقاسة وإشارة التغذية الراجعة للمروحة |
| فرق الضغط عبر المرشح | اتجاه الحاجة إلى الصيانة والتغيّرات غير المعتادة |
| إعادة المعالجة | ارتباط عيب السطح بالهيكل |
ثلاثة أسئلة تُطرح عند بدء المشروع
- هل تم التحقق من الشفط في نقاط العمل الفعلية؟
- هل يُجرى فحص بعد استبدال المرشحات؟
- هل معايير قبول الأسطح واضحة لكل طراز؟
اطّلعوا على التطبيقات ذات الصلة
كبائن المعجون و كبائن الطلاء بالمسحوق والطلاء السائل مقالتان يمكنكم من خلالهما استكشاف العمليات ذات الصلة. جميع مقالات قطاع السيارات أو صفحة حلول القطاعات يمكنكم الانتقال إليها.