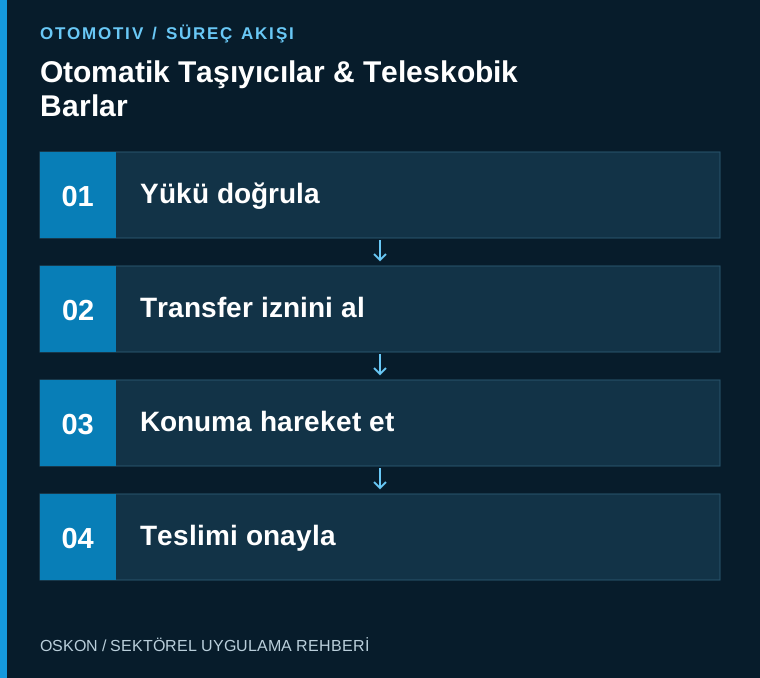
صمّموا الناقلات الآلية والقضبان التلسكوبية مع مراعاة الحمولة ونطاق الحركة والتحقق من الموضع معاً. يعتمد تسليم المنتجات بين المحطات على واجهة التحكم بقدر اعتماده على التوافق الميكانيكي.
الحمولة المنقولة هي نقطة انطلاق التصميم
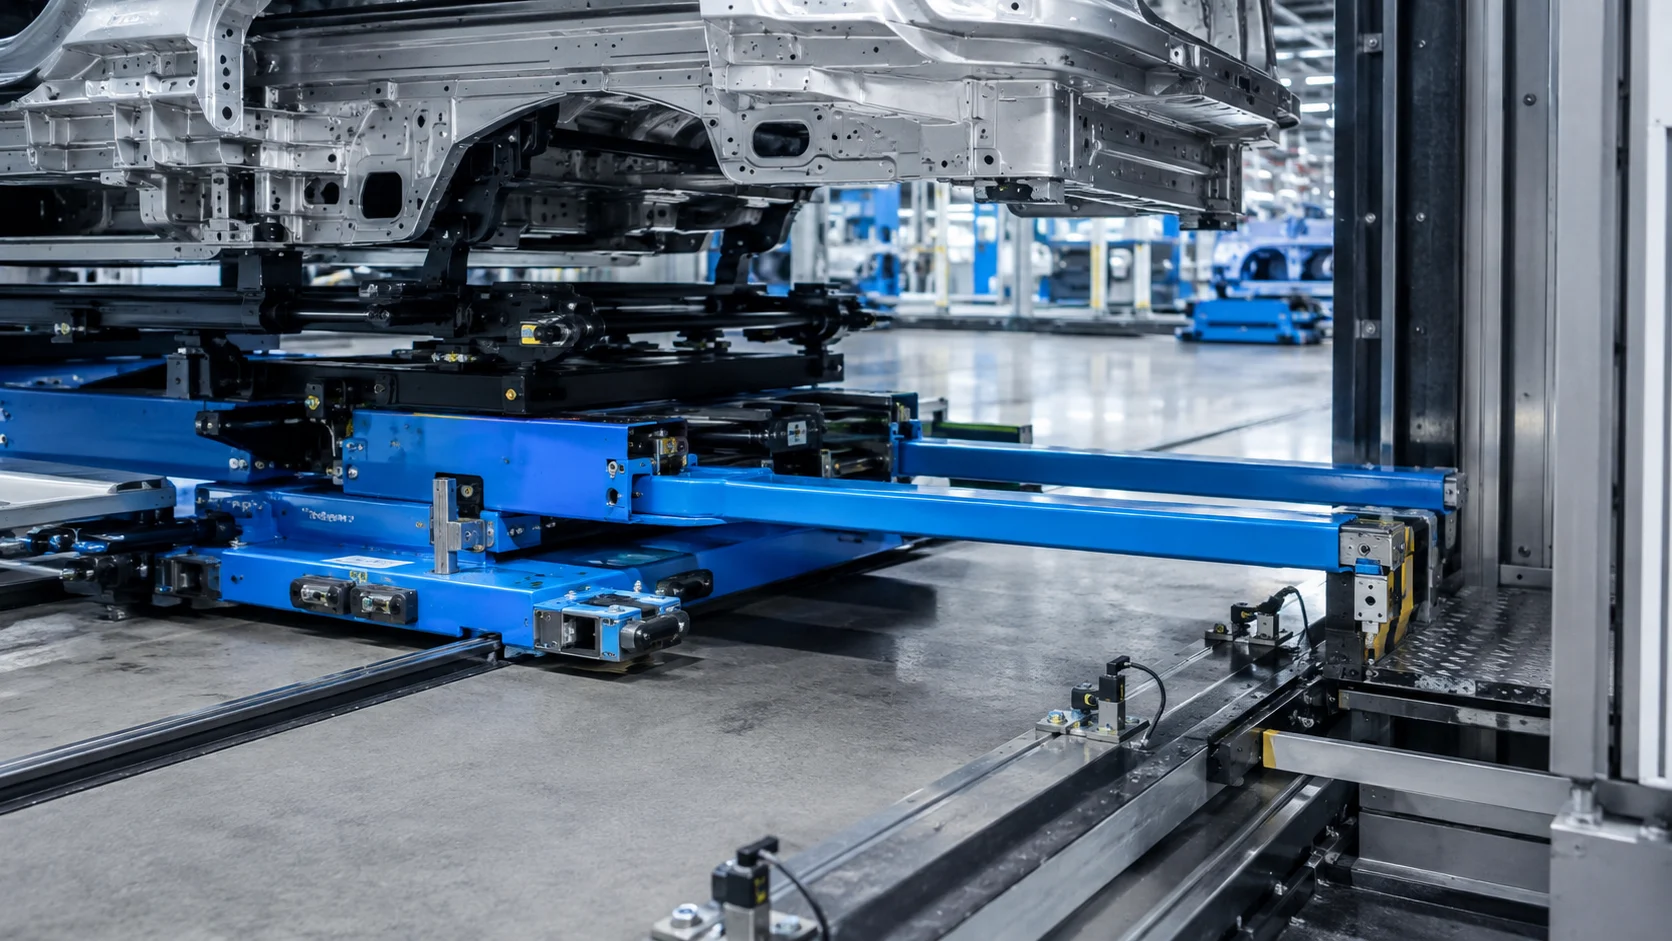
تحدّد كتلة المنتج ومركز ثقله ونقاط التلامس وتنوّع الطرازات اختيار الناقل. وفي الآلية التلسكوبية، لا يقتصر التقييم على الطول في وضع الانكماش، بل يشمل أيضاً الحيّز الذي تشغله الحركة أثناء التمدد. ويجب مراعاة المعدات المجاورة وترتيب حوامل الكابلات وإمكانية الوصول للصيانة ضمن هذا الحيّز. ويُدرس زمن الدورة المستهدف بالتكامل مع القدرة الميكانيكية والتسارع وسلوك التوقف.
تحقّقوا من الموضع بحسب المهمة
معرفة أن الناقل قد تحرّك لا تثبت وصول الحمولة إلى موضع التسليم الصحيح. وتُحدَّد عمليات التحقق اللازمة في مواضع البداية والمواضع الوسيطة ومواضع التسليم. ويُختار المستشعر أو أسلوب قياس الموضع وفقاً للتفاوتات الميكانيكية وظروف التشغيل. ويجب تحديد سلوك النظام بوضوح عند تعارض الإشارات التي يُفترض أن تؤكد بعضها بعضاً. وتعرض الشاشة الموضع المتوقع وإشارة التغذية الراجعة التي لم تَرِد بصورة مفهومة.
النقل عملية ثنائية الطرف
يجب أن تكون محطة الاستقبال قادرة على قبول الحمولة، تماماً كما يجب أن تكون محطة الإرسال جاهزة. تُدار معلومات وجود الحمولة والدعم الميكانيكي واكتمال التسليم ضمن تسلسل مشترك. ويُحدَّد سلوك انتهاء المهلة وإعادة المحاولة لحالات تأخر الاتصال أو انقطاعه. ويُقيَّم استئناف عملية نقل غير مكتملة من حيث سيناريوهات مثل نقل الحمولة مرتين أو تركها دون دعم.
افصلوا بين أوضاع الحركة
تختلف المهام المنفَّذة أثناء الإنتاج الآلي والضبط والصيانة واستكشاف الأعطال وإصلاحها. وتُحدَّد الصلاحيات وأذونات الحركة وفقاً لتقييم مخاطر هذه المهام. ولا تحلّ الموافقة على شاشة PLC العادية محل وظيفة السلامة المطلوبة. وتُعدّ آلية استعادة متوافقة مع تصميم المعدات لحالات فقدان الطاقة وفقدان معلومات الموضع والانحشار الميكانيكي.
الاتجاهات الميكانيكية توفّر بيانات للصيانة
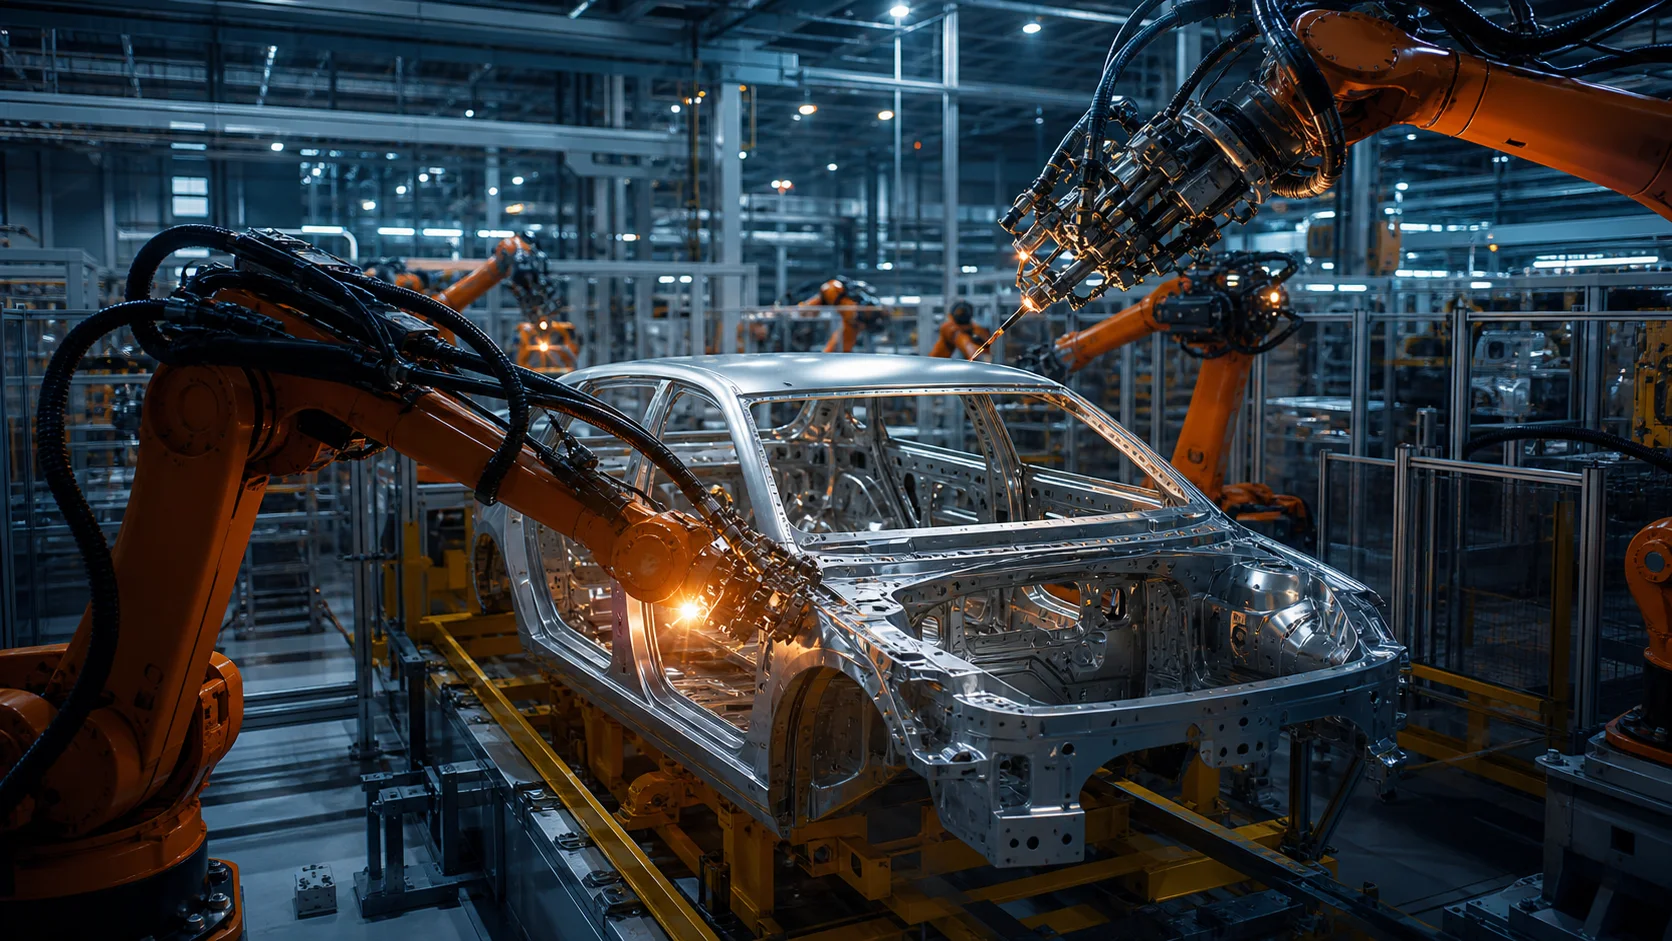
يمكن أن تساعد زيادة زمن الدورة أو تغيّر حمل وحدة القيادة أو تكرار التنبيهات في مواضع محددة على توجيه أعمال الفحص ضمن الصيانة. ولا تُعدّ هذه الإشارات وحدها تشخيصاً قاطعاً للعطل؛ بل تُفسَّر بالاقتران مع الفحص الميكانيكي. ويمكن ربط سجلات صيانة القضبان والمحامل وعناصر التلامس ببيانات الحركة. وبعد التدخل، يُعاد التحقق من الموضع والنقل.
يجب إجراء اختبارات القبول بالحمولة الفعلية وتشكيلات المنتج المختلفة
يُظهر اختبار الحركة دون حمولة الوظيفة الأساسية؛ لكن يلزم أيضاً إجراء تجارب بتوزيع الحمولة الفعلي وبمنتجات مختلفة. وتُختبَر سيناريوهات الانتظار عندما تكون المحطة المجاورة غير جاهزة، والانقطاع المتحكَّم فيه أثناء الحركة، وإعادة التشغيل. ويتضمن سجل القبول الحمولة المستخدمة وحدود التفاوت التي جرى التحقق منها. وبذلك تُفحَص الظروف التي سيواجهها النظام أثناء الإنتاج بنطاق أوسع من الدورة الاسمية وحدها.
المعلومات الأساسية التي يجب مراقبتها في الأتمتة
| نقطة التحقق | المعلومات التي تتم مراقبتها |
|---|---|
| التغذية الراجعة للموضع | التحقق من نقاط الحركة والتسليم |
| حالة الحمولة | وجود المنتج وتتبع تسليمه |
| بيانات وحدة القيادة | اتجاهات زمن الدورة والحمولة |
ثلاثة أسئلة تُطرح عند بدء المشروع
- هل جرى التحقق من حيز حركة الآلية المكشوفة؟
- هل تأكيد النقل متسق في كلتا المحطتين؟
- هل جرى اختبار استعادة التشغيل بعد الانقطاع بالحمولة الفعلية؟
اطّلعوا على التطبيقات ذات الصلة
منطقة التخزين المؤقت و أنظمة التعليق يمكنكم الاطّلاع على العمليات المرتبطة بهذين المقالين. جميع مقالات قطاع السيارات أو صفحة الحلول القطاعية يمكنكم الانتقال إليها.