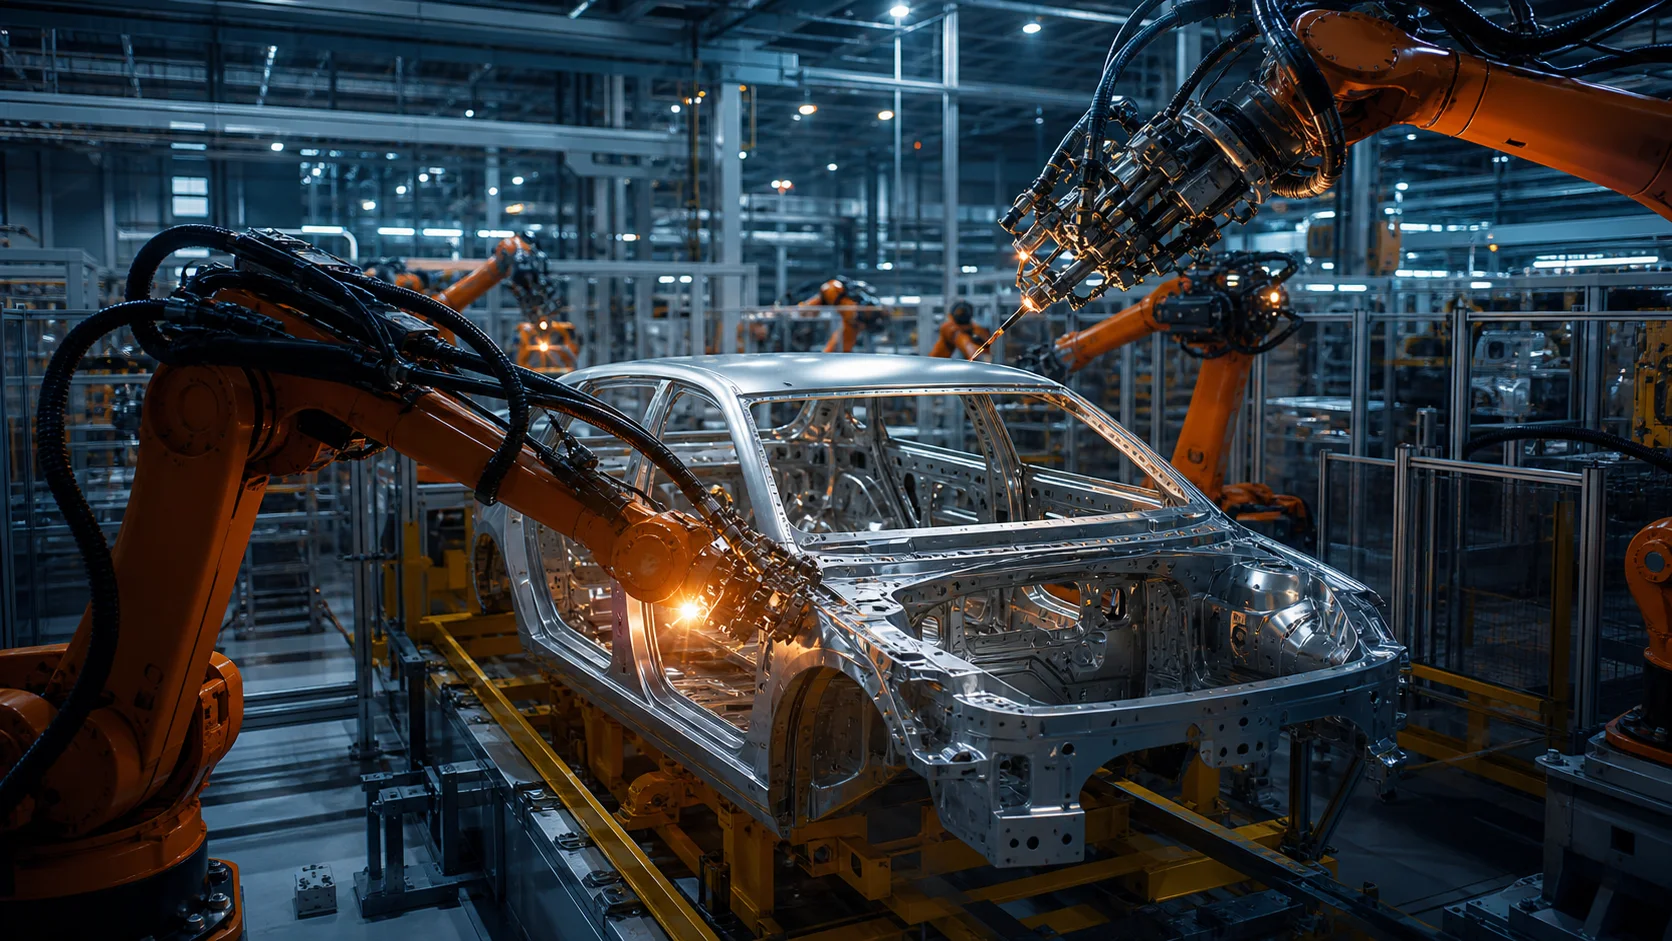
عدم توازن الدورة
حتى مع تشغيل خط الإنتاج بسرعة، تحدّ عمليات الفحص اليدوي أو التغليف أو الرص على المنصات من معدل خروج المنتجات وتتسبب في تراكم مخزون بيني.
ندمج عمليات الرص الروبوتي على المنصات، والتعبئة في الصناديق، والتغليف، ووضع الملصقات، والفحص بالرؤية، وتدفقات السيور الناقلة من البداية إلى النهاية وفقاً لزمن الدورة المستهدف لديكم.
استعرضوا الحل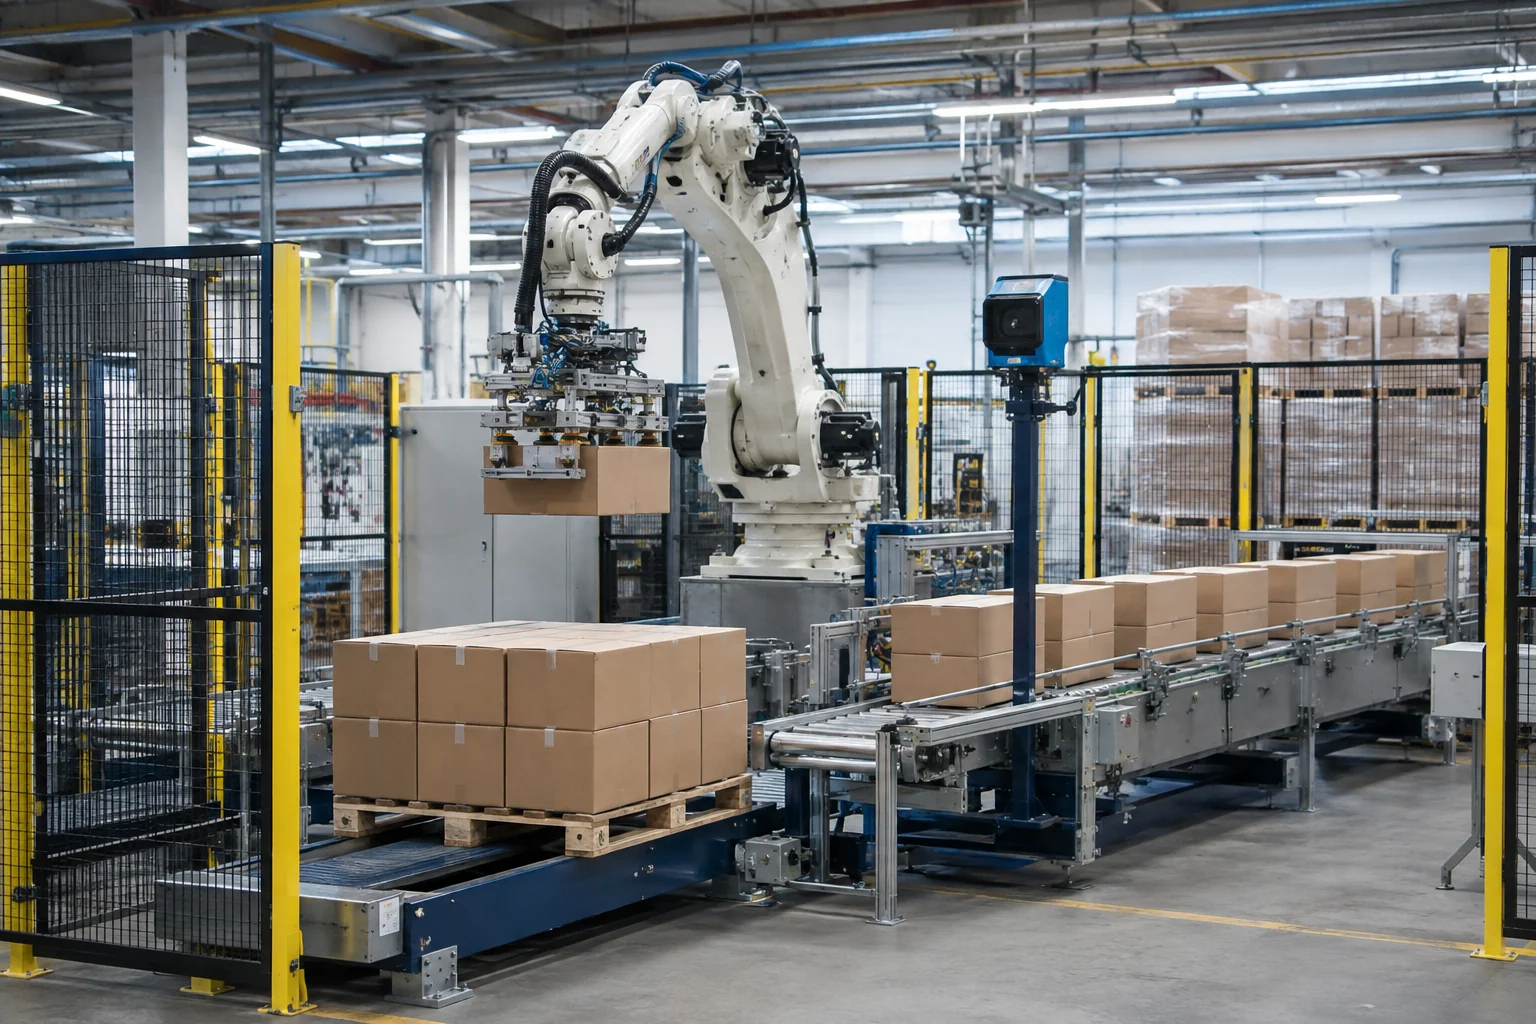
حتى مع تشغيل خط الإنتاج بسرعة، تحدّ عمليات الفحص اليدوي أو التغليف أو الرص على المنصات من معدل خروج المنتجات وتتسبب في تراكم مخزون بيني.
عند تغيير المنتج أو الصندوق أو نمط الرص على المنصة، يؤدي عدم عمل المعدات وفق وصفة تشغيل وسيناريو تغيير موحّدين إلى توقفات وأخطاء.
يؤثر الرفع المتكرر، أو الملصق الخاطئ، أو الصندوق الناقص، أو ترتيب المنصة غير الصحيح في بيئة العمل والجودة وأداء التسليم معاً.
تدير خلية نهاية الخط وصول المنتج وحالة جودته وتنسيق العبوة والمنصة المستهدفة ضمن سياق وصفة تشغيل واحدة. تبدأ كل عملية نقل بإشارة جاهزية المعدة التالية، ويُسجَّل اكتمالها.
يُفحص نوع المنتج واتجاهه وحالة جودته ومعلومات تتبّعه.
→تُنفَّذ عمليات تشكيل الصناديق وإغلاقها ووضع الملصقات وفحص الوزن بشكل متزامن.
→يُطبَّق القابض ونمط الرص على المنصة وتسلسل الطبقات بما يتوافق مع وصفة تشغيل المنتج.
→تُثبَّت حمولة المنصة بأمان، ويُتحقَّق من هويتها، ثم تُسلَّم إلى مسار الشحن.
يُحدَّد النطاق لكل مشروع بناءً على هندسة المنتج ونوع العبوة وزمن الدورة المستهدف ونظام الورديات ومعايير القبول.
تُنفَّذ مهام توجيه المنتجات وتجميعها وترتيبها في صفوف ونقلها بدقة باستخدام قابض مناسب للمنتج.
تُدار خطوات فتح الصناديق ووضع المنتجات وإغلاقها والتحقق من العبوات بوصفة تشغيل مشتركة.
تُنتج فحوصات الوجود أو الاتجاه أو السطح أو الرمز أو الوزن أو الأبعاد قرارات من دون إيقاف تدفق الخط.
تُربط معرّفات المنتجات والصناديق والمنصات بأمر الإنتاج؛ وتُسجَّل نتائج القراءة والطباعة.
يُصمَّم نمط الرص على المنصة وبنية الطبقات والفواصل الكرتونية والمؤثّر النهائي وفقاً لخصائص الحمولة.
تُعالج سيناريوهات التجميع والنقل عند الدخول والخروج والوصول الآمن والتوقف المتحكَّم به ضمن بنية موحّدة.
يُتحقَّق من الأبعاد والوزن والسطح والتشوّه والاتجاه ومناطق الإمساك باستخدام عينات فعلية.
يُحسب زمن الدورة القابل للاستدامة مع مراعاة التوقفات القصيرة وتغيير التنسيق وفترات الانتظار في المراحل اللاحقة.
تُلبَّى متطلبات الثبات وتسلسل الطبقات والحمولة المنقولة وتغيّر التنسيقات ضمن تصميم ميكانيكي واحد.
تُحوَّل متطلبات الوصول والتوقف والاستعادة اليدوية للتشغيل والصيانة واختبارات الأداء إلى خطة قبول.
تُحدَّد بوضوح عائلة المنتجات والعبوات والمنصات والورديات وزمن الدورة المستهدف القابل للاستدامة.
تُرصد ميدانياً بيانات الدورة الحالية والانتظار والتغيير والأخطاء.
تُنمذج مخططات التوزيع ومدى وصول الروبوت والقابض والسيور الناقلة والتخزين المؤقت وحدود السلامة.
يُتحقَّق من نقاط الاختناق وحدود التصادم ووصفات التشغيل وسيناريوهات الحالات الاستثنائية قبل الإنتاج.
تُستكمل أعمال التركيب والتشغيل الأولي واختبارات المنتجات ومتطلبات معايير القبول FAT/SAT.
يُسلَّم تدريب المشغّلين ومتابعة الأداء وخطة قطع الغيار والصيانة إلى فريق التشغيل.
إدارة تدفقات الصناديق والعبوات الصلبة والعبوات المغلّفة بالانكماش الحراري والمنصات بقابلية تكرار عالية.
التحقق من المنتجات، وتتبّع الأرقام التسلسلية/الدفعات، والتغليف الدقيق، وتجهيز المنصات بصورة مضبوطة.
تجميع الحاويات والقطع ووحدات الشحن ورصّها على المنصات وفقاً لوصفة التشغيل.
تغليف المنتجات ذات التنسيقات المتغيّرة ووضع الملصقات عليها وتجهيزها للشحن.
تم إخفاء هوية العميل والمنشأة في المعلومات المعروضة التزاماً بمتطلبات السرية.
صف عملياتك بإيجاز؛ لنحدّد معاً الخطوة التالية المناسبة.
دعونا نقيّم احتياجاتكم يُوجَّه طلبكم مباشرةً إلى الفريق الهندسي المعني.
مع Oskon، لا مشكلة!
اترك بياناتك ليتواصل معك مهندسونا المتخصصون لإجراء مناقشة أولية تناسب احتياجاتك.