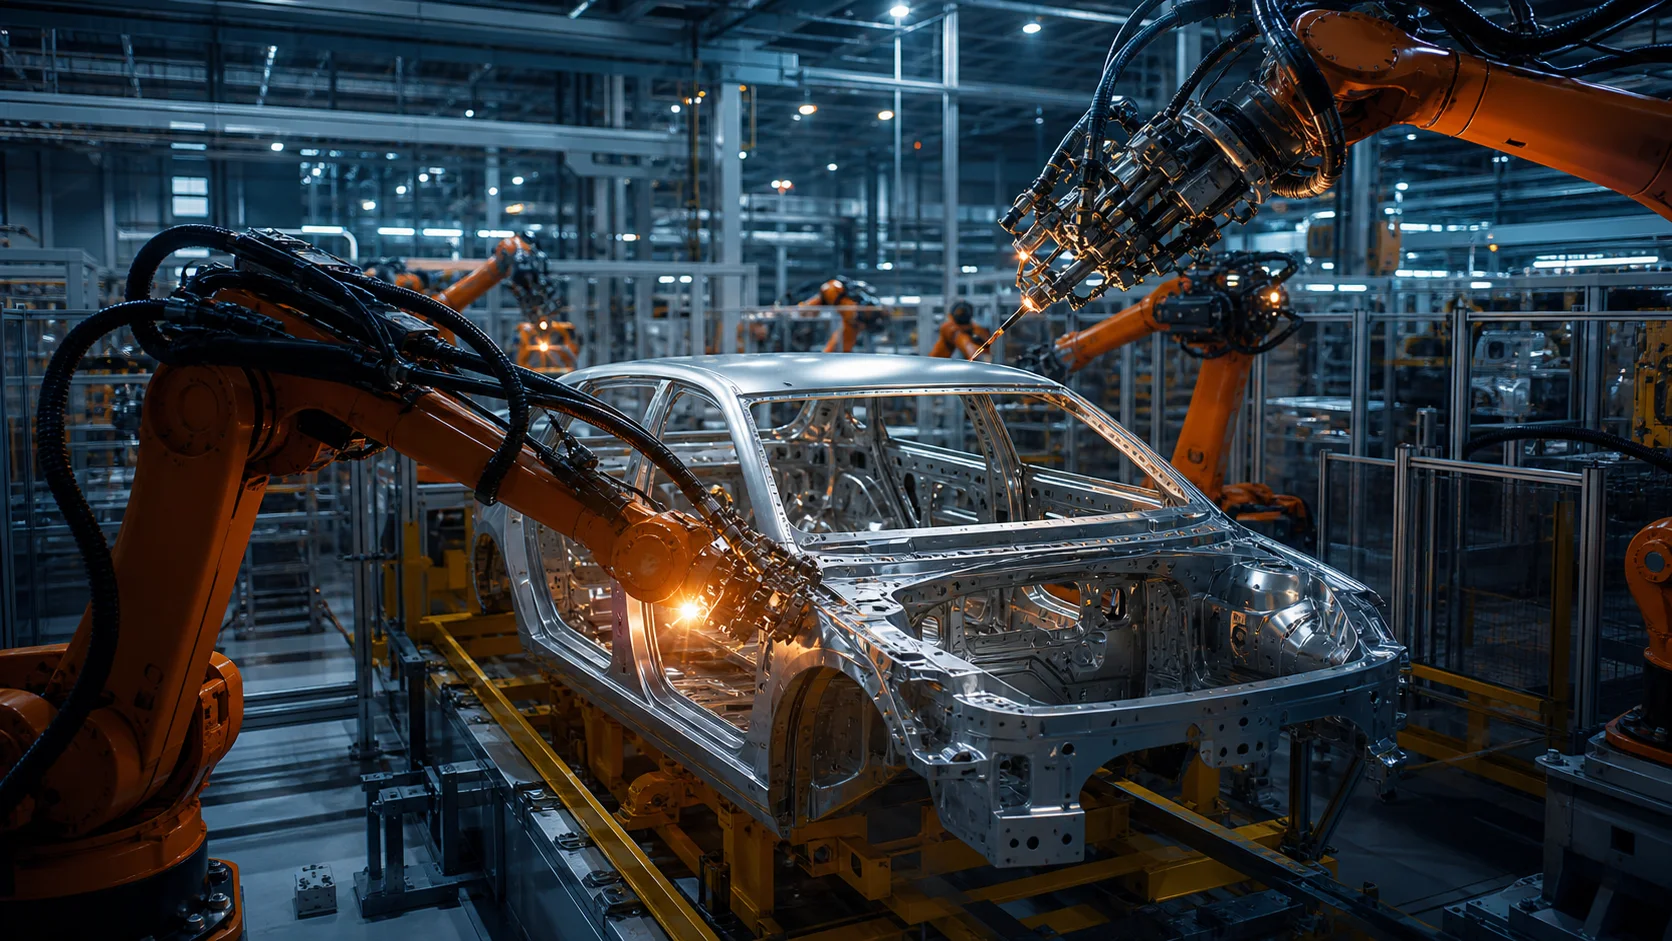
التحول نحو الأتمتة المتكاملة والسلامة في خط إنتاج السيارات
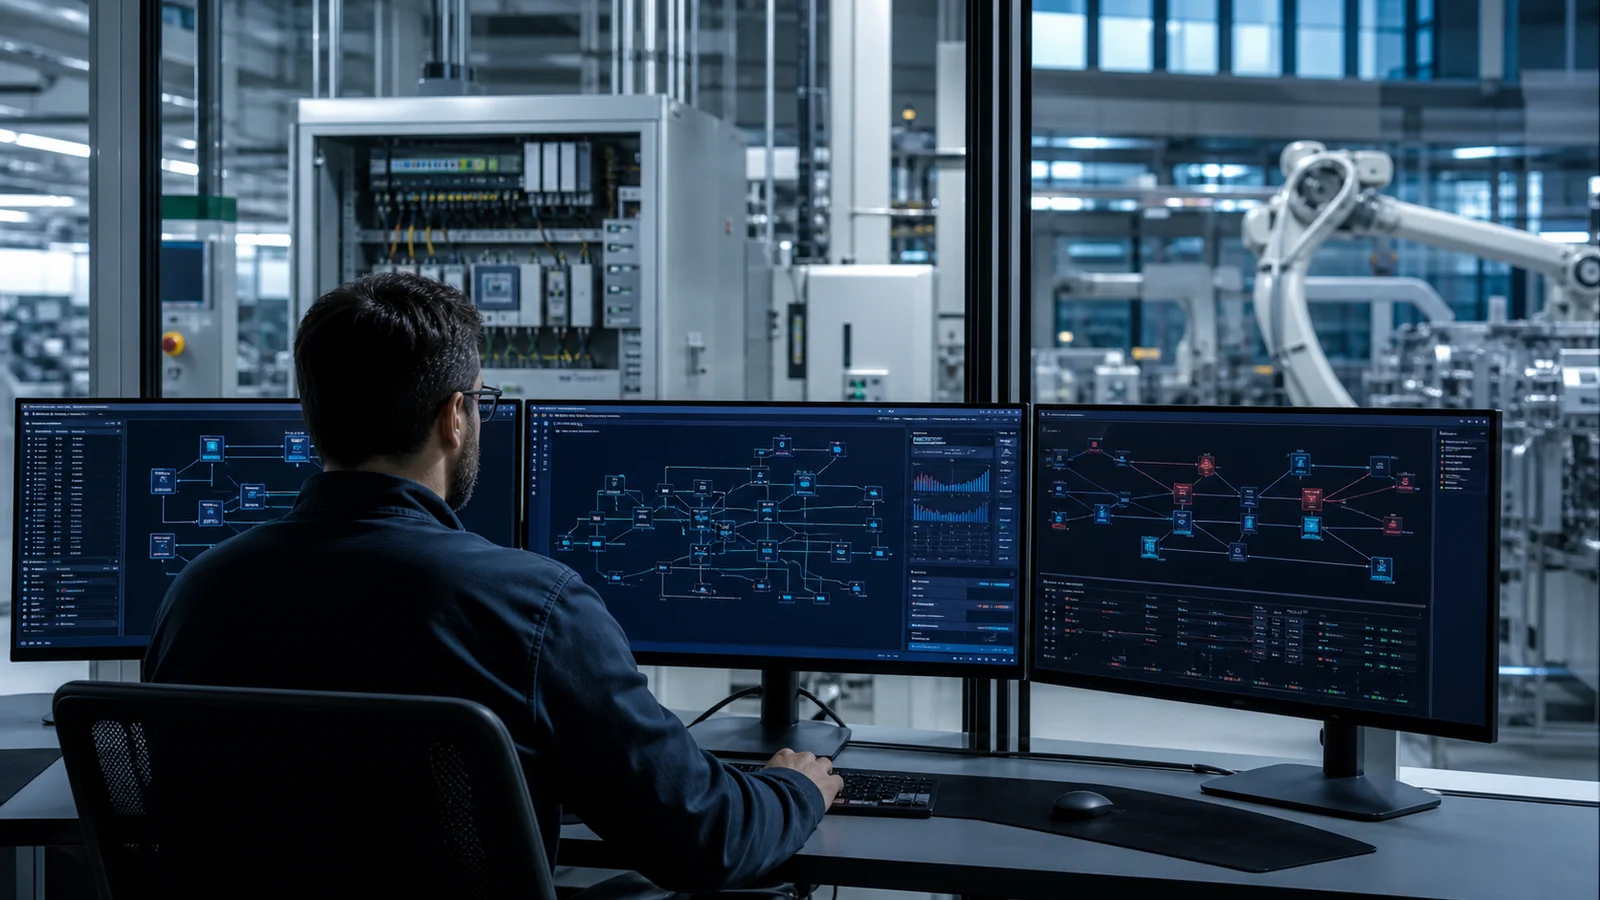
جرى توحيد هياكل التحكم المتفرقة والتدخلات المعتمدة على المشغّل ضمن بنية PLC/HMI موحّدة، مع إدارة منضبطة لأوضاع التشغيل ووظائف سلامة قابلة للتحقق.
تم حذف اسم الشركة وموقع المنشأة والمعلومات التي قد تكشف عن هوية العميل. تُعرض قيم الأداء ضمن نطاقات مُقرّبة حفاظاً على سرية معلومات العميل.
كان هناك خط يعمل؛
لكن دون معيار تشغيل موحّد.
كانت محطات خط الإنتاج تعمل بأساليب تحكم مختلفة، دون معيار سلوكي موحّد بين أوضاع التشغيل التلقائي واليدوي والصيانة. وعند حدوث عطل، كان اختيار المشغّل للتدخل المناسب يعتمد على خبرته الشخصية، بينما لم تكن فرق الإنتاج والصيانة ترى أسباب التوقف ضمن سياق مشترك.
لم يكن هدف المشروع مجرد تحديث برمجيات PLC، بل كان من الضروري توحيد التحكم وتوجيه المشغّل والسلامة وإدارة الإنذارات وبيانات الإنتاج ضمن نهج تشغيلي واحد.
سلوك تشغيلي موحّد للخط
تشغيل المحطات وفق نهج موحّد لأوضاع التشغيل والإنذارات ومعالجة الأعطال.
التحكم والسلامة
معيار PLC/HMI، وإشارات التنسيق المتبادل بين الخلايا، ووظائف السلامة، وتكامل البيانات.
القبول القائم على السيناريوهات
اختبار سيناريوهات الإنتاج الطبيعي والأعطال وإعادة التشغيل والسلامة معاً.
النهج الهندسي
نموذج السلوك أولاً
- حُدِّدت أوضاع تشغيل المحطات وشروط الانتقال بينها.
- وُحِّدت إشارات التنسيق المتبادل بين الخطوط وسيناريوهات تدفق المنتجات.
- عولجت نصوص الإنذارات مع أسبابها وتأثيراتها والإجراءات المطلوبة من المشغّل.
- فُصِلت صلاحيات تدخلات الصيانة عن صلاحيات الإنتاج.
دورة حياة السلامة
- قُيِّمت الحركات الخطرة ومناطق الوصول.
- أُدمجت وظائف سلامة الأبواب والإيقاف الطارئ والحركة الآمنة في بنية التحكم.
- جرى التحقق من وظائف السلامة باستخدام سيناريوهات الاختبار وسجلاته.
- حُوفظ على إمكانية تتبّع أثر التغييرات على سلوك الإنتاج والسلامة.
النتيجة التشغيلية
في نهاية المشروع، تحوّل الخط إلى نظام إنتاج قابل للإدارة، لا يعمل تلقائياً فحسب، بل يتضمن أيضاً سلوكاً محدداً عند الأعطال وإعادة التشغيل.