رافعة دون مشغّل وتدفق مستمر للمواد في خط الحديد والصلب
تحوّل الموقع الذي كانت تُنقَل فيه الأحمال الثقيلة وفق قرارات المشغّل إلى منظومة تشغيل آمنة لرافعة دون مشغّل، تدير المسارات والمخزون وأولويات الإنتاج بصورة متكاملة.
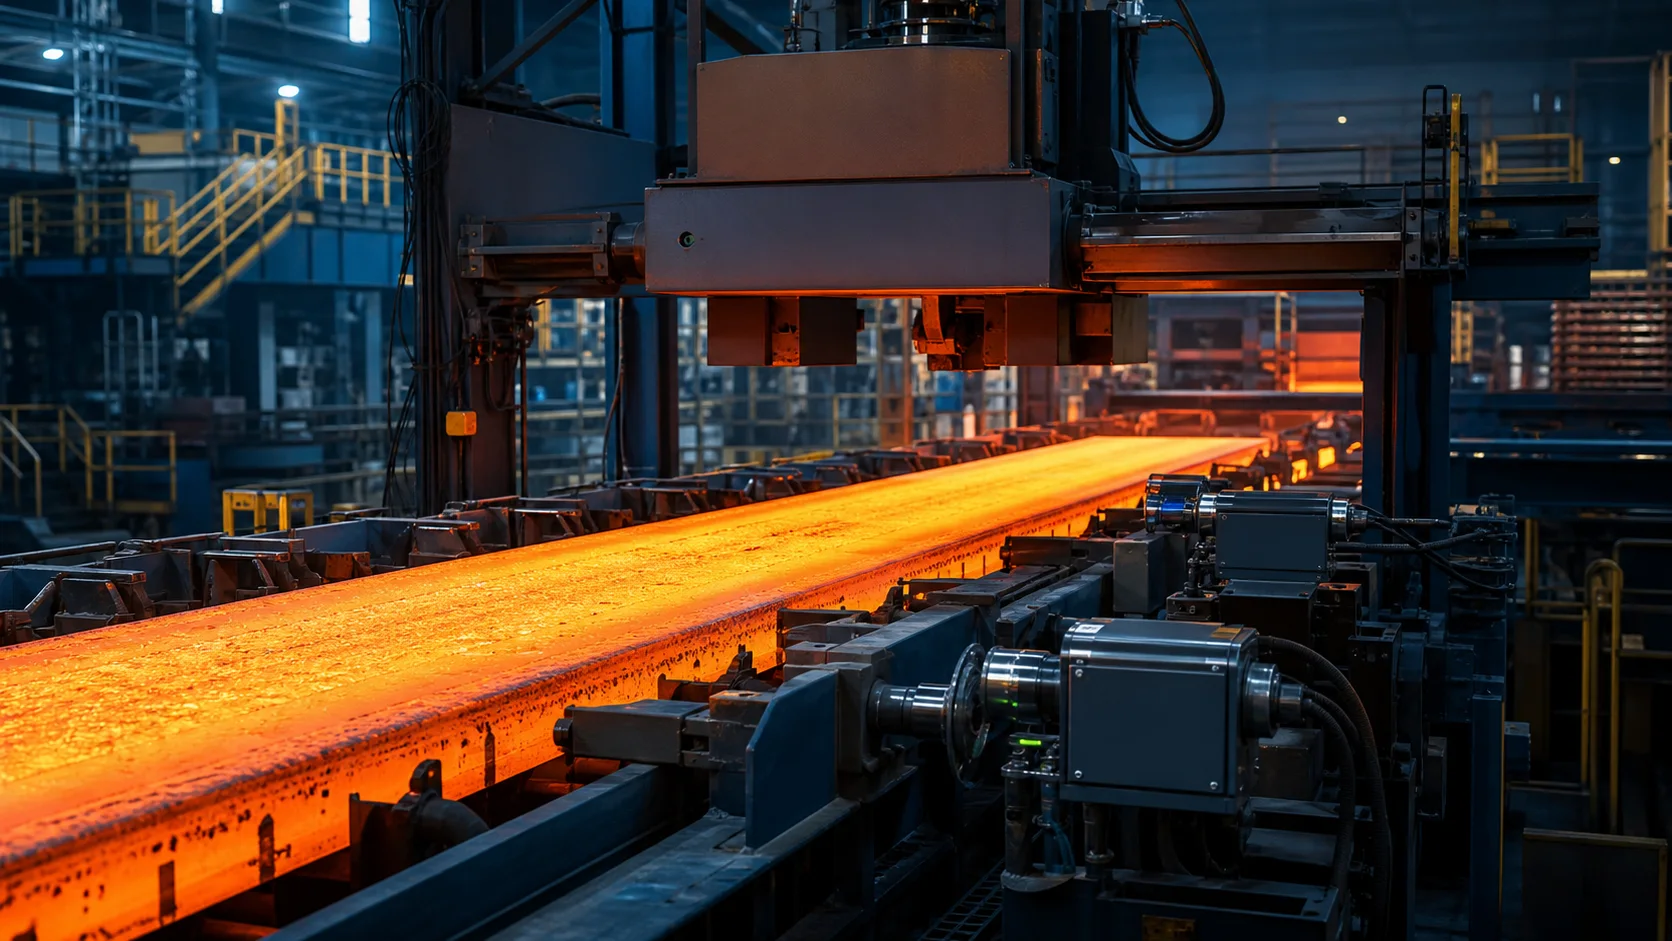
تم حذف اسم الشركة وموقع المنشأة والمعلومات التي قد تكشف عن هوية العميل. تُعرض قيم الأداء ضمن نطاقات مُقرّبة حفاظاً على سرية معلومات العميل.
كانت الرافعة تتحرك؛
لكن تدفق المواد كان يعتمد على الأفراد.
كانت حركات اللفائف والمواد الثقيلة تُخطَّط بناءً على خبرة المشغّل الميداني، ولم تكن أولويات الإنتاج ومواقع المخزون ومعلومات المسارات الآمنة مجتمعة في نظام واحد. وخلال الورديات المزدحمة، كانت تزداد فترات الانتظار والحركات غير الضرورية ومخاطر التوجّه إلى وجهة خاطئة.
لم يكن الهدف مجرد تشغيل الرافعة عن بُعد، بل إنشاء منظومة نقل قادرة على اتخاذ القرارات، وقابلة للتتبّع واستعادة التشغيل، بدءاً من طلب الإنتاج وصولاً إلى التسليم الآمن.
نقل ذاتي آمن
نقل الأحمال الثقيلة بالتسلسل الصحيح، عبر مسار آمن ومع التحقق من الوجهة.
الرافعة + المخزون + السلامة
تحديد المواقع، وإدارة المهام، ومنع التصادم، والاستشعار الميداني، والتكامل مع نظام الإنتاج.
سيناريوهات الأحمال والأعطال
اختبار سيناريوهات فقدان إشارة المستشعر وإعاقة المسار والتوقف الآمن، إلى جانب المهام العادية.
ليست مجرد معدات نقل، بل منظومة تشغيل تتخذ القرارات
إدارة المهام والمسارات
- حُوِّلت طلبات الإنتاج إلى مهام للرافعة مرتّبة حسب الأولوية.
- رُبطت هوية اللفافة وموقعها وخط الوجهة بسجل المهمة نفسه.
- خُطِّطت حركات الجسر وعربة الرافعة عبر ممرات آمنة.
- حُدِّدت خطوات منضبطة لاستعادة التشغيل في الحالات الاستثنائية.
السلامة الميدانية والتكامل
- عُولجت بيانات الاستشعار بالليزر وقياس المسافة واستشعار الحمل ضمن منطق سلامة موحّد.
- جرى التحكم ديناميكياً في المناطق المحظورة ووصول المشغّلين.
- أُنشئت آلية تغذية راجعة للمهام مع أنظمة المخزون والإنتاج.
- سُجِّلت كل حركة مع معلومات التوقيت والحمل والنتيجة.
النتيجة التشغيلية المحققة
تحوّلت مناولة المواد من نشاط يعتمد على قرارات المشغّل اللحظية إلى عملية لوجستية داخلية آمنة وقابلة للقياس ومرتبطة بخطة الإنتاج.