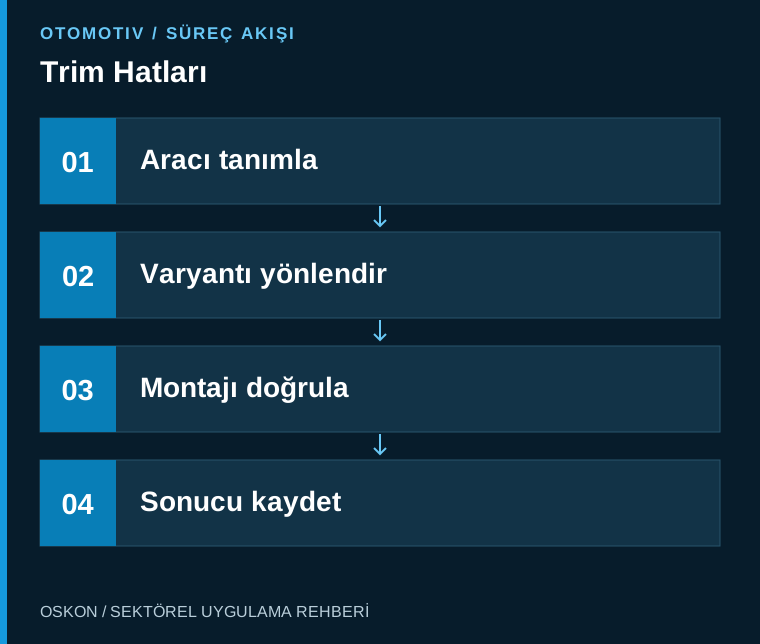
اربط تكوين المنتج بتعليمات العمل والتحقق من القطع ونتائج الأدوات في خطوط التجهيز الداخلي. تتبّع اكتمال التجميع واعتماد الجودة بشكل منفصل لإدارة انتقال العمليات غير المكتملة إلى المحطة التالية.
يجب أن تصل معلومات التكوين إلى المحطة في الوقت المناسب
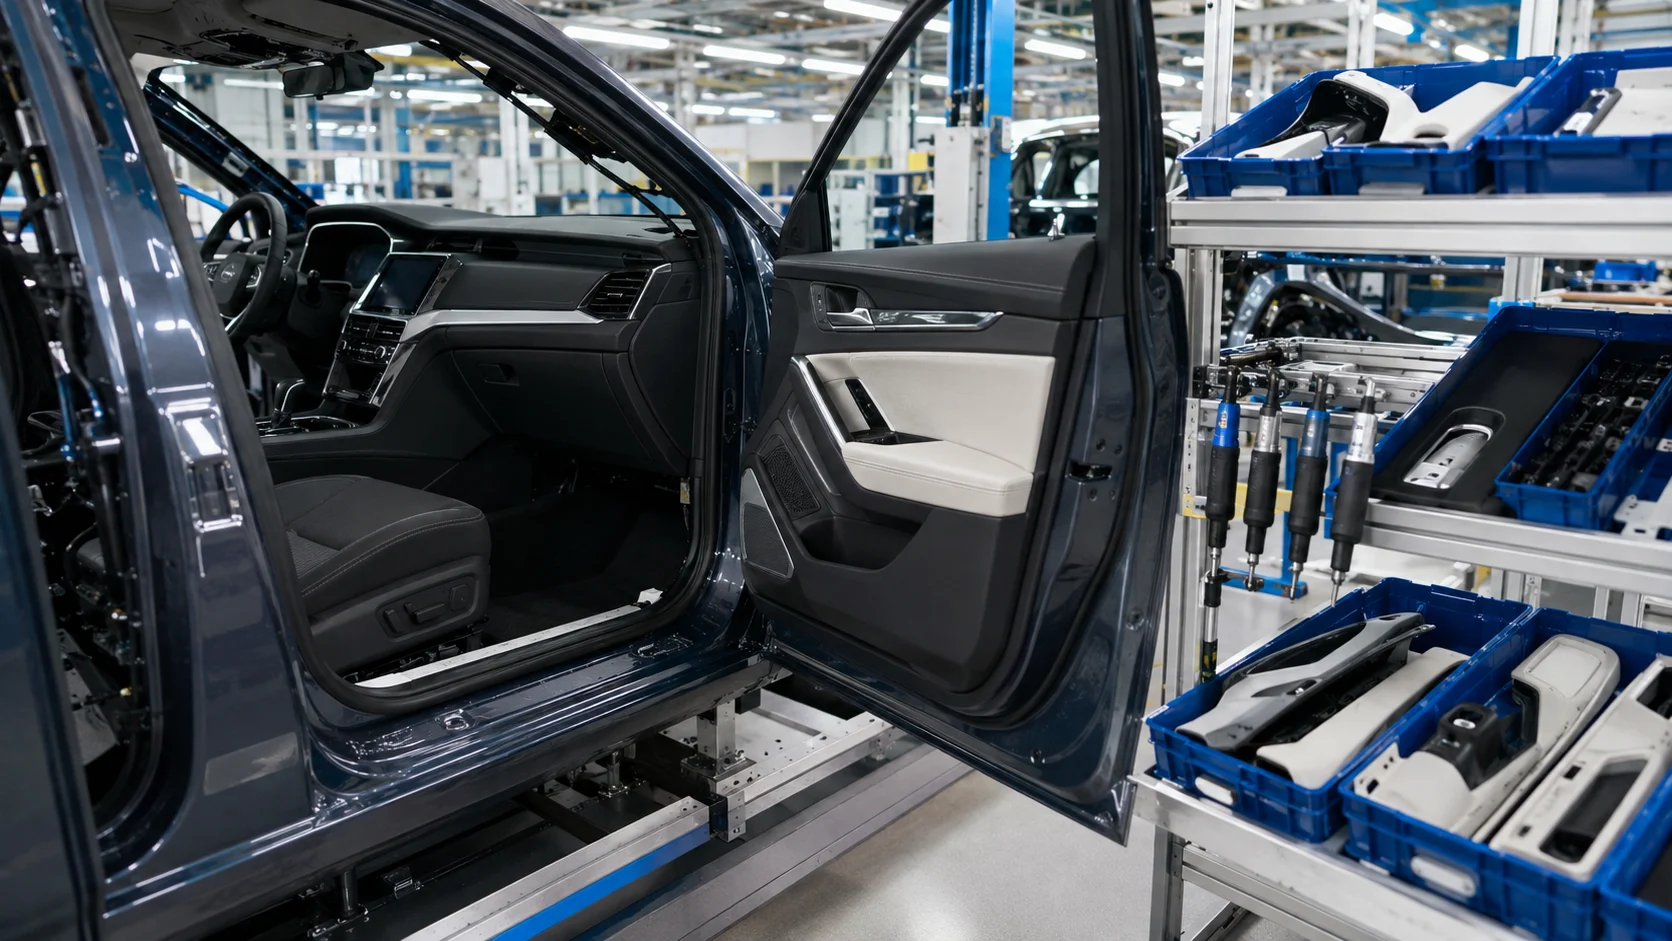
في خطوط التجهيز الداخلي التي تُنفَّذ فيها خطوات تركيب التجهيزات الداخلية والتجميع المرتبطة بها، قد تمر مركبات ذات تجهيزات مختلفة عبر المحطة نفسها. يجب اشتقاق تعليمات العمل وقائمة القطع وبرنامج الأداة المطلوب من هوية المنتج الصحيحة. وعند تغيّر تسلسل المنتجات، يجب ألا تعرض الشاشة معلومات المركبة السابقة. يربط التحقق من الهوية عند مدخل المحطة بين خطة الإنتاج والتدفق الفعلي.
صمّم التعليمات وفق القرارات التي يتخذها المشغّل
بدلاً من عرض مستند طويل على الشاشة، تُعرض بوضوح العملية المطلوبة للتكوين الحالي والقطعة المستخدمة ونقطة الفحص. ويجب أن يكون التصميم المرئي مقروءاً من منطقة العمل. تُميَّز الاستثناءات وتعليمات إعادة العمل عن المسار المعتاد. وعند تسجيل الخطوة التي أكدها المشغّل، تُراعى عدم إضافة عبء غير ضروري من التأكيدات.
اختر طريقة التحقق من القطع وفق الأخطاء المطلوب كشفها
يخدم الباركود وRFID والمستشعرات والفحص البصري مهام تحقق مختلفة. ولا تثبت قراءة الباركود وحدها أن القطعة رُكّبت فعلياً في الموضع الصحيح. يُحدَّد لكل فحص الخطأ الذي سيكشفه والحالات التي قد تفوته. ويجب عدم الخلط بين هوية الحاوية اللوجستية وقابلية تتبع كل قطعة داخلها. تُصمَّم بنية بيانات التوريد والبيانات داخل الخط بصورة متوافقة.
اربط نتيجة الأداة بأمر العمل
يمكن ربط اختيار البرنامج ونتيجة العملية لأدوات الشد الكهربائية أو غيرها من الأدوات الخاضعة للتحكم بهوية المنتج. ويُعد نجاح الاتصال ونجاح نتيجة العملية حالتين منفصلتين. تظهر في السجلات حالات مثل الوصلة غير المكتملة وإعادة العملية والقبول من شخص مخوّل. وبعد تغيير الأداة، يجب التحقق مجدداً من مطابقة البرنامج ونقل النتائج.
أنشئ مساراً مضبوطاً للعمليات غير المكتملة
إذا لزم نقل العمل الذي لم يكتمل في إحدى المحطات إلى منطقة إعادة العمل، تنتقل قائمة الأعمال المفتوحة مع المنتج. تُحدَّد صلاحيات السماح بالمرور على الخط واعتماد الجودة وإغلاق إعادة العمل. ويؤدي إخفاء العمليات غير المكتملة باستخدام إشارة تجاوز عامة إلى إضعاف قابلية التتبع. يجب أن تعرض الشاشة سبب انتظار المنتج والخطوة المطلوب إكمالها.
مثّل مزيج المنتجات في اختبارات القبول
لا يكفي إجراء التجارب على طراز واحد فقط لاختبار إدارة التكوينات. تُختبَر تسلسلات الإنتاج التي تتعاقب فيها تجهيزات مختلفة، ومحاولات استخدام قطع خاطئة، وانقطاعات اتصال الأدوات. تُجمع ملاحظات المشغّل بشأن وضوح الشاشة وقابلية تنفيذ تسلسل العمل. ويشمل القبول أيضاً التحقق من ارتباط سجل النتائج بالمركبة الصحيحة في النظام الأعلى مستوى.
المعلومات الأساسية المطلوب مراقبتها في نظام الأتمتة
| نقطة التحكم | المعلومات المراقبة |
|---|---|
| معلومات التكوين | مطابقة المركبة مع التعليمات وقائمة القطع |
| نتيجة الأداة | سجلات البرنامج والعملية والإعادة |
| الأعمال المفتوحة | تتبّع خطوات التجميع غير المكتملة |
ثلاثة أسئلة تُطرح عند بدء المشروع
- هل تظهر التعليمات الصحيحة عند تغيّر التسلسل؟
- كيف يُتحقق من مطابقة القطعة المقروءة للقطعة المركّبة؟
- هل تنتقل سجلات إعادة العمل مع المركبة؟
استعرض التطبيقات ذات الصلة
منطقة التخزين المؤقت و الناقلات الآلية والقضبان التلسكوبية يمكنك استعراض العمليات المرتبطة من خلال هذين المقالين. جميع مقالات قطاع السيارات أو صفحة حلول القطاعات يمكنك الانتقال إليها.