تُعدّ «الخبرة في 3D-MID» و«تصنيع الآلات ذات الأغراض الخاصة» كفاءتين منفصلتين ضمن HARTING، وليستا عائلة منتجات واحدة. يختص مجال 3D-MID لدى HARTING AG في سويسرا بتطوير الأجزاء الميكاترونية المخصصة وإنتاجها تسلسلياً، حيث تجمع الوظائف الإلكترونية والميكانيكية على حامل ثلاثي الأبعاد. أما HARTING Applied Technologies فتقوم بتصميم وتصنيع تجهيزات تثبيت التجميع ومحطات العمل المؤتمتة جزئياً ومنظومات التجميع المؤتمتة بالكامل. وقد يلتقي المجالان في مشروع واحد؛ لكن لا ينبغي افتراض أن كل جزء 3D-MID يُباع معه جهاز خاص، أو أن كل آلة من Applied Technologies تُنتج أجزاء 3D-MID.
يعرّف دليل تخطيط المشاريع هذا بالكفاءتين ضمن حدودهما الصحيحة، ويربط بينهما من منظور قابلية التصنيع. ففي جانب 3D-MID، يتناول هندسة الجزء ومادته ومساراته الموصلة ومكوناته الإلكترونية وعملياته والتحقق منه؛ وفي جانب الآلات الخاصة، يحدد تغذية المنتجات والتجميع والقياس والاختبار والروبوتات وبرمجيات التحكم وجمع البيانات ومعايير القبول. وتخص الأبعاد الفنية وقيم المواد الواردة في النص منتج حامل 3D-MID القياسي المذكور بالاسم فقط. ولا يمكن استنتاج أداء جزء أو آلة مخصصة للعميل من هذا المثال دون تحليل المتطلبات الفعلية والتحقق منها.
ما المقصود بـ 3D-MID، وما الذي لا يشمله؟
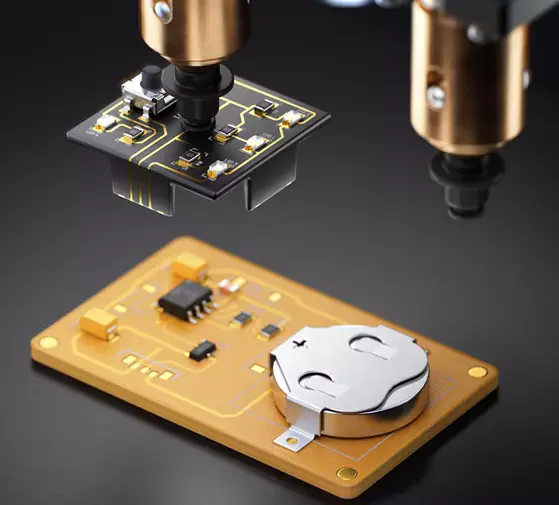
في التعريف الرسمي لدى HARTING، يشير 3D-MID إلى مفهوم «الجهاز الميكاتروني المتكامل»، أي الجمع بين الوظائف الإلكترونية والميكانيكية على جسم أساسي ثلاثي الأبعاد. وبخلاف قيود توزيع المكونات على لوحة الدارات المسطحة التقليدية، يمكن للمسارات الموصلة أن تمتد على عدة أسطح للجزء؛ كما يمكن أن يؤدي الحامل وظائف التمركز الميكانيكي أو التجميع أو الاحتواء. ويتيح هذا النهج إمكانات لحرية التصميم والتصغير وخفض الوزن ودمج الوظائف وتقصير سلسلة العمليات. وكلمة «إمكانات» مهمة هنا: فتحويل كل لوحة مسطحة إلى جزء ثلاثي الأبعاد لا يؤدي تلقائياً إلى نتيجة أصغر أو أقل تكلفة أو أعلى موثوقية.
لا يُعدّ 3D-MID مرادفاً للطباعة ثلاثية الأبعاد، ولا يقتصر على رسم مسارات موصلة على بلاستيك ذي شكل جمالي. يجب أن تتوافق مادة الحامل وطريقة القولبة ونظام التمعدن وهندسة المسارات الموصلة والطلاء السطحي وتركيب المكونات وبيئة الاستخدام النهائي معاً. وتذكر HARTING في سويسرا على صفحتها الرسمية أنها تنفذ سلسلة عمليات 3D-MID في الموقع نفسه، من الفكرة الأولية إلى النمذجة الأولية وتأهيل المنتج للإنتاج التسلسلي. وقد يسرّع هذا التكامل تبادل الملاحظات بين خطوات العملية؛ ومع ذلك، تُقيَّم أهداف حجم الإنتاج والتفاوتات والاختبارات والاستثمار لكل مشروع عميل بصورة مستقلة.
حدّد متطلبات المنتج قبل رسم المسارات الموصلة
ينبغي أن يبدأ مشروع 3D-MID بتحديد الوظائف والشروط الحدّية، لا برسم المسارات في CAD. وتُوثَّق المهام الميكانيكية للجزء داخل الجهاز، ونقاط التوصيل، والأبعاد الخارجية المستهدفة، ومراجع التجميع، والأحمال الساكنة والديناميكية، ودرجة حرارة التشغيل، والرطوبة، والتعرض للمواد الكيميائية والاهتزاز، والعمر المتوقع. وفي الجانب الكهربائي، تُحدَّد قيم الجهد والتيار والتردد وسلامة الإشارة والعزل ومتطلبات مسافات الزحف والخلوص والسلوك عند RF وأهداف ESD/EMC. وتُقيَّم قائمة المكونات وأشكال تغليفها والتبديد الحراري واللحام أو أي عملية توصيل أخرى وإمكانية الوصول للاختبار ضمن النموذج نفسه.
يجب ألا يتعارض المسار ثلاثي الأبعاد مع خط فصل القالب أو الزوايا الحادة أو حركة القالب أو إمكانية وصول الليزر أو اقتراب رأس التركيب. ولا يمكن تركيب مكوّن آلياً على سطح مائل أو ضيق لمجرد ملاءمته في المخطط الكهربائي. فإمكانات وحدة التغذية وأداة الإمساك وتطبيق المعجون أو المادة اللاصقة واللحام/الربط والفحص البصري تفرض قيوداً على التصميم المخصص للإنتاج. ومع ازدياد حجم الإنتاج التسلسلي، يكتسب زمن الدورة ونهج القوالب متعددة التجاويف أهمية أكبر، بينما قد تؤدي استثمارات القوالب وتجهيزات التثبيت في الأحجام المنخفضة إلى توازن اقتصادي مختلف. لذلك ينبغي تنفيذ تصميم الجزء وهندسة العمليات وتقييم الأتمتة معاً في مرحلة مبكرة.
سلسلة العمليات ونافذة الجودة
تشير مصادر HARTING في سويسرا إلى سلسلة عمليات داخلية خاصة بـ 3D-MID تشمل خطوات مثل القولبة والمعالجة بالليزر والتمعدن الكيميائي وتركيب المكونات وEOP/AOI. وتعتمد الطريقة الفعلية المطبقة على الجزء والمادة. ففي مسار يستخدم التشكيل المباشر بالليزر، يُنشَّط سطح بوليمر ذي إضافات مناسبة انتقائياً بالليزر، ثم تُنشأ المسارات الموصلة بواسطة التمعدن. وقد يتطلب تصميم آخر نهجاً مختلفاً للتشكيل أو الطلاء. ولا تعني تسمية «3D-MID» وصفة تشغيل واحدة ثابتة.
تحدد خطة الجودة مدخلات كل خطوة ونافذة القبول الخاصة بها. ويجري فحص الأبعاد والتشوه والسطح في الجسم المصبوب؛ وموضع المسار وعرضه في مرحلة التشكيل؛ والسماكة والالتصاق والاستمرارية في مرحلة التمعدن؛ وموضع المكونات وجودة التوصيلات في مرحلة التجميع. وقد يتطلب الفحص البصري الآلي أعمالاً خاصة تتعلق بالكاميرا والإضاءة وزاوية الرؤية بسبب الهندسة ثلاثية الأبعاد. وقد لا يقتصر الاختبار الكهربائي النهائي على فحص القصر/الدائرة المفتوحة؛ بل قد يلزم اختبار دقة المستشعر أو أداء RF أو دورات درجات الحرارة أو الوظائف التي يحددها العميل. ويجب إعداد دراسة أهلية نظام القياس واستراتيجية العينات المرجعية قبل بدء الإنتاج التسلسلي.
حامل 3D-MID القياسي مثال ملموس على التقنية
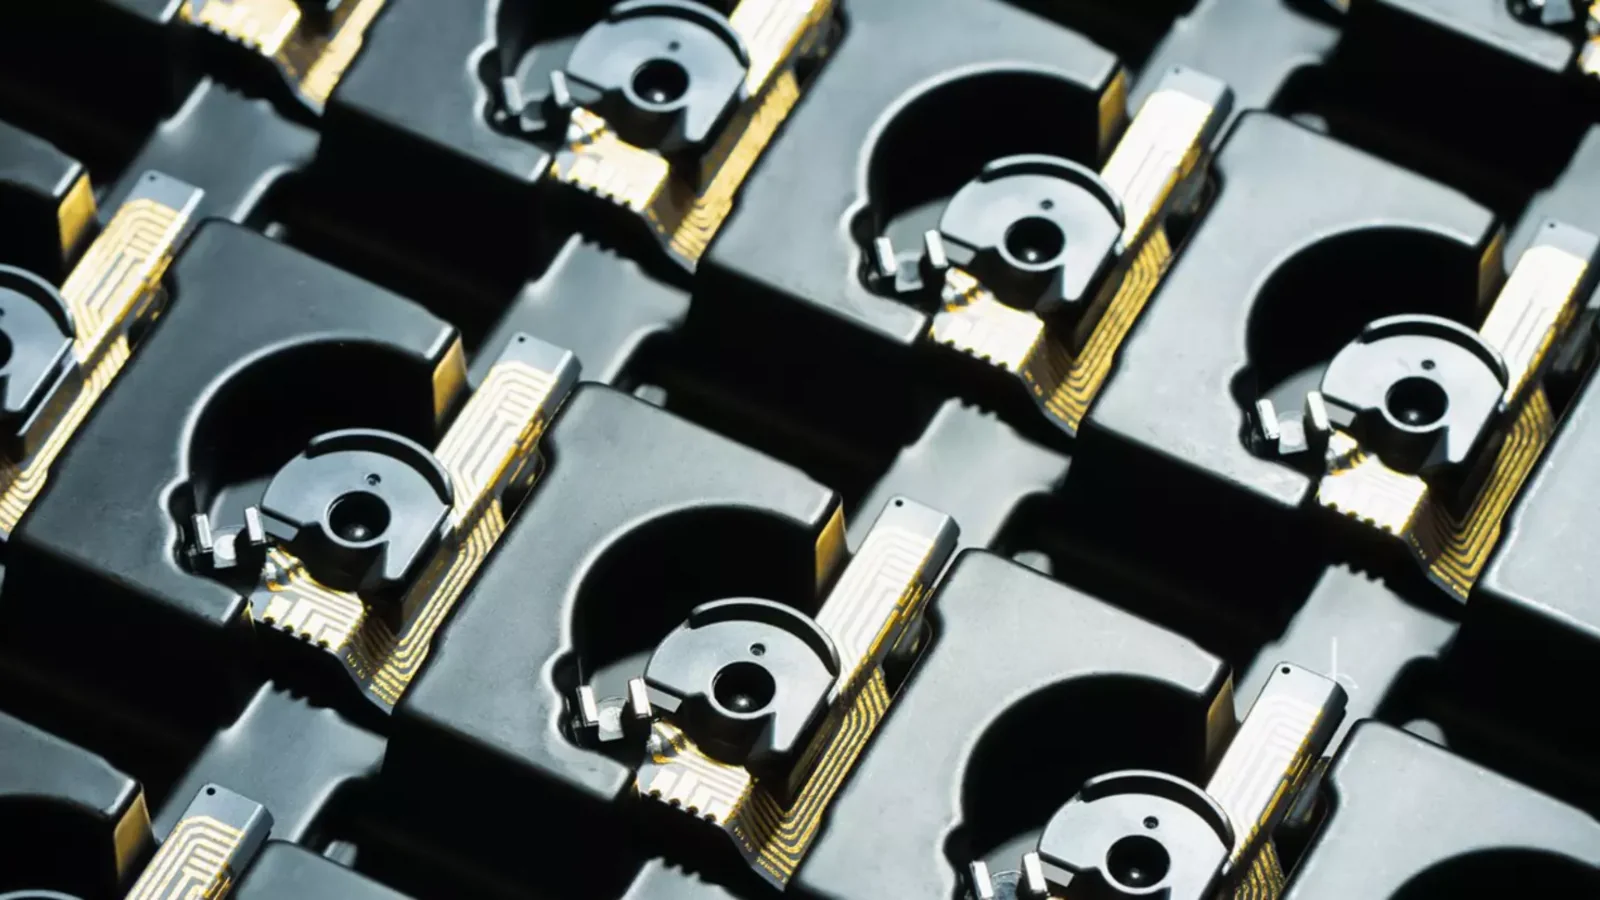
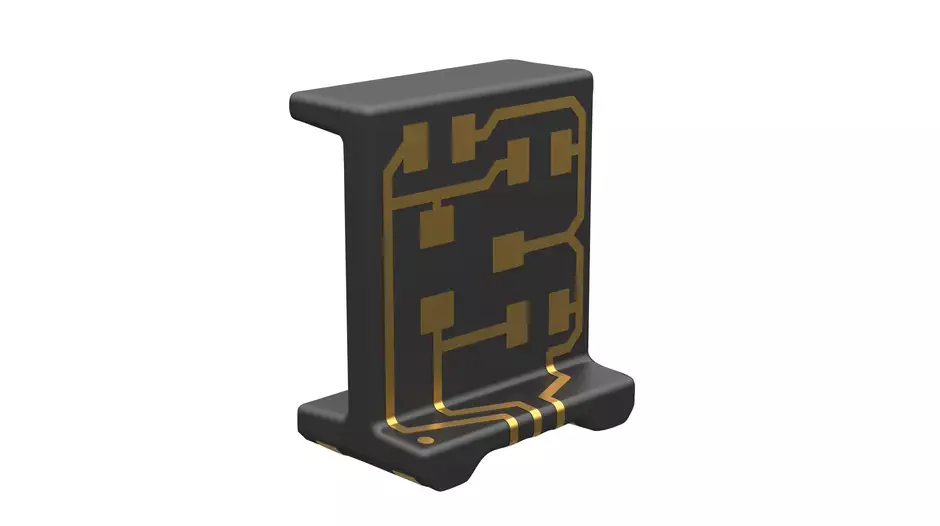
لدى HARTING Carrier_BT807042_SOT23-3_v, 78 01 030 0011 تقدم صفحة المنتج مثالاً ملموساً لحامل مكونات صغير ضمن فئة 3D-MID. ويُوصَف المنتج بأنه حامل مكونات إلكترونية لتركيب SMD على اللوحات، مصنوع من مادة PPA ويوفر توصيلاً بينياً ثلاثي الأبعاد. ولهذا الرقم الطلبي وحده، تُذكر الأبعاد 8 × 7 × 4,2 mm، ودرجة حرارة التشغيل والتخزين من −40 إلى +125 °C. وتوضح صفحة المنتج أن سطح التلامس يتكون من طبقات نيكل وذهب فوق النحاس؛ كما توصف التعبئة بأنها «شريط وبكرة».
لا يعني هذا الحامل القياسي أن جميع مشاريع 3D-MID المخصصة للعملاء ستستخدم مادة PPA نفسها أو حدود درجة الحرارة نفسها أو سماكة الطلاء نفسها. وتشير صفحة منتج HARTING إلى إمكانية توفير مواد أو تخطيطات مسارات أخرى عند الطلب؛ وهذه الخيارات لا تعني الملاءمة التلقائية، بل تستلزم تحققاً جديداً. كما يجب فحص وسادة لحام المكوّن على PCB وملف درجات الحرارة والدعم الميكانيكي والعمر المستهدف في الظروف البيئية بصورة مستقلة. ويسهّل الجزء الظاهر في الصورة فهم مبدأ التقنية، لكنه لا يحل محل مدخلات التصميم لمشروع مستشعر أو هوائي أو غلاف جهاز.
تصنيع الآلات ذات الأغراض الخاصة كفاءة مستقلة
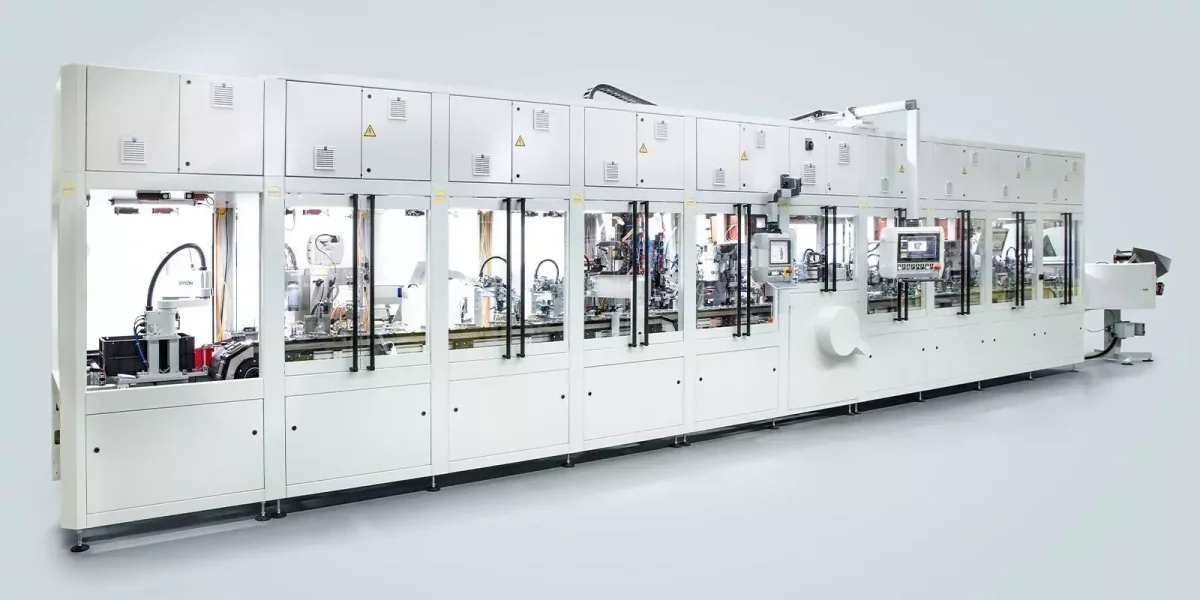
تُعدّ HARTING Applied Technologies شركة مستقلة ضمن HARTING تركز على وضع التصورات وتطوير وتصنيع آلات خاصة معقدة لتقنيات التجميع. ويشمل الوصف الرسمي لمحفظتها تجهيزات تثبيت التجميع ومحطات عمل للتجميع مؤتمتة جزئياً ومنظومات تجميع مؤتمتة بالكامل. ولا يقتصر تعريف هذه الآلات على موصلات HARTING أو أجزاء 3D-MID؛ بل تُصمَّم وفق منتجات العملاء في قطاعات مختلفة. لذلك، بدلاً من اختيار عرض Applied Technologies بوصفه «طراز آلة» قياسياً، ينبغي البدء بمواصفات مشروع تشمل المنتج والعملية والطاقة الإنتاجية والجودة وظروف التشغيل.
يشمل نطاق الكفاءة أنظمة المناولة مثل الروبوتات المفصلية وSCARA والأنظمة القنطرية متعددة المحاور وأنظمة الالتقاط والوضع الهوائية؛ كما يشمل ترتيبات المنظومات مثل الفهرسة الدوارة والفهرسة الخطية وحوامل قطع العمل والخطوط المترابطة. وفي جانب التغذية، يمكن استخدام مغذيات اهتزازية أو حلزونية وخزانات تغذية وناقلات خطية والتقاط القطع من الحاويات وطرق فصل أخرى. وتمتد العمليات المطبقة إلى معالجة الصور واختبار الضغط/التسرب والقياس الكهربائي والوسم بالليزر واللصق واللحام والكبس والتعبئة وخطوات التجميع المختلفة. وهذه مجموعة خيارات؛ أما العمليات التي ستتضمنها آلة محددة فتُحدَّد وفق منتج العميل ومعايير القبول.
كيف يمكن الربط بين الكفاءتين في مشروع واحد؟
تتمثل نقطة الالتقاء في «تصميم المنتج بالتوازي مع عملية قابلة للتنفيذ الإنتاجي». على سبيل المثال، إذا كان حامل مستشعر 3D-MID مخصص للعميل سيُركَّب داخل غلاف ويُختبَر كهربائياً ويُوسَم بعد القولبة والتمعدن وتركيب المكونات، فقد تتطلب هذه العمليات المتتابعة أتمتة خاصة. ويمكن لكفاءة في مجال الآلات، مثل المتوفرة لدى Applied Technologies، أن توفر حلولاً لتغذية الأجزاء والتمركز الدقيق والتجميع الروبوتي والفحص بالكاميرا والاختبار الكهربائي وتسجيل البيانات. لكن هذا الربط يُتفق عليه ضمن نطاق المشروع فقط؛ وليس جزءاً طبيعياً وإلزامياً من خدمة 3D-MID.
يجب إعداد وثيقة مشتركة للواجهات بين فريق المنتج وفريق الآلة. وتُعدّ نقاط الإسناد المرجعية للجزء والأسطح القابلة للإمساك والمناطق الحساسة وتفاوتات القبول ووسادات الاختبار ومنطقة الترميز وقوة التلامس المسموح بها مدخلات لتصميم الآلة. وفي المقابل، قد تؤثر الآلة في تصميم المنتج من خلال ملاحظات تتعلق باتجاه التغذية وتكرارية الإمساك وزمن الدورة وإمكانية الوصول البصري. وقد يقلل هذا العمل ثنائي الاتجاه من الحاجة إلى تجهيزات تثبيت معقدة تُضاف لاحقاً أو من وجود نقاط اختبار يتعذر الوصول إليها. ويجب الاحتفاظ بخطتي تحقق منفصلتين لأداء المنتج النهائي وأداء الآلة.
إدارة المتطلبات ومقارنة التصورات
يحدد نهج HARTING Applied Technologies لمشاريع العملاء مراحل المبيعات والتطوير وتنفيذ الطلب والخدمة بوصفها خطوات منسقة. وتوضح الصفحة الرسمية إعداد خطة مشروع تفصيلية قبل تقديم العرض، وإشراك العميل مبكراً في التصور، وكون مدير المشروع نقطة الاتصال الرئيسية حتى مرحلة القبول. أما نهج هندسة النظم القائمة على النماذج فيهدف إلى إرساء قابلية التتبع بين المنتج وبيئة الإنتاج والعملية الوظيفية والحل التقني. وتفيد هذه الطريقة خصوصاً في إدارة أثر تنويعات المنتج ومستوى الأتمتة والتغييرات اللاحقة.
في مرحلة التصور، يجب مقارنة البدائل اليدوية وشبه المؤتمتة والمؤتمتة بالكامل استناداً إلى البيانات نفسها. وتُدرج في جدول كميات الإنتاج السنوية ونظام الورديات وزمن الدورة المستهدف ومزيج المنتجات وتكرار التبديل وتكلفة الأخطاء والعوامل الإرغونومية للمشغّل وحدود الاستثمار. فالأتمتة العالية ليست دائماً الخيار الأفضل؛ وقد تكون محطة مرنة أنسب عند تكرار تغيير تنويعات المنتج أو انخفاض حجم الإنتاج. ومن ناحية أخرى، قد تستلزم قياسات القوة أو المسافة أو القياسات الكهربائية الحرجة للجودة عملية آلية وتسجيل البيانات. ويجب اتخاذ القرار على أساس تكاليف التشغيل الأولي والصيانة وقطع الغيار والمساحة والطاقة والتغييرات طوال عمر المنتج، لا الاستثمار الأولي وحده.
التصميم المعياري وFAT/SAT ودورة الحياة
تشير Applied Technologies إلى أن التصميم المعياري القائم على الخلايا يمكن أن يساعد على توسيع الطاقة الإنتاجية تدريجياً والتكيف مع الظروف المحيطة وتنفيذ أعمال التحديث. ولا يحقق التصميم المعياري ميزة فعلية إلا عند تحديد الواجهات الميكانيكية والكهربائية والبرمجية وواجهات السلامة والبيانات. ويجب محاكاة دورة العمل المستقلة لكل خلية وسلوكها عند الأعطال، إلى جانب التخزين المؤقت والاختناقات في نظام المناولة الأعلى مستوى. ولأي محطة ستُضاف مستقبلاً، يجب تخصيص القدرة الكهربائية والهواء والشبكة ونطاق السلامة وسعة التحكم، وليس مساحة أرضية فارغة فحسب.
في اختبار القبول في المصنع، تُختبر دورات التشغيل المطوّلة، والطاقة الإنتاجية، والهالك، ونظام القياس، وسيناريوهات الأعطال، وتغيير وصفات التشغيل، ووظائف السلامة باستخدام المنتج الأصلي أو منتج تمثيلي. وقد يقلّل اختبار الوحدات المعقّدة بشكل منفصل من مخاطر التركيب. بعد نقل الماكينة إلى الموقع، يُجرى اختبار SAT مع توصيلات المنشأة وفي ظروف الإنتاج الفعلية. ولا يعني نجاح FAT نجاح SAT تلقائياً؛ إذ يجب إعادة التحقّق من الأرضية، وجودة الطاقة الكهربائية، والشبكة، والبيئة المحيطة، وتفاعل المشغّل. ويجب أن يكون التدريب، وخطة الصيانة، وقطع الغيار، والنسخة الاحتياطية للبرمجيات، ووثائق الحالة كما نُفّذت بنوداً قابلة للقياس ضمن نطاق التسليم.
بيانات الماكينة وإمكانية التتبّع
يشمل النهج الرسمي لدى Applied Technologies لجمع بيانات الماكينات جمع حالة الطلب، والقيم المقاسة، وبيانات الصيانة، وزمن الدورة، ومدة التشغيل، والأعطال، والمخرجات، وحالات الماكينة في الوقت الفعلي. وتستند البنية الموضّحة إلى الجمع بين وحدة تحكّم Beckhoff وخادم OPC UA وقاعدة بيانات؛ وهذه البنية التقنية تصف الحل المعني فقط، وليست تكويناً إلزامياً لكل ماكينة مخصّصة. ويجب تحديد وسوم البيانات التي ستُسجّل، وتواتر أخذ العينات، ومصدر الطابع الزمني، ومدة الاحتفاظ، وصلاحيات المستخدمين بشكل منفصل ضمن المشروع.
عند إنشاء منظومة أتمتة مرتبطة بإنتاج 3D-MID، يمكن ربط الرقم التسلسلي للقطعة بدفعة القولبة، ووصفة الطلاء المعدني، ونتائج التجميع، وصورة الكاميرا، والاختبار الكهربائي. ويسهّل ذلك البحث عن السبب الجذري لانحراف العملية. ومع ذلك، فإن جمع البيانات وحده لا يُعدّ ضماناً للجودة. ويجب وضع ترتيبات لمعايرة المستشعرات، وتحليل نظام القياس، ومعدلات القبول/الرفض الخاطئ، وسلامة البيانات، والنسخ الاحتياطي. ويجب إخضاع تغييرات وصفات التشغيل للصلاحيات المعتمدة، مع إتاحة تتبّع مراجعة المنتج ومراجعة برمجيات الماكينة في سجل الإنتاج نفسه.
| البند | مشروع 3D-MID | مشروع ماكينة ذات غرض خاص | نقطة تحقّق مشتركة |
|---|---|---|---|
| المخرج الرئيسي | حامل ميكانيكي-إلكتروني ثلاثي الأبعاد أو قطعة متكاملة | منظومة مخصّصة للعميل تنفّذ التجميع والقياس والاختبار | مواصفة واجهة الربط بين المنتج والعملية |
| المدخلات الأساسية | الشكل الهندسي، والمادة، والمسار الموصّل، والمكوّن، والبيئة، وحجم الإنتاج | المنتج، وزمن الدورة، والطراز، والتغذية، والعملية، وهدف الجودة | المراجع الهندسية، والإمساك، وإمكانية الوصول للاختبار، والتفاوتات |
| المخاطر التقنية | الطلاء المعدني، والالتصاق، والسلوك الحراري/EMC، وإمكانية الوصول للتجميع | عنق الزجاجة، واستقرار التغذية، والقياس، والسلامة، والتبديل | قابلية التصنيع ومعيار قبول قابل للقياس |
| النموذج الأولي/القبول | العينات، وتأهيل المواد والعمليات، واختبارات المنتج | اختبار الوحدة، وFAT، وSAT في الموقع، وتشغيل اختبار الطاقة الإنتاجية | منتج تمثيلي وبيانات اختبار قابلة للتتبّع |
| دورة الحياة | إدارة مراجعات المواد، والعِدَد، والطلاء، والمنتج | الصيانة، وقطع الغيار، والبرمجيات، والخدمة، والتحديث التأهيلي | تتبّع أثر التغيير على الجانبين |
البيانات المطلوبة لعرض السعر ودراسة الجدوى
- افصلوا بين نطاقَي العمل: وضّحوا صراحةً ما إذا كان المخرج المطلوب قطعة 3D-MID، أو ماكينة مخصّصة، أو حزمتَي عمل تُنفّذان معاً.
- حدّدوا وظيفة المنتج: قدّموا تفاصيل الوظيفة الميكانيكية، والدائرة الكهربائية، وسلوك الإشارة/RF، والمكوّنات، والأبعاد، والتفاوتات.
- حدّدوا البيئة والعمر التشغيلي: أدرجوا درجة الحرارة، والرطوبة، والمواد الكيميائية، والاهتزاز، والصدمات، ودورات التركيب/التشغيل، والمتطلبات التنظيمية المستهدفة.
- قدّموا حجم الإنتاج: حدّدوا النموذج الأولي، والكمية السنوية، وورديات العمل، وعمر المنتج، وحجم الدفعة، والطرازات المتوقعة.
- حدّدوا تسلسل العمليات: رتّبوا خطوات التجميع، والربط، والوسم، والقياس، والاختبار، بدءاً من القطع الداخلة وصولاً إلى المنتج المعبّأ.
- ناقشوا مستوى الأتمتة: قارنوا بين البدائل اليدوية وشبه الآلية والآلية بالكامل من حيث زمن الدورة، والجودة، وبيئة العمل المريحة، والاستثمار.
- وضّحوا واجهات الربط: حدّدوا على نموذج CAD المراجع الهندسية للقطعة، ومنطقة الإمساك، والأسطح الحساسة، ونقاط التلامس للاختبار، واتجاه التغذية، والقوى المسموح بها.
- عبّروا عن معايير الجودة كمّياً: دوّنوا التفاوتات، وحدود الاختبار، وعدم يقين القياس، والمعدل المستهدف للقبول/الرفض الخاطئ، ومتطلبات العينات وإمكانية التتبّع.
- خطّطوا لاختبارَي FAT وSAT: حدّدوا المنتج التمثيلي، وتشغيل اختبار الطاقة الإنتاجية لمدة محدّدة، وسيناريوهات الأعطال، والتدريب، والوثائق، وشروط القبول في الموقع.
- أدرجوا دورة الحياة في العقد: حدّدوا مسؤوليات صيانة العِدَد، وقطع الغيار، والنسخ الاحتياطي للبرمجيات، والوصول عن بُعد، والمراجعات، والتحديث التأهيلي.
تتعامل Oskon مع هذين المجالين من قدرات HARTING دون دمجهما تحت مسمّى منتج عام واحد. يركّز العمل في 3D-MID على تقنية القطعة والعملية، بينما يهدف العمل في الماكينات ذات الأغراض الخاصة إلى تجميع هذا المنتج أو غيره وقياسه واختباره على نحو قابل للتكرار. وعندما يتقاطع المجالان في المشروع نفسه، يتحقّق النجاح من خلال دراسة مبكّرة لقابلية التصنيع وبيانات قبول مشتركة. ويجب التحقّق بشكل منفصل ضمن عرض المشروع من النطاق النهائي، والجدوى التقنية، والاستثمار، والجدول الزمني للتسليم؛ ولا يشكّل هذا الدليل التزاماً بتوفير ماكينة قياسية، أو مخزون، أو نتيجة محدّدة لتقنية 3D-MID.