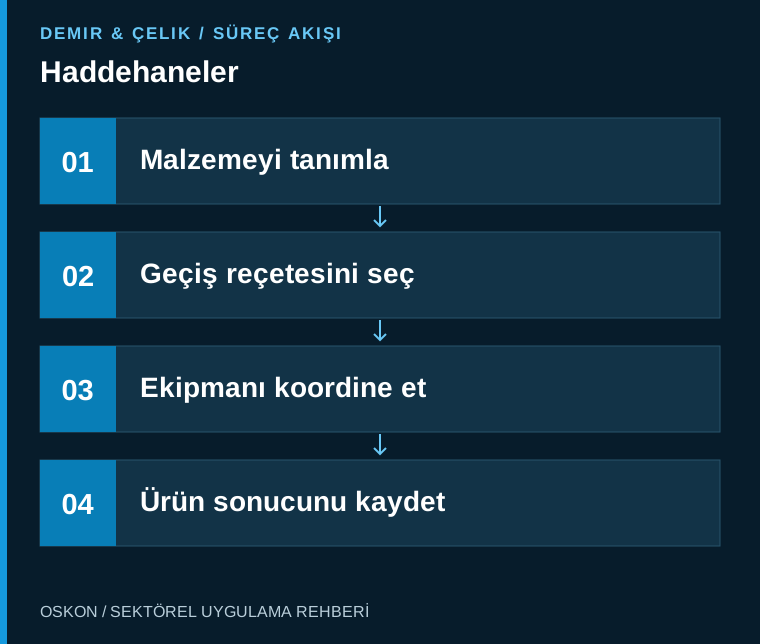
أدِر هوية المادة ووصفة تمريرات الدرفلة والتغذية الراجعة للمعدات معاً في أتمتة مصانع الدرفلة. يجب تقييم ظروف عمليات الدرفلة على الساخن وعلى البارد كلٌّ على حدة.
حدّد نوع الدرفلة ونطاق المنتجات
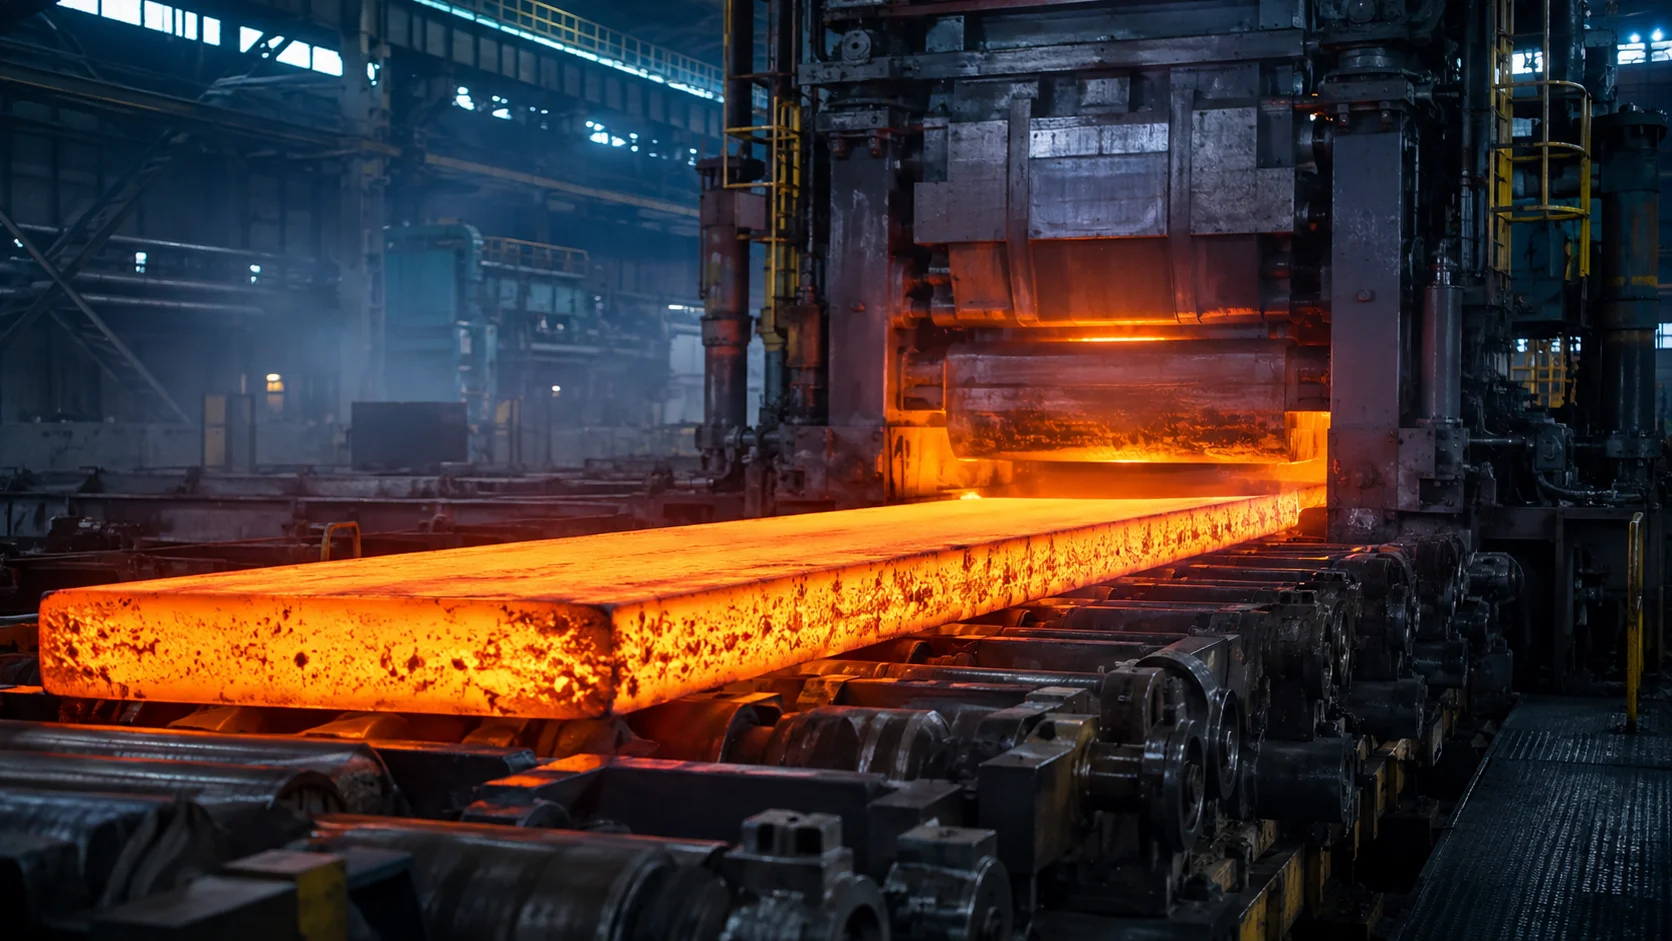
الدرفلة أسلوب إنتاج يتيح تشكيل المعدن بين أسطوانات الدرفلة. وتختلف متطلبات التحكم باختلاف كون العملية على الساخن أو البارد، وشكل المنتج، وبنية المنشأة. يجب توضيح نطاق المشروع استناداً إلى نطاق المنتجات والبنية الميكانيكية الحالية وخصائص الجودة المستهدفة.
يجب أن تستند وصفة التشغيل إلى بيانات المادة
تُطابَق هوية المادة الداخلة وأبعادها وخصائصها ذات الصلة مع خطة الإنتاج. ويُحدَّد تسلسل التمريرات والإعدادات المستخدمة وفقاً لطريقة العملية المعتمدة. ويسجّل نظام الأتمتة إصدار وصفة التشغيل والقيم المطبّقة. ويجب ألّا تبقى بيانات المواد الناقصة أو التعديلات التي يجريها المشغّل خارج السجلات. كما يلزم التحقّق من الاختيار لمنع اختلاط إعدادات المنتجات المختلفة.
تُقيَّم أنظمة القيادة والمعدات الميكانيكية معاً
تُصمَّم خصائص السرعة وعزم الدوران لمعدات الدرفلة والنقل واللف أو المعدات المساعدة المشمولة في المشروع بصورة منسّقة. تُراقَب القيم المطلوبة والفعلية، وتُحدَّد الاستجابة عند فقدان الاتصال أو تعطل نظام القيادة. ويتأثر أداء التحكم بالخلوص الميكانيكي والتعشيق وظروف القياس. وقد لا يكون من الممكن معالجة كل انحراف في العملية بمجرد تغيير إعدادات البرمجيات.
فسّروا نطاق القياس بدقة
تُختار قياسات السماكة أو درجة الحرارة أو غيرها من قياسات العملية وفقاً للخط والمعدات المستخدمة. وقد لا يكون نطاق النقطة التي يقيسها المستشعر مطابقاً لنطاق الحكم على جودة المنتج بأكمله. وتُتابَع المعايرة والتأثيرات البيئية وجودة البيانات. وإذا وُجد أسلوب تشغيل بديل يُستخدم عند تعطل القياس، فيجب توضيح حدوده والصلاحيات المرتبطة به؛ ويجب عدم عرض آخر قيمة مقاسة كما لو كانت قيمة حالية.
اربطوا سجل المنتج بتمريرات الدرفلة
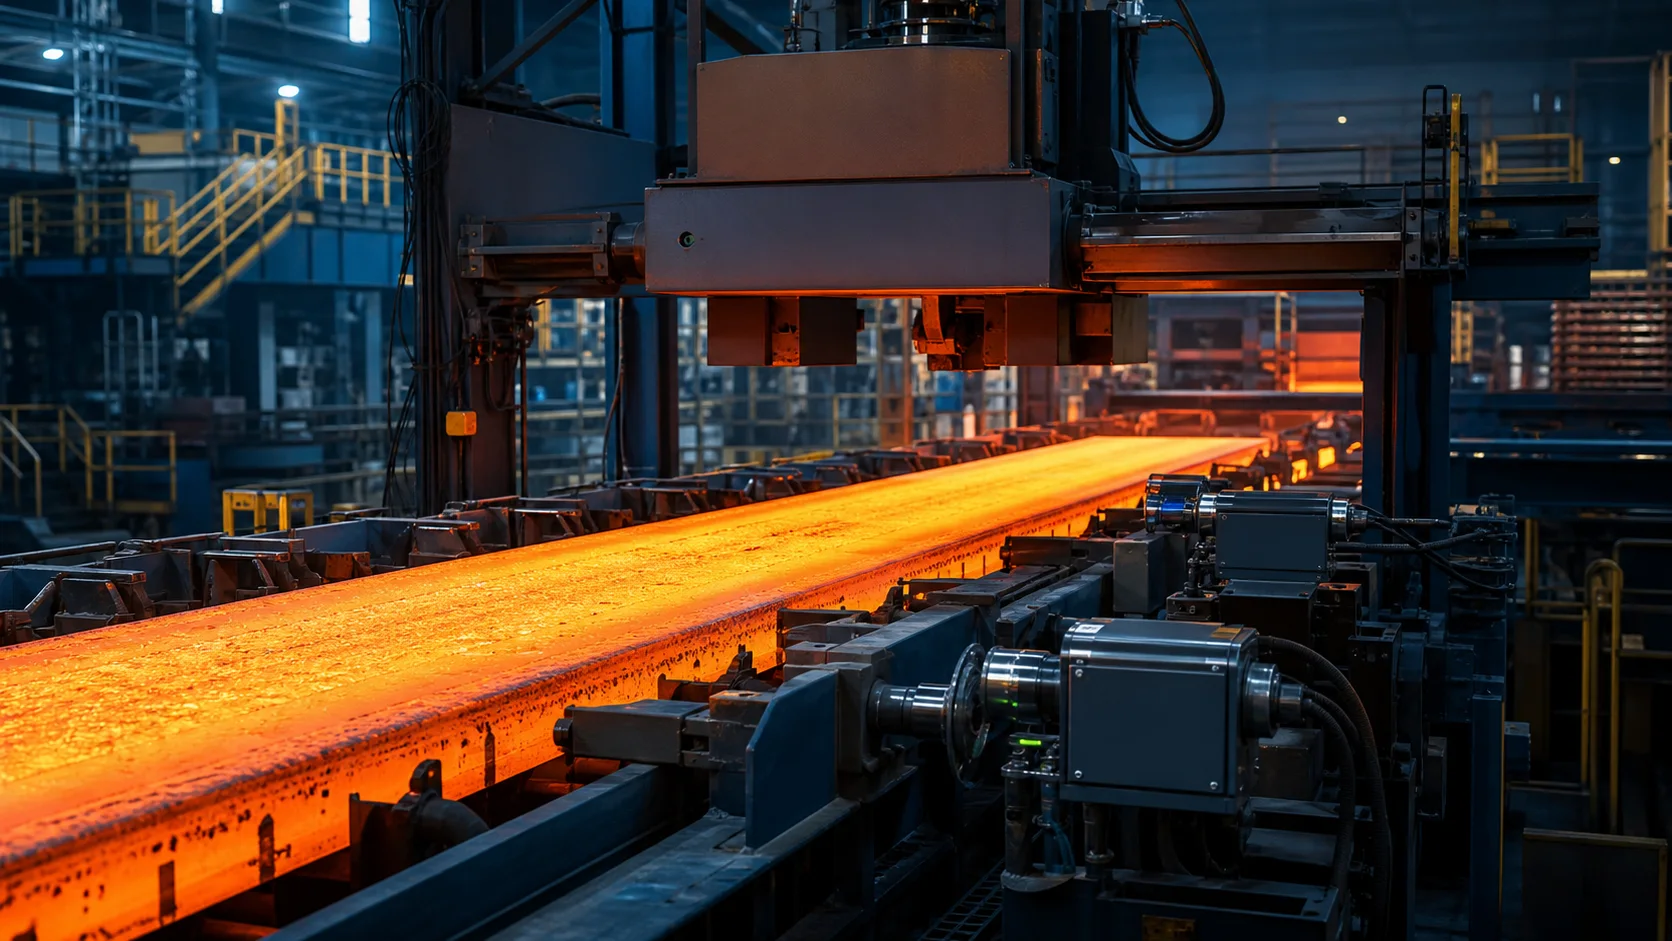
تُربط وصفة التشغيل المطبّقة والتوقفات والتدخلات ونتائج الجودة بسجل المنتج المعني. وعند إعادة المعالجة أو تقسيم المنتج، يُحفَظ الارتباط بالمادة الأصلية. ويسهّل تسجيل أوقات الإنذارات وفق مرجع زمني موحّد التحقيق في الأحداث. وتُنظَّم البيانات ليس فقط لإعداد تقارير إجمالي الإنتاج، بل أيضاً لفهم المرحلة التي بدأ فيها الانحراف.
يجري بدء التشغيل على مراحل مضبوطة
بعد الفحوص الميكانيكية والكهربائية، يُخطَّط لاختبار واجهات المعدات والقياسات والتجارب باستخدام المنتج. ويجب أن يمثّل نطاق القبول أنواع المنتجات الفعلية. وتُختبَر سيناريوهات مثل التوقف وإعادة التشغيل وفقدان القياس وعدم تطابق وصفة التشغيل. ويُجرى التحقق من وظائف الحماية وفقاً لتقييم المخاطر وخطة الاختبار المعنيَّين. وتُسجَّل النتائج مع ظروف التشغيل التي جرى التحقق منها.
المعلومات الأساسية المطلوب مراقبتها في الأتمتة
| نقطة التحكم | المعلومات الخاضعة للمراقبة |
|---|---|
| إصدار وصفة التشغيل | معلومات التمريرات والإعدادات المطبّقة على المنتج |
| التغذية الراجعة من المعدات | السرعة والحمل وحالة الأعطال |
| قياس العملية | البيانات الداعمة للجودة بحسب نوع الخط |
ثلاثة أسئلة تُطرح عند بدء المشروع
- هل جرى الفصل بين متطلبات العمليات على الساخن وعلى البارد؟
- هل يظهر عطل القياس بوضوح على الشاشة؟
- هل يُربط سجل المنتج بتمريرات الدرفلة؟
اطّلعوا على التطبيقات ذات الصلة
خطوط صب الألمنيوم و خطوط الشق الطولي يمكنكم استكشاف العمليات المرتبطة بهذين المقالين. إلى جميع مقالات الحديد والصلب أو إلى صفحة حلول القطاعات يمكنكم الانتقال.